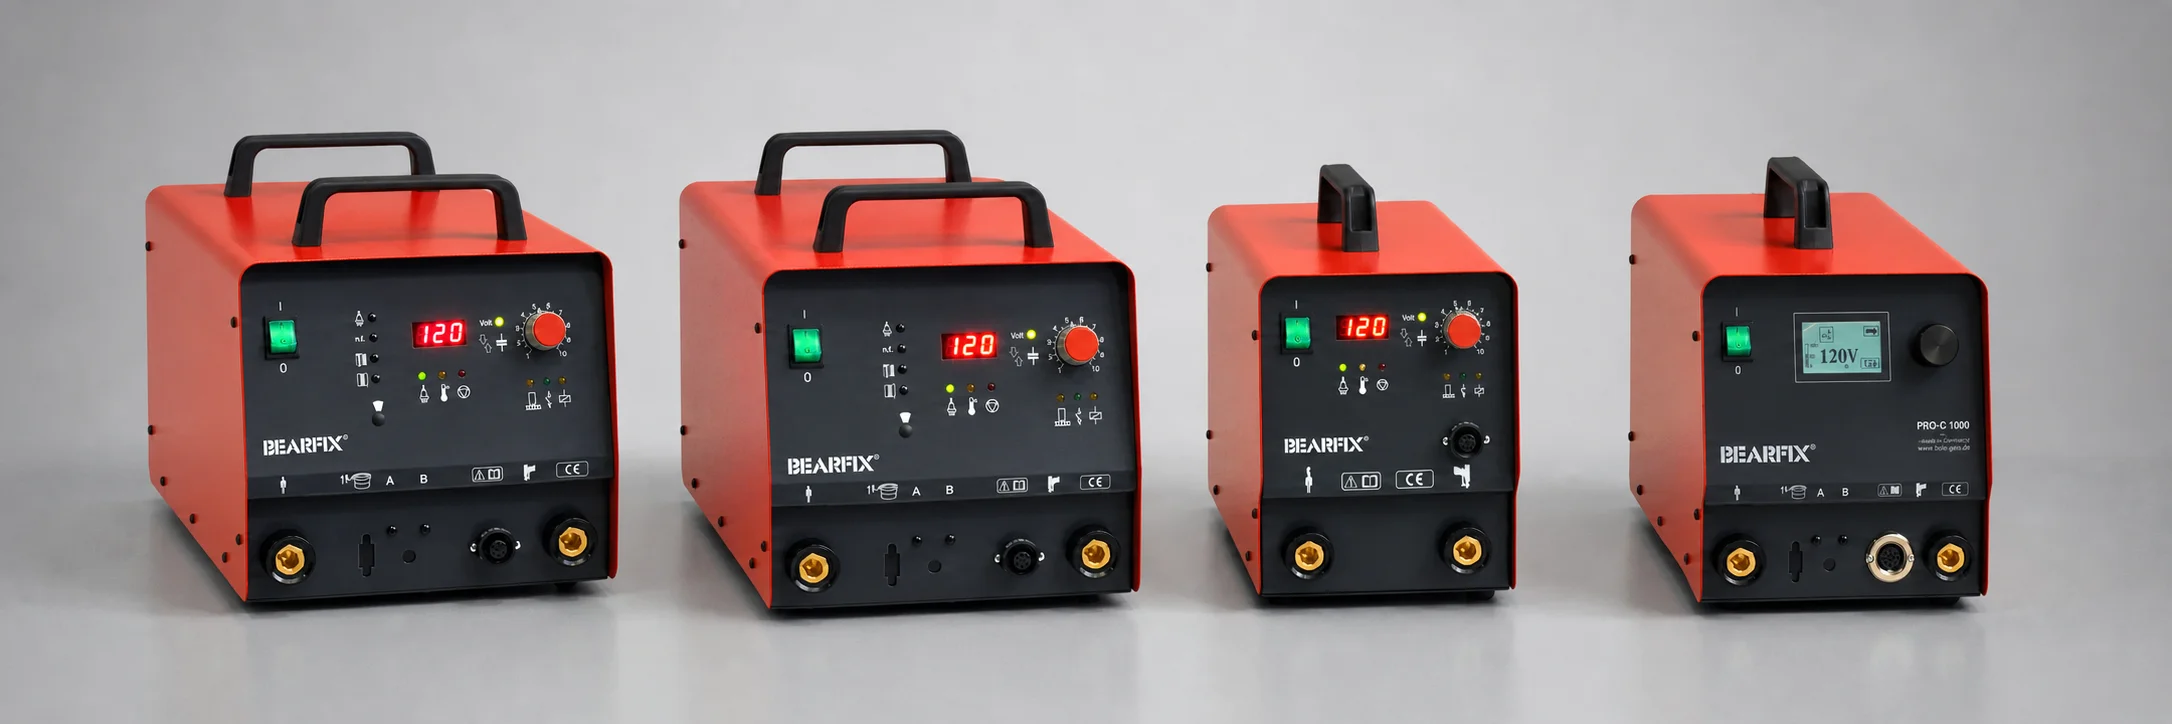
Přivařování svorníků je metoda trvalého upevnění identifikačních systémů v prostředích, kde lepidlo nelze použít. Místo samolepicí etikety se přivařovací svorník metalurgicky spojí s podkladem z oceli nebo nerezové oceli a na něj se upevní identifikační štítek, závěsná etiketa nebo držák identifikace. Proces trvá 1 až 3 milisekundy u kondenzátorových svářeček, nebo až 1 500 milisekund u svářeček se zdvihovým obloukem s keramickým kroužkem pro svorníky velkého průměru. V obou případech vznikne spoj, který nerozruší žádné rozpouštědlo, teplota ani vibrace.
Kdy použít přivařování svorníků místo samolepicí etikety
Lepidlo je nejrychlejší a nejlevnější řešení pro naprostou většinu průmyslových identifikačních aplikací. Existují však situace, kdy předvídatelně selhává, a přivařování svorníků existuje právě pro ně.
Povrchy neslučitelné s lepidlem
Povrchy s kovovým prachem, olejem, řeznou emulzí nebo extrémní drsností (surové odlitky, konstrukční plech válcovaný za tepla) nenabízejí povrchovou čistotu, kterou lepidlo potřebuje k trvalému ukotvení. I po předchozím očištění může opětovné znečištění ve výrobě spoj oslabit. Přivařovací svorník na čistotě povrchu nezávisí: svar vzniká na metalurgické úrovni bez ohledu na to, co je kolem místa ukotvení.
Vysoké teploty
Lepidla mají podle složení velmi rozdílné teplotní rozsahy: standardní lepidla na kaučukové bázi selhávají pod 100 °C; běžná akrylátová lepidla odolávají 100 až 150 °C; speciální lepidla pro vysoké teploty tento rozsah výrazně rozšiřují. Všechna však mají svůj strop. Při trvalém působení extrémní teploty — průmyslové pece, linky žárového zinkování, vytvrzování laku, motory v provozu — přijde bod, kdy každé lepidlo teče, zuhelnatí nebo ztratí kohezi. Přivařovací svorník takový limit nemá: odolává stejným teplotám jako kovový podklad, se kterým je spojen.
Silné vibrace a mechanické cykly
Vibrace časem unavují rozhraní mezi lepidlem a podkladem. U rotačních strojů, kompresorů, průmyslových vozidel nebo konstrukcí vystavených cyklickému zatížení se samolepicí etiketa může odlepit dříve, než se předpokládá. Přivařovací svorník tuto závislost odstraňuje: spoj nedegraduje únavou lepidla, protože nejde o lepený spoj.
Potřeba vyměnit identifikaci bez poškození podkladu
U zařízení s dlouhou životností — strojů, nádrží, konstrukcí — je třeba identifikační etiketu pravidelně obnovovat bez zásahu do podkladu. S přivařovacím svorníkem lze identifikační štítek nebo závěsnou etiketu vyměnit odšroubováním nebo vyvěšením, aniž by se sáhlo na základní díl.
Přivařování svorníků je trvalé a nevratné. Svorník je s podkladem spojen metalurgicky: odstranit ho lze jen řezáním nebo broušením. Místa ukotvení naplánujte před zahájením procesu.
Tři technologie přivařování svorníků
Existují tři metody přivařování svorníků, každá s jiným rozsahem použití. Volba závisí hlavně na průměru svorníku, tloušťce podkladu a základním materiálu. Pokud chcete znát dostupné typy přivařovacích svorníků, jejich materiály a způsob specifikace, podívejte se do našeho samostatného průvodce.
Kondenzátorové přivařování (CD)
Je to nejrychlejší technologie: výboj trvá 1 až 3 milisekundy. Během této doby se energie nashromážděná v kondenzátorech přístroje uvolní přes svorník, současně roztaví obě styčné plochy a vytvoří spoj. Protože je výboj tak krátký, je vnesené teplo minimální a tepelně ovlivněná oblast (TOO) na podkladu je prakticky neviditelná. Funguje na oceli, nerezové oceli, hliníku a mosazi se svorníky Ø 2 až 10 mm (u základních modelů do Ø 8 mm). Podklad může být tenký — od tloušťky 0,5 mm — bez rizika deformace nebo propálení.
Krátký oblouk
Proces krátkého oblouku vytvoří krátký elektrický oblouk — 40 až 350 ms u základních modelů, až 950 ms u výkonnějších —, který roztaví hrot svorníku i část podkladu. Po zhasnutí oblouku se svorník přitlačí k podkladu a spoj ztuhne. Průvar je hlubší než u kondenzátorového přivařování, takže lze pracovat na silnějších podkladech a se svorníky až do Ø 12 mm. Základním materiálem musí být ocel nebo nerezová ocel; ve standardní konfiguraci se nehodí pro hliník.
Zdvihový oblouk s keramickým kroužkem / invertor
Pro největší průměry — až do Ø 25 mm — se používá zdvihový oblouk s keramickým kroužkem (drawn arc): keramický kroužek obklopuje svorník a během svařování drží oblouk pohromadě, chrání roztavenou oblast před kontaminací z okolí a tvaruje svarový límec. Invertorové přístroje této řady umožňují velmi přesně nastavit proud od 100 A do více než 3 000 A. Doba svařování může dosáhnout 1 500 ms. Jsou to vhodné přístroje pro ocelové konstrukce, velké nádrže nebo odlitky se silnými podklady.
| Technologie | Průměr svorníku | Materiály | Doba svařování | Typické použití |
|---|---|---|---|---|
| Kondenzátorové přivařování | Ø 2–10 mm | Ocel, nerez, Al, mosaz | 1–3 ms | Tenké plechy, běžná průmyslová identifikace |
| Krátký oblouk | Ø 2–12 mm | Ocel, nerez | 40–950 ms | Silné podklady, ocelové konstrukce |
| Zdvihový oblouk s keramickým kroužkem / invertor | Ø 2–25 mm | Ocel, nerez, hliník | 5–1 500 ms | Velké konstrukce, nádrže, svorníky velkého průměru |
⚠ Kompatibilita svařovací pistole a přístroje
Každá technologie používá specifické svařovací pistole, které nejsou vzájemně zaměnitelné. Kondenzátorové svářečky používají pistole řady PKM / PHM / PIM; svářečky s krátkým obloukem a se zdvihovým obloukem s keramickým kroužkem používají PHM-10, PHM-12, PHM-160 nebo GD-16/22/25. Před pořízením přístroje si vždy ověřte potřebnou svařovací pistoli.
Dostupné modely a jak vybrat ten správný
Dostupné přístroje se dělí do tří jasně odlišených řad podle technologie a objemu výroby.
Řada LBS — kondenzátorové přivařování (intenzivní provoz)
Řada LBS pokrývá kondenzátorové přivařování od základní úrovně až po vysokou produkci. Model LBS 75 zvládá svorníky do Ø 8 mm s kapacitou 66 000 µF a je referenčním modelem pro dílny se středním objemem výroby. Model LBS 80 rozšiřuje rozsah až na Ø 10 mm. Modely LBS 90 a LBS 130 mají invertorovou nabíjecí desku, kratší prodlevy a volitelný automatický modul pro připojení automatického podavače svorníků (VBZ) a automatické svařovací pistole: jsou řešením pro výrobní linky s vysokým taktem.
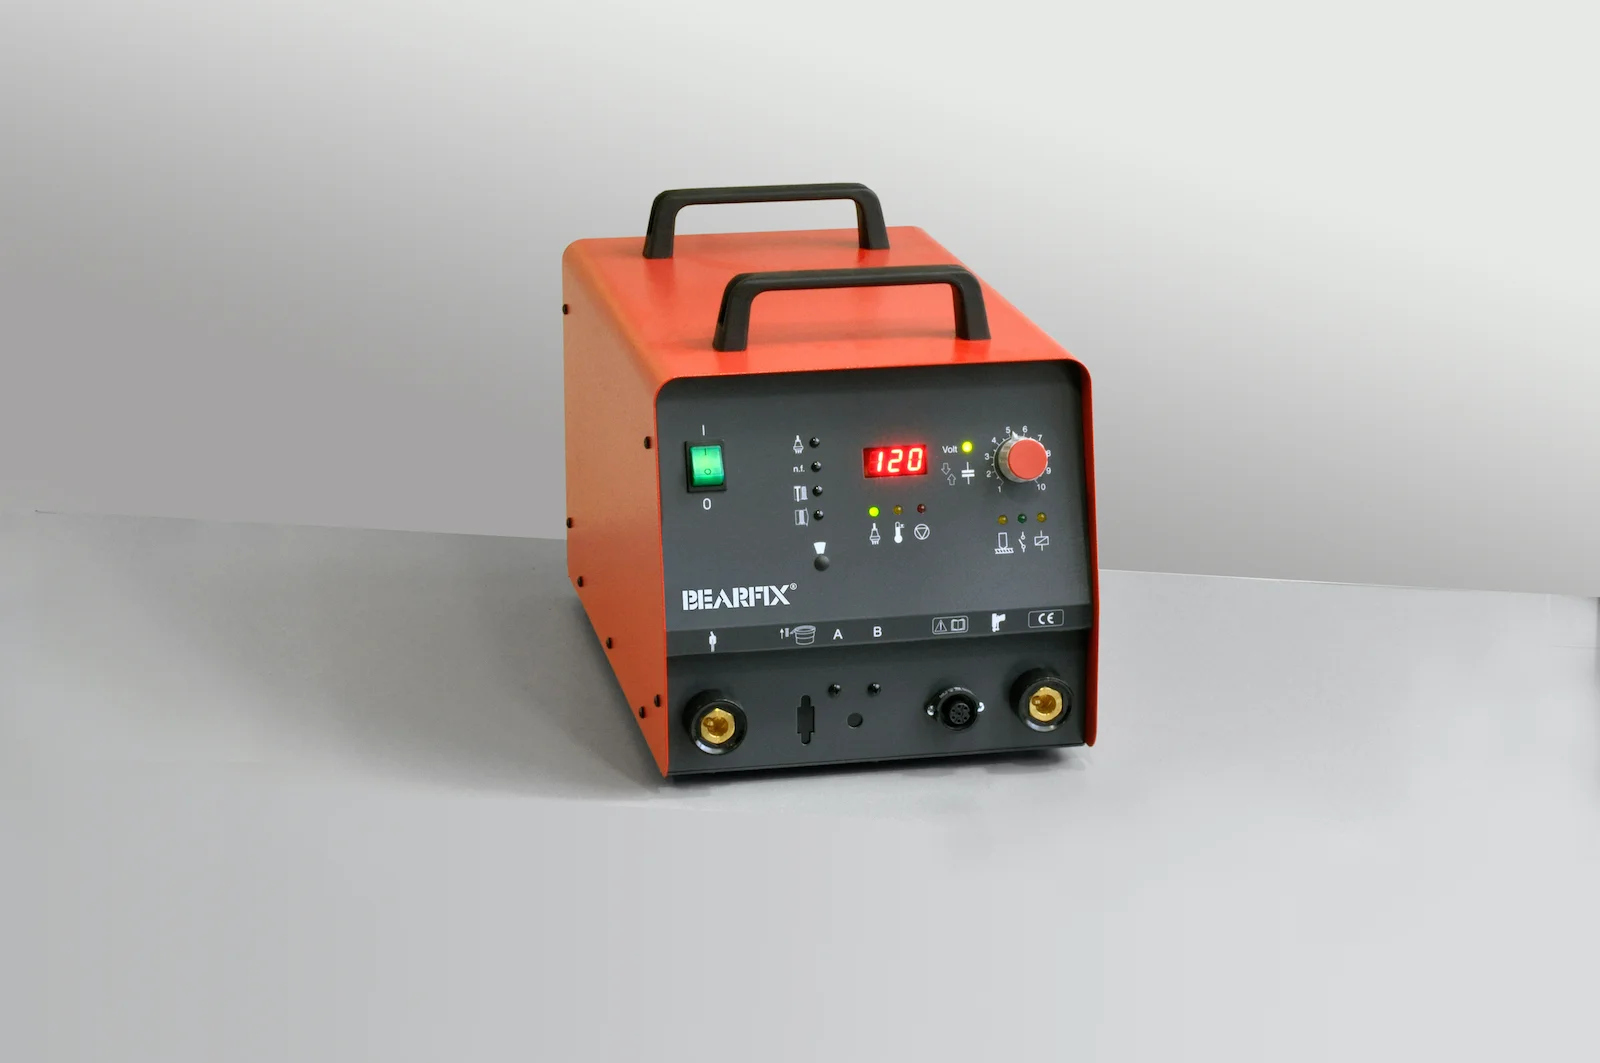
Řada PRO-C — kondenzátorové přivařování s mikroprocesorem
Modely PRO-C 1000 a PRO-C 1500 přidávají mikroprocesorové řízení, ukládání uživatelských programů, sledování posledních 10 svarů (24 500 s volitelným modulem USB) a přepínatelnou kapacitu — u PRO-C 1500 až ve třech stupních —, takže energii lze přizpůsobit přesně danému svorníku bez ručního přenastavení. Příslušenství PRO-SPLIT umožňuje připojit až 4 svařovací pistole k jedné jednotce PRO-C s automatickým rozpoznáním aktivní pistole: hodí se, když se na jednom pracovišti pracuje s více průměry.
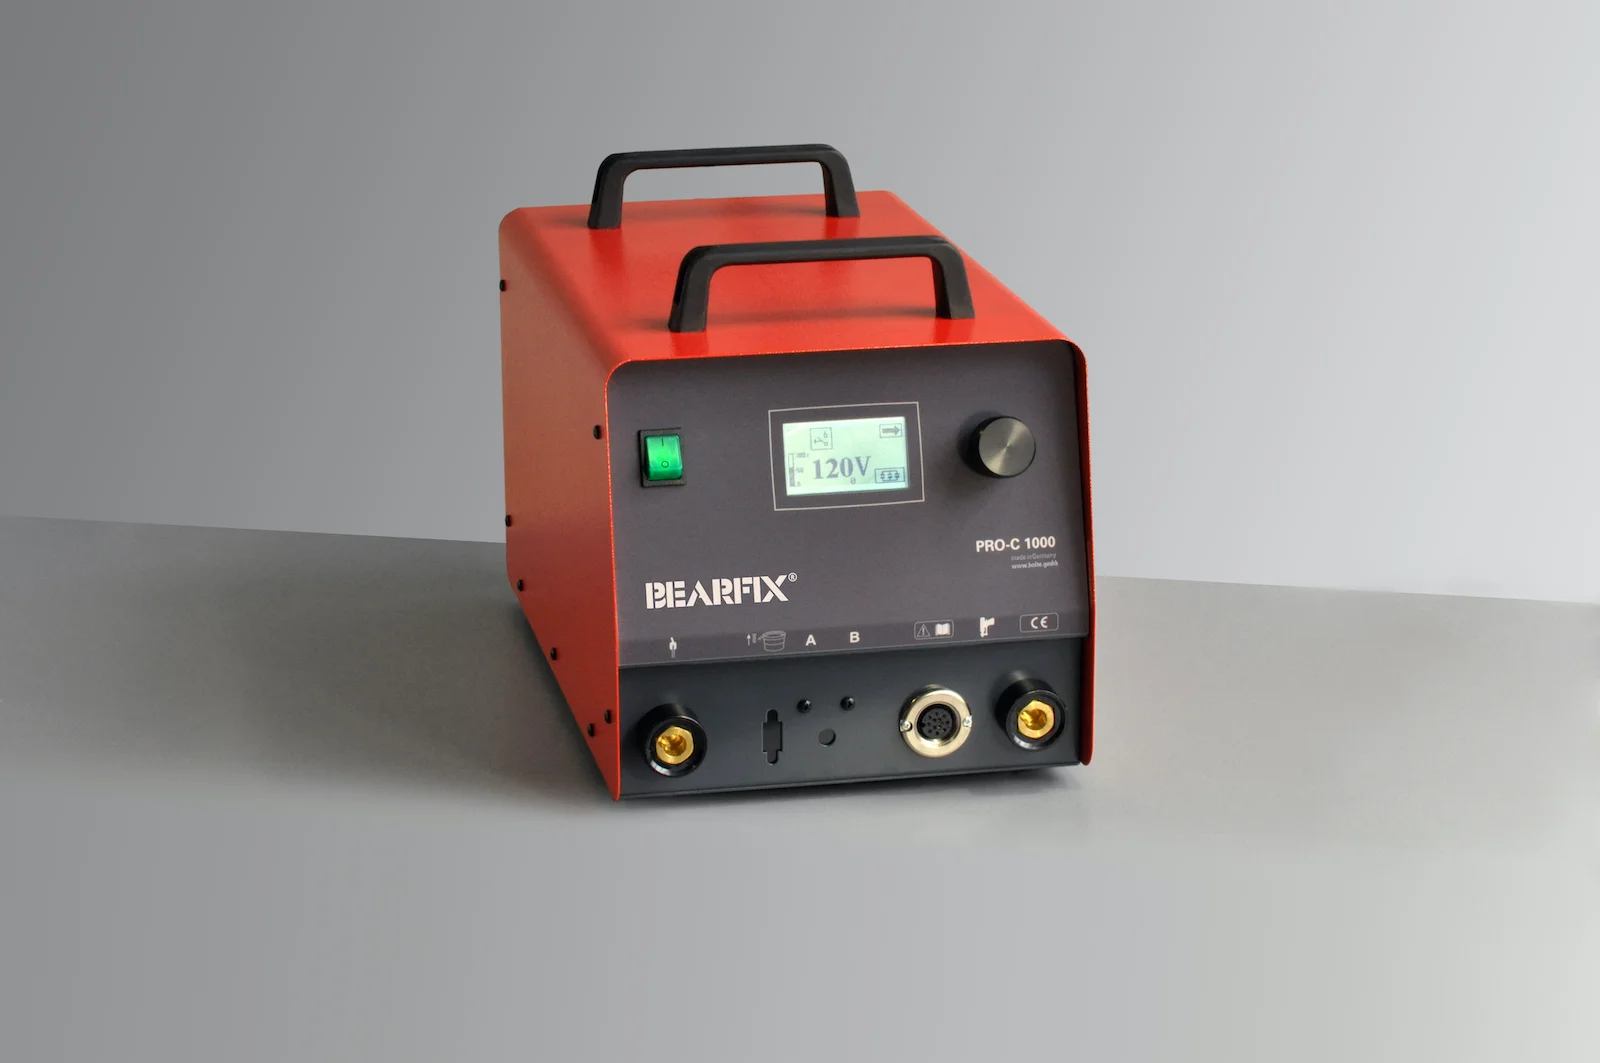
LBSaccu 75 — přenosné kondenzátorové přivařování
Jediná jednotka řady s integrovaným akumulátorem (2 × 7,5 Ah / 12 V). Pracuje bez připojení k síti — zhruba 650 svarů na jedno nabití u svorníku M6 — a lze ji připojit i do libovolné zásuvky. Zvládá svorníky do Ø 8 mm a pracuje na oceli a nerezové oceli. Díky hmotnosti 10,4 kg a kompaktnímu provedení je ideální pro montáž v terénu, údržbu nebo práci ve výškách, kde není praktické tahat kabel.
Řada LBH — krátký oblouk
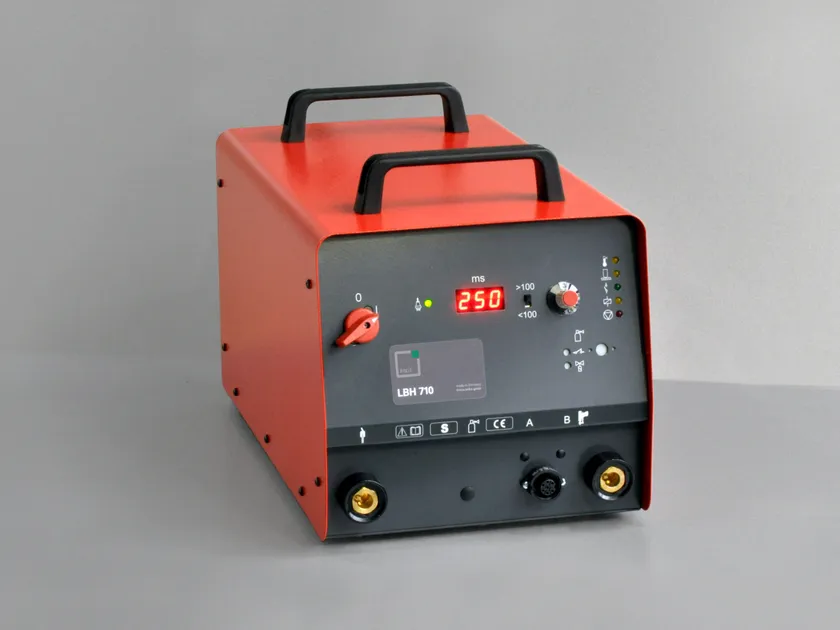
Tři modely pro proces krátkého oblouku: LBH 410 (400 A, Ø 2–8 mm), LBH 710 (680 A, Ø 2–10 mm, s možností ochranného plynu a automatického modulu) a LBH 910 (900 A, Ø 2–12 mm). Všechny pracují s třífázovým napájením 400 V. Modely LBH 710 a LBH 910 zvládají ve stejných průměrech i zdvihový oblouk s keramickým kroužkem, takže když to použití vyžaduje, slouží jako kombinované přístroje.
Model LBH 410 se dodává jako kompletní sestava se svařovací pistolí a zemnicím kabelem. Přivařuje svorníky z oceli a nerezové oceli; doba svařování se plynule nastavuje v rozsahu 40 až 350 ms předním ovladačem a všechny funkce signalizují LED kontrolky. Je to kompaktní jednotka o hmotnosti 27 kg (195 × 265 × 410 mm, krytí IP 23), která se připojuje do zásuvky CEE 32 A. Pro tento přístroj nabízíme i servis a opravy.
Řada PRO-S / PRO-I — invertorový zdvihový oblouk s keramickým kroužkem
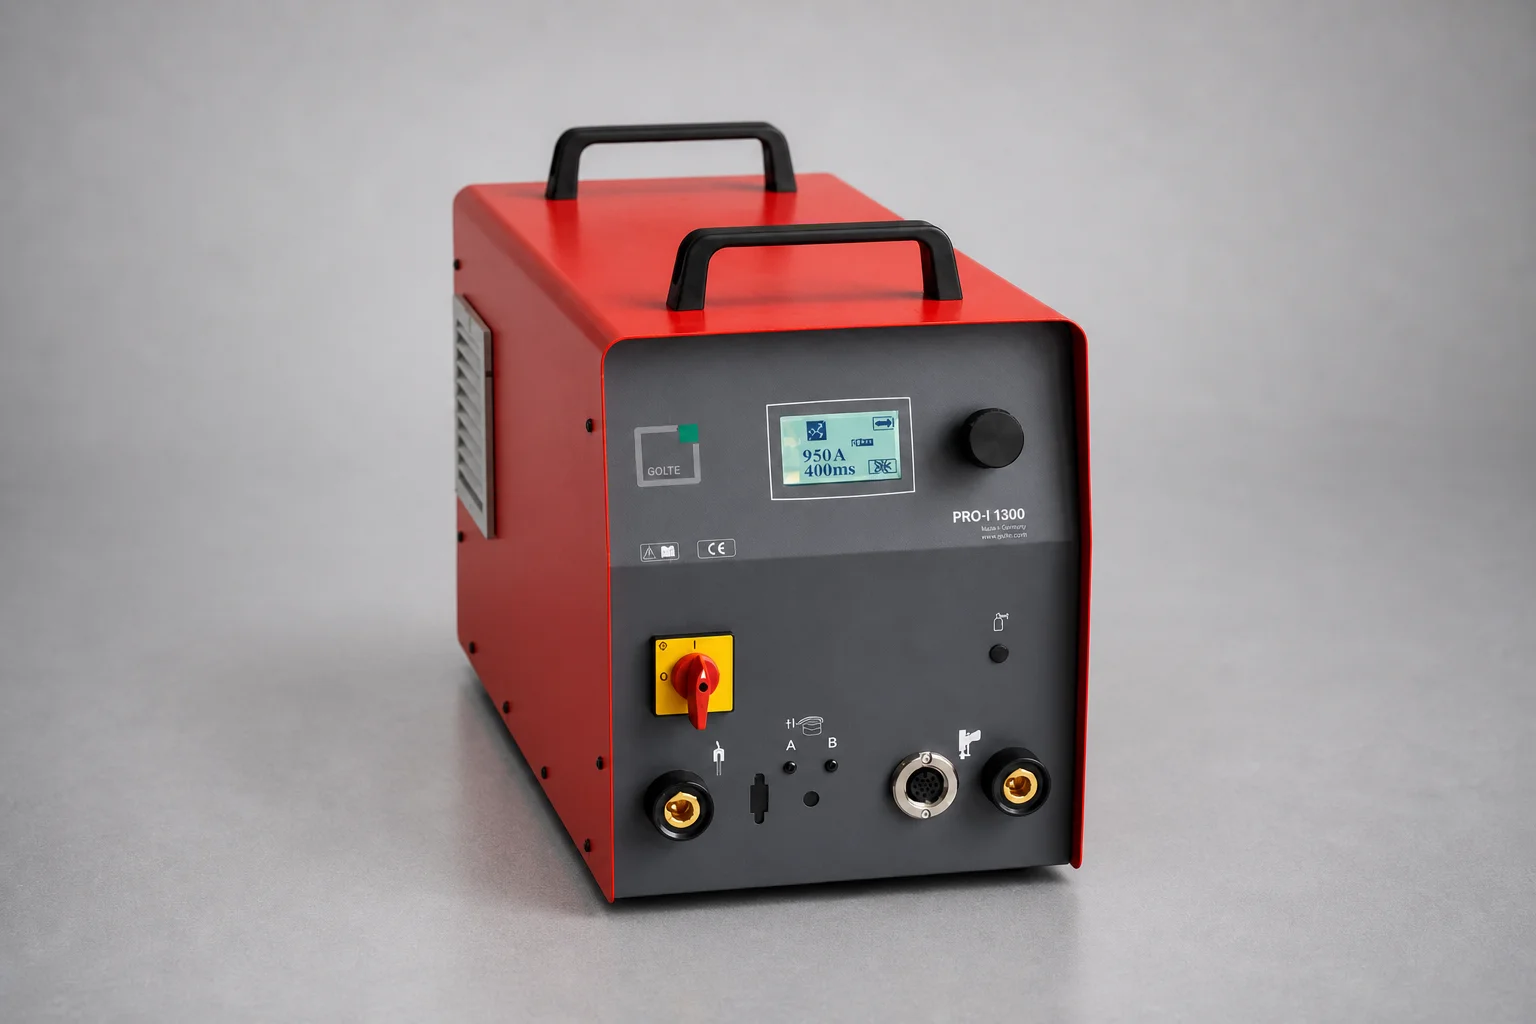
Pro největší průměry nebo pracoviště, která vyžadují mobilitu. Model PRO-S 600 je v této řadě jediný jednofázový (230 V), s proudem nastavitelným od 100 do 400 A a svorníky do Ø 6 mm: kompaktní přístroj o hmotnosti 13 kg vhodný pro terén i dílnu. Třífázové modely PRO-I 1300, PRO-I 2200 a PRO-I 2800 zvyšují výkon až na 3 150 A a Ø 25 mm a mají široký rozsah napájení (320–495 V), díky kterému jsou kompatibilní s generátory a dlouhými kabely. Systém PowerPackage umožňuje spojit jednotky a překročit celkových 3 150 A.
„Při vysokých teplotách nebo silných vibracích není přivařování svorníků alternativou k lepidlu: v mnoha případech je to jediné řešení, které udrží identifikaci na místě po celou dobu životnosti zařízení.“
Potřebujete svářečku svorníků, svařovací pistole nebo technický servis pro své přístroje?
Poptat nyníShrnutí
Přivařování svorníků pokrývá oblast použití, kde lepidlo nemůže zaručit trvalost identifikace: vysoké teploty, vibrace, drsné nebo znečištěné povrchy a zařízení s dlouhou životností, u kterých je třeba obnovovat identifikační štítek bez zásahu do podkladu. Volba technologie se zužuje na tři proměnné: potřebný průměr svorníku, tloušťku podkladu a základní materiál. Pro svorníky Ø 2–10 mm na plechu — nejčastější použití v průmyslové identifikaci — jsou první volbou kondenzátorové svářečky (řada LBS nebo PRO-C). Pro větší svorníky nebo silné podklady poskytne potřebný průvar a výkon krátký oblouk (řada LBH) nebo invertorový zdvihový oblouk s keramickým kroužkem (řada PRO-I).
Pokud potřebujete poradit, který model nejlépe odpovídá vašemu podkladu, průměru svorníku a objemu výroby, sdělte nám podrobnosti a nezávazně vám poradíme.
Časté dotazy
Kdy se vyplatí přivařit svorník místo nalepení etikety?
Když je na povrchu kovový prach, olej, řezná emulze nebo extrémní drsnost — surové odlitky, plech válcovaný za tepla —, nebo když teplota překračuje to, čemu lepidlo odolá. Svar vzniká na metalurgické úrovni a nezávisí na čistotě povrchu.
Jak dlouho trvá proces svařování?
1 až 3 milisekundy u kondenzátorových svářeček a až 1 500 milisekund u svářeček se zdvihovým obloukem s keramickým kroužkem pro svorníky velkého průměru.
Do jaké teploty lepidla odolávají, než je potřeba svorník?
Záleží na složení: standardní lepidla na kaučukové bázi selhávají pod 100 °C, běžná akrylátová lepidla odolávají 100 až 150 °C a speciální lepidla pro vysoké teploty tento rozsah výrazně rozšiřují.