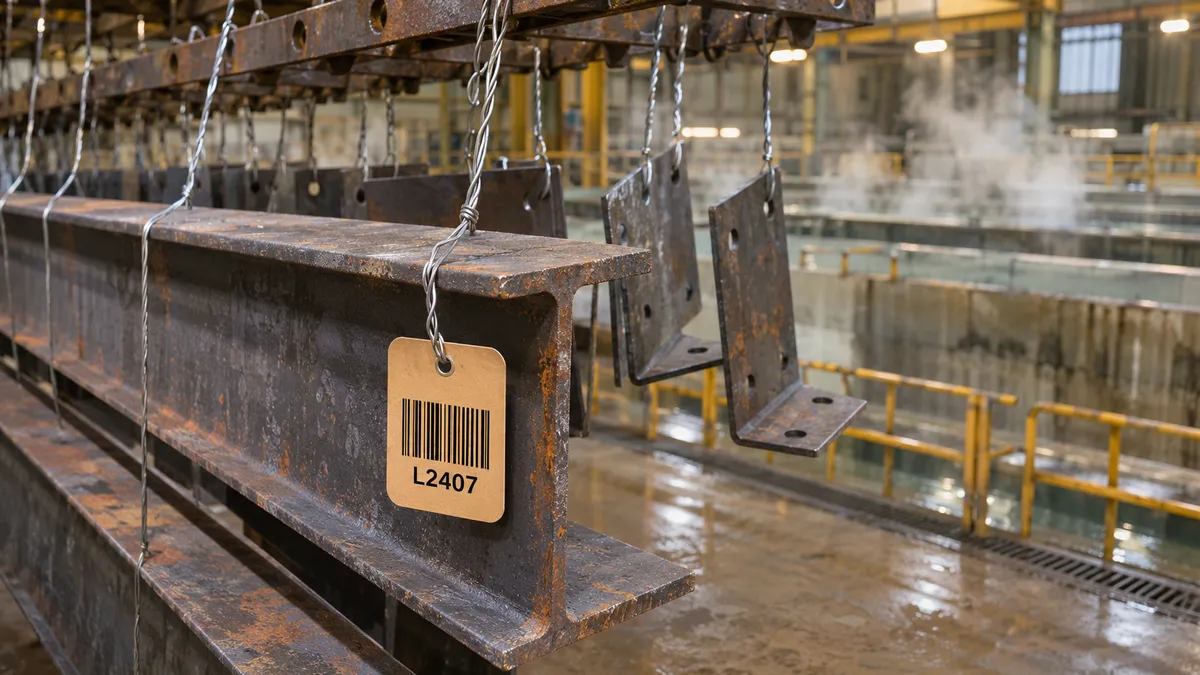
Une ligne de galvanisation à chaud est, pour l'identification de la pièce, l'un des parcours les plus durs de l'industrie : un bain alcalin, un autre d'acide chlorhydrique, un autre de sels de fluxage, une étuve de séchage et, à la fin, du zinc fondu à plus de 440 °C. Chez un galvanisateur à façon, de plus, des pièces de dizaines de clients et de commandes différents entrent dans la même journée. Si l'identification ne sort pas de la ligne avec la pièce, ce qui se perd n'est pas une étiquette : c'est de savoir à qui appartient chaque pièce, à quelle commande elle correspond et à quel certificat.
L'identification traverse toute la ligne de galvanisation
Dans la galvanisation à chaud, il n'y a pas d'étape “facile”. Chaque bain attaque quelque chose : le dégraissage, la graisse et avec elle tout adhésif ; le décapage, l'oxyde et la calamine, et avec eux la plupart des matériaux d'étiquette ; le bain de zinc, tout film qui n'est pas de très haute température. C'est pourquoi l'approche qui fonctionne sur d'autres lignes de finition, une étiquette adhésive sur la pièce propre, ne convient pas ici : au moment d'étiqueter, la pièce n'est pas encore propre, et la nettoyer est précisément ce que la ligne va faire.
La question qui décide du matériau n'est pas “quelle température résiste-t-il ?”, mais “jusqu'à quelle étape l'identification accompagne-t-elle la pièce ?”. Il existe des lignes où le tag voyage attaché à la pièce de la réception à l'expédition, et d'autres où l'identification est portée par le cadre ou par la fiche de route du lot et où la pièce ne garde le tag que jusqu'à la porte du zinc. Les deux manières sont correctes ; elles demandent des matériaux différents.
La première question n'est pas “quelle température le tag résiste-t-il ?”, mais “le tag entre-t-il dans le bain de zinc avec la pièce ou reste-t-il à l'extérieur ?”. La réponse change le matériau.
Étape par étape : ce qui arrive à l'identification
Les valeurs du tableau sont celles que l'on rencontre habituellement sur les lignes de galvanisation à chaud par immersion de pièces en acier. Elles servent à situer chaque étape en ordre de grandeur ; chaque installation travaille avec les siennes, et ce sont celles de votre ligne qui comptent pour le choix et pour l'essai.
| Étape | Conditions habituelles | Ce qui arrive à l'identification |
|---|---|---|
| Dégraissage | Bain alcalin à chaud, habituellement entre 40 et 80 °C, avec rinçage ensuite | Dissout huiles et graisses : l'adhésif d'une étiquette conventionnelle se ramollit et perd son adhérence |
| Décapage | Acide chlorhydrique dilué, autour de 10–16 %, à température ambiante ; d'une demi-heure à plusieurs heures selon l'oxyde et la calamine de la pièce | Attaque le papier, les films conventionnels et la plupart des encres ; l'étiquette adhésive se détache avec la couche d'oxyde sur laquelle elle adhérait |
| Fluxage | Solution de chlorure de zinc et de chlorure d'ammonium, autour de 40–70 °C | Nouvelle immersion dans des sels ; laisse une couche de flux sur tout ce qui entre dans le bain, tag compris |
| Séchage et préchauffage | Étuve autour de 100–150 °C, quelques minutes | Chaleur sèche qui fixe le flux ; dans la plage du complexe KPK |
| Bain de zinc | Zinc fondu, habituellement à 440–460 °C ; immersion de quelques minutes selon l'épaisseur de la pièce | Hors de la plage de tout film sauf le polyimide ; ce qui arrive au tag à l'entrée et à la sortie du zinc ne se voit que sur la ligne |
| Refroidissement et passivation | Refroidissement à l'eau ou à l'air ; passivation en option | Choc thermique et, s'il y a un bain, nouvelle immersion ; la pièce sort revêtue de zinc |
Les deux étapes qui écartent des matériaux sont le décapage et le bain de zinc. Le reste entre dans ce que supporte un tag sans adhésif bien choisi.
Les petites pièces (visserie, quincaillerie, pièces de fonderie) sont galvanisées en paniers et centrifugées à la sortie du zinc. Là, l'identification est celle du lot, pas de chaque pièce : le tag accompagne le panier aussi loin que la ligne le permet et le reste du parcours est couvert par la fiche de route du lot.
Pourquoi une étiquette adhésive n'est pas la réponse
Sur la plupart des lignes de finition, une étiquette adhésive bien choisie résout le problème ; nous l'expliquons pour la peinture en poudre et la cataphorèse. Dans la galvanisation à chaud, non, et il faut comprendre pourquoi avant de demander “un adhésif plus fort”.
- La surface est celle que la ligne va éliminer. Une étiquette adhésive adhère à la couche d'oxyde, de calamine ou d'huile qui recouvre la pièce brute. Le décapage dissout cette couche, et l'étiquette part avec elle. Ce n'est pas un problème d'adhésif : il ne reste rien dessous à quoi adhérer.
- L'acide attaque l'ensemble. Même si l'adhésif résistait, l'acide chlorhydrique attaque le papier et les films conventionnels, ainsi que les encres qui ne sont pas à base de résine. L'étiquette sort du bain vierge ou détruite.
- Le zinc fondu est hors plage. Un film de polyester cesse d'être viable au-dessus de 200–250 °C, et l'adhésif bien avant. À plus de 440 °C, il n'y a plus d'étiquette adhésive à évaluer.
- Et même si elle arrivait, elle gênerait. Le zinc recouvre toute la surface d'acier qu'il touche. Une étiquette collée à la pièce dans le bain laisserait dessous une zone sans revêtement.
C'est pourquoi l'identification sur une ligne de galvanisation se résout avec un tag sans adhésif, c'est-à-dire une étiquette à suspendre en un matériau qui résiste au parcours, fixée mécaniquement à la pièce. L'étiquette adhésive retrouve son sens ensuite : sur la pièce déjà galvanisée, pour l'expédition et le marquage sur chantier, avec un adhésif adapté à l'acier galvanisé, comme ceux décrits dans étiquettes pour la métallurgie et la sidérurgie.
Le tag sans adhésif : jusqu'où il accompagne la pièce
Un tag sans adhésif ne dépend pas de la surface : il s'attache à la pièce et résiste, ou non, par lui-même. Dans notre gamme, deux matériaux conviennent à ce parcours, et le choix entre l'un et l'autre est décidé par la question de tout à l'heure : le tag entre-t-il dans le zinc avec la pièce ou reste-t-il à l'extérieur.
Si le tag reste hors du bain de zinc
C'est le cas des lignes où le tag est retiré avant l'immersion et raccroché à la sortie, ou où l'identification passe au cadre ou à la fiche de route. Le tag doit résister au dégraissage, au décapage, au fluxage et à l'étuve de séchage. Pour ce parcours, nous travaillons avec le complexe Kraft/PET/Kraft ARGIPRINT° KPK : un noyau de film de polyester entre deux couches de papier Kraft, sans adhésif, avec une résistance à l'acide chlorhydrique à 25–30 % selon sa fiche, supérieure à la concentration habituelle des bains de décapage. Il existe en trois modèles selon la température maximale : la Réf. 842 jusqu'à 200 °C, la Réf. 800 jusqu'à 320 °C et la Réf. 874 jusqu'à 350 °C, en expositions allant jusqu'à 10 minutes. Pour l'étuve de séchage d'une ligne de galvanisation, la 842 est largement suffisante ; la 800 et la 874 sont prévues pour les lignes qui combinent le décapage avec des traitements thermiques plus exigeants.
Ce que la fiche ne dit pas, c'est combien d'heures de décapage il supporte : la donnée porte sur la résistance à l'acide, pas sur la durée d'immersion. Si votre décapage est long, c'est le premier point que l'on examine sur l'échantillon.
Si le tag entre dans le zinc avec la pièce
Ici, la plage thermique est différente. Le zinc fondu se situe autour de 440–460 °C, et le seul matériau de la gamme avec cette marge est le film de polyimide ARGIPRINT° HOT 150/151 : jusqu'à 450 °C pour le Type 150 et jusqu'à 500 °C pour le Type 151, en expositions de courte durée, sans adhésif et imprimable par transfert thermique ; le 151, sur les deux faces. La donnée de fiche du HOT est thermique ; son comportement au décapage et dans le bain de votre ligne se vérifie sur le même échantillon.
⚠ Le bain de zinc ne va pas de soi
Que le matériau résiste à la température du bain ne signifie pas que le tag sorte lisible du zinc. À l'entrée, le tag traverse la couche de cendres de la surface et sort mouillé de zinc ; s'il se recouvre, dans quelle mesure il se lit et comment se comporte le point d'attache sont des choses que l'on ne voit que sur votre ligne. C'est pourquoi, lorsque le tag doit entrer dans le zinc, nous ne tenons pas le matériau pour valide sur le papier : nous vous envoyons un échantillon, la pièce fait le cycle complet et la lecture est vérifiée à la sortie.
Si l'échantillon ne sort pas lisible, la solution passe par le premier cas : retirer le tag avant le bain et le raccrocher à la sortie, ou porter l'identification sur le cadre pendant que la pièce est dans le zinc. Ce n'est pas un renoncement : la pièce sort du zinc revêtue, avec la même géométrie, et se ré-identifie en quelques secondes.
Comment fixer le tag à la pièce
Sur une ligne de galvanisation, la pièce est suspendue à un cadre ou à une traverse par du fil d'acier, et le tag se fixe de la même manière : fil passé dans l'orifice du tag et dans un perçage, une rainure ou un bord de la pièce. C'est la fixation habituelle parce que c'est celle que la ligne utilise déjà, et parce que le fil d'acier passe par les mêmes bains que la pièce.
- Fil à lier. L'option de référence en galvanisation. On l'attache avec du jeu, pour que le tag ne reste pas coincé entre deux pièces et que les bains s'écoulent, et sans boucher les trous de ventilation et de drainage de la pièce.
- Crochets et clips en acier. Pour les tags posés et retirés de nombreuses fois : à la réception, à l'expédition ou quand l'identification est portée par le cadre. Les types de crochets et leurs mesures sont dans leur propre guide ; nous les fournissons aussi.
- Goujon à souder. Quand la pièce doit porter un point d'ancrage permanent pour l'identification. Le goujon se soude avant la galvanisation et se recouvre avec la pièce.
- Où l'attacher. Là où l'opérateur peut le lire sans décrocher la pièce, loin des points d'appui et des zones usinées ou soudées ensuite.
Le collier plastique, courant sur les étiquettes à suspendre d'usage général, n'a pas sa place sur ce parcours : la chaleur du zinc l'écarte et, lors d'un décapage long, il n'est pas fiable. Si l'identification ne va que jusqu'à la réception ou ne part que de l'expédition, alors oui ; mais ce n'est plus une étiquette de galvanisation, c'est une étiquette à suspendre d'usage général.
Comment imprimer le tag
Le tag s'imprime avant d'entrer sur la ligne, avec le client, la commande, la coulée ou le lot et le code-barres ou DataMatrix qui sera lu à la sortie. Les deux matériaux s'impriment par transfert thermique, avec quelques différences :
- Complexe KPK. Transfert thermique avec ruban mixte ou résine, et aussi impression laser en feuilles. Quand le tag passe par le bain acide, le ruban résine est le point de départ, et la lecture du code se vérifie à la sortie du décapage, pas à l'œil nu.
- Film de polyimide HOT. Transfert thermique avec ruban mixte ou résine, à vitesse d'impression moyenne à basse. Le Type 151 s'imprime sur les deux faces, utile quand le tag pend librement et tourne avec le mouvement du cadre.
- Formats. Le KPK est livré en rouleau, jusqu'à 1 000 mm de large, ou en étiquettes sur mesure, en zigzag ou individuelles ; le HOT, en rouleau jusqu'à 500 mm ou sur mesure. Indiquez-nous la dimension, la position de l'orifice et l'équipement avec lequel vous imprimez.
- Ruban. Si vous avez besoin d'un ruban compatible avec votre imprimante et avec le matériau, nous le fournissons également.
Comment spécifier : six questions avant de choisir
Avec ces réponses, le choix est technique et l'échantillon se prépare du premier coup. Sans elles, toute recommandation est une supposition.
- Jusqu'à quelle étape le tag accompagne-t-il la pièce ? S'il entre dans le zinc ou s'il est retiré avant, et si l'identification passe au cadre ou à la fiche de route à un moment donné.
- Comment est le décapage ? Concentration de l'acide, température et, surtout, combien de temps la pièce y reste.
- À quelle température et pendant combien de temps ? L'étuve de séchage et, si le tag entre, le bain de zinc. Les deux données, température et durée.
- Comment est-il fixé ? Fil, crochet ou goujon ; perçage, rainure ou bord ; pièces isolées ou paniers.
- Qu'imprime-t-on et avec quoi ? Imprimante à transfert thermique ou laser, données variables, code-barres ou DataMatrix.
- Où et comment lit-on à la sortie ? Opérateur ou lecteur, avant ou après le refroidissement et la passivation.
“Avec la séquence de la ligne et le temps de décapage sur la table, choisir le tag est une question technique. Sans ces données, c'est un pari.”
Quel tag pour chaque cas
| Situation | Solution | Référence |
|---|---|---|
| Le tag est retiré avant le zinc : dégraissage, décapage, fluxage et séchage | Complexe Kraft/PET/Kraft sans adhésif, jusqu'à 200 °C en 10 min | KPK 842 |
| Décapage à l'acide chlorhydrique plus traitement thermique jusqu'à 320–350 °C | Complexe Kraft/PET/Kraft sans adhésif, modèles à plus grande plage thermique | KPK 800 ou 874 |
| Le tag entre dans le bain de zinc avec la pièce | Film de polyimide sans adhésif, jusqu'à 450 / 500 °C en courte durée ; lisibilité à valider sur votre ligne | HOT 150 / 151, à valider |
| Le tag pend librement et doit se lire sur les deux faces | Film de polyimide avec les deux faces imprimables | HOT 151 |
| Identification sur la pièce déjà galvanisée, pour l'expédition | Étiquette adhésive avec un adhésif adapté à l'acier galvanisé | Voir le secteur |
Les températures du tableau sont celles des fiches techniques, en expositions courtes, et non en service continu. La validation finale se fait toujours avec un échantillon sur la ligne réelle.
Vos pièces passent-elles par la galvanisation ou le décapage ? Indiquez-nous jusqu'à quelle étape le tag accompagne la pièce et comment est votre décapage.
Nous consulter sans engagementRésumé
Sur une ligne de galvanisation à chaud, l'identification passe par le dégraissage, le décapage à l'acide chlorhydrique, le fluxage, l'étuve de séchage et, si elle n'est pas retirée avant, le bain de zinc. Une étiquette adhésive ne résout pas ce parcours : elle adhère à la couche d'oxyde que le décapage élimine, l'acide attaque le matériau et l'encre, et le zinc fondu est hors de la plage de tout adhésif.
La solution est un tag sans adhésif, attaché à la pièce avec du fil. Si le tag est retiré avant le zinc, le complexe Kraft/PET/Kraft KPK couvre le décapage et le séchage. S'il entre dans le zinc avec la pièce, le seul matériau avec cette plage thermique est le film de polyimide HOT 150/151, et qu'il sorte lisible du bain ne va pas de soi : cela se vérifie avec un échantillon sur votre ligne. S'il ne sort pas lisible, l'identification est retirée avant le bain ou voyage sur le cadre.
Dans tous les cas, l'essai qui compte est un passage sur la ligne réelle, avec lecture des codes à la sortie.
Questions fréquentes
Quelle étiquette résiste au décapage à l'acide chlorhydrique ?
Un tag sans adhésif en complexe Kraft/PET/Kraft, comme l'ARGIPRINT° KPK : sa fiche indique une résistance à l'acide chlorhydrique à 25–30 %, supérieure à la concentration habituelle des bains de décapage, et le tag conserve sa lisibilité après le bain. La fiche ne fixe pas de durée d'immersion ; la durée du décapage de votre ligne se vérifie donc avec un échantillon. Une étiquette adhésive n'est pas une option : elle adhère à la couche d'oxyde que le décapage élimine.
Une étiquette adhésive peut-elle passer sur une ligne de galvanisation à chaud ?
Non. Le dégraissage ramollit l'adhésif, le décapage dissout la couche d'oxyde sur laquelle elle adhérait et l'acide attaque le papier, les films conventionnels et la plupart des encres ; et le zinc fondu, à plus de 440 °C, est hors de la plage de toute étiquette adhésive. De plus, une étiquette qui arriverait au bain sur la pièce laisserait dessous une zone sans revêtement. L'étiquette adhésive retrouve son sens après la galvanisation, pour l'expédition, avec un adhésif adapté à l'acier galvanisé.
Le tag entre-t-il dans le bain de zinc avec la pièce ?
Cela dépend de votre ligne, et c'est la donnée qui décide du matériau. Si le tag est retiré avant l'immersion ou si l'identification passe au cadre, le complexe KPK couvre le dégraissage, le décapage, le fluxage et l'étuve de séchage. Si le tag entre dans le zinc avec la pièce, le seul matériau de la gamme avec cette plage thermique est le film de polyimide HOT 150/151, jusqu'à 450 et 500 °C en courte durée. Qu'il résiste à la température ne garantit pas qu'il sorte lisible du zinc : cela se valide avec un échantillon sur votre ligne avant de produire.
Comment fixe-t-on le tag à la pièce sur une ligne de galvanisation ?
Avec du fil à lier en acier passé dans l'orifice du tag et dans un perçage, une rainure ou un bord de la pièce, le même système que celui par lequel la pièce est suspendue au cadre. On l'attache avec du jeu, sans boucher les trous de ventilation et de drainage et là où l'opérateur peut le lire sans décrocher la pièce. Les crochets et clips en acier conviennent aux tags posés et retirés souvent ; le collier plastique des étiquettes à suspendre d'usage général n'est pas prévu pour ce parcours.
Comment imprime-t-on un tag pour la galvanisation et le décapage ?
Avant d'entrer sur la ligne, par transfert thermique. Le complexe KPK admet le ruban mixte ou résine et aussi l'impression laser en feuilles ; le film de polyimide HOT s'imprime par transfert thermique avec un ruban mixte ou résine, et le Type 151 sur les deux faces. Quand le tag passe par le bain acide, l'impression à la résine est le point de départ et la lecture du code se vérifie à la sortie du décapage. Nous fournissons aussi le ruban.
Comment valide-t-on le tag avant de produire ?
Avec un échantillon sur votre ligne. On attache des tags imprimés à des pièces réelles, elles font le parcours complet jusqu'à l'étape où le tag accompagne la pièce et l'on vérifie à la sortie l'état du tag, le point d'attache et la lecture du code, avec un lecteur et pas à l'œil nu. Nous vous envoyons l'échantillon sans frais.