En una pieza que se pinta hay zonas que tienen que salir sin pintura: la rosca donde entra un tornillo, el alojamiento de un rodamiento con su tolerancia, el punto donde se conecta la toma de tierra. Enmascararlas es cubrirlas antes de pintar y descubrirlas después. Parece sencillo, pero de cómo se haga dependen el borde de la pintura, los restos de adhesivo y el retrabajo al final de la línea.
Qué zonas se enmascaran y por qué
Una capa de pintura en polvo tiene del orden de 60 a 120 µm. Sobre una superficie lisa no se nota; en una pieza con ajustes, sí. Estas son las zonas que se cubren con más frecuencia:
- Roscas. La pintura llena el filete: el tornillo no entra, o entra forzado y arranca la pintura de alrededor.
- Taladros y alojamientos con tolerancia. Asientos de rodamiento, casquillos y pasadores: una décima de milímetro de pintura cambia el ajuste.
- Tomas de tierra y contactos eléctricos. La pintura en polvo aísla. Donde va un terminal de masa o un contacto, el metal tiene que quedar desnudo.
- Caras de apoyo y de unión. Superficies que se atornillan contra otra pieza y zonas que después se sueldan o se pegan.
Enmascarar de más también cuesta: cada zona cubierta es tiempo al poner la cinta y al quitarla. Lo práctico es que el plano de la pieza indique qué zonas van sin pintura, en lugar de decidirlo en la línea.
Cinta, discos o tapones: qué método para cada zona
Hay tres formas habituales de cubrir una zona, y en una misma pieza suelen combinarse.
| Método | Para qué zonas | A tener en cuenta |
|---|---|---|
| Cinta en rollo | Caras planas, franjas, bordes y contornos rectos | Se corta a medida en la línea; en curvas cerradas se aplica en tramos |
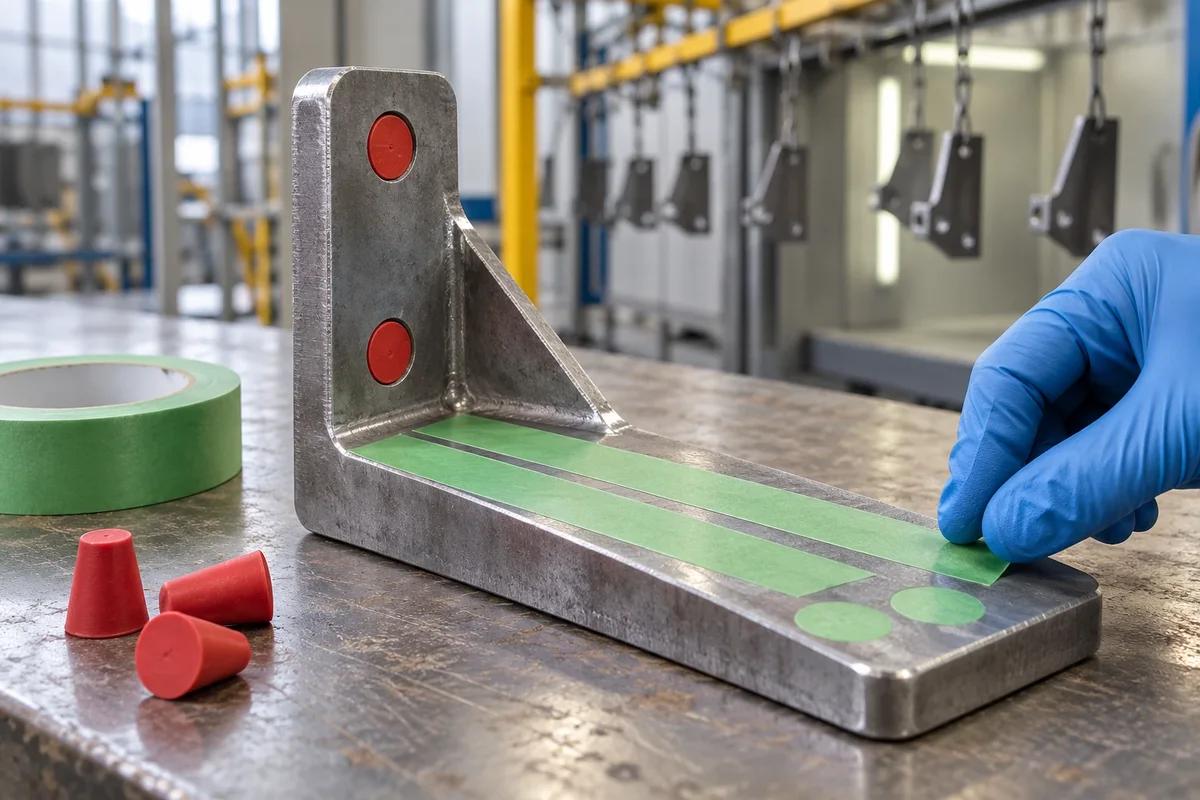
| Discos y formas troqueladas | Taladros ciegos pequeños sin rosca, caras de apoyo y zonas que se repiten en cada pieza | Se cortan de la misma cinta: siempre iguales y más rápidos de poner que la cinta cortada a mano |
| Tapones y capuchones de silicona | Taladros pasantes, roscas interiores y espárragos | Se reutilizan varias veces; cada medida necesita su tapón |
Una pieza típica combina los tres: discos en las caras de apoyo, tapones en las roscas y cinta en los bordes. Si una zona se repite en todas sus piezas, indíquenoslo y estudiamos suministrar la cinta troquelada.
Cómo elegir la cinta
Una cinta de pintor de papel con adhesivo de caucho está pensada para secados a menos temperatura; incluso las de papel de alta temperatura se quedan por debajo de los 170 a 200 °C de un curado de polvo. En el horno, el adhesivo se degrada y deja restos, o el papel se vuelve quebradizo y se rompe al retirarlo. Para pintura en polvo y cataforesis se usan cintas de film con adhesivo de silicona. Cuatro datos deciden cuál:
- La temperatura y el tiempo del horno. En pintura en polvo los curados suelen ir de 170 a 200 °C, normalmente de 10 a 20 minutos con la pieza a esa temperatura; en piezas pesadas el tiempo total en el horno es mayor, porque tardan más en calentarse. La cinta tiene que resistir la temperatura máxima con margen y durante todo el ciclo.
- El film. Poliéster para la mayoría de los curados; poliimida cuando la temperatura sube por encima de lo que resiste el poliéster.
- El adhesivo. La silicona resiste la temperatura del horno y está diseñada para retirarse sin dejar restos de adhesivo sobre la pieza.
- El espesor y la adherencia. Una cinta más fina se adapta mejor a radios y bordes; una más gruesa y con más adherencia resiste mejor la manipulación y los baños.
| Cinta | Film | Espesor total | Adherencia al acero | Temperatura |
|---|---|---|---|---|
| Ref. 2560 | Poliéster verde | 0,060 mm | ≥ 520 g/25 mm | Hasta 200 °C |
| Ref. 3565 | Poliéster verde, más grueso | 0,065 mm | ≥ 600 g/25 mm | Hasta 210 °C |
| Ref. 4201 | Poliimida ámbar | 0,065 mm | 5–6 N/25 mm | 180 °C continuo; hasta 280 °C sin residuos |
Datos de las fichas técnicas. Las fichas dan la temperatura máxima, no el tiempo de exposición. La Ref. 4201 está indicada para electrónica y aislamiento eléctrico: en pintura, se valida antes con muestra.
El color verde de las de poliéster tiene una función práctica: antes de entrar en la cabina se ve de un vistazo si falta alguna zona por cubrir, y a la salida, si queda algún resto de cinta por retirar.
Paso a paso: de la pieza sin pintar a la pieza acabada
- Enmascarar en el punto adecuado de la línea. En pintura en polvo, después del pretratamiento y del secado, justo antes de la cabina: la cinta se pone sobre metal limpio y seco. En cataforesis el pretratamiento y el baño suelen ir seguidos, así que la cinta se pone antes de entrar en la línea y pasa también por los baños.
- Superficie limpia y seca. Aceite, agua o polvo bajo la cinta hacen que el borde no adhiera y que la pintura se meta por debajo. Las piezas se manipulan con guantes.
- Aplicar sin estirar. Una cinta estirada al colocarla tiende a retraerse con el calor y levanta el borde. Se coloca sin tensión y se presiona después.
- Presionar bien los bordes. El borde de la cinta es el borde de la pintura. Se repasa con la uña o con una espátula de plástico, sin burbujas ni arrugas.
- Cortar a ras. En los contornos, la cinta se corta con un cúter siguiendo la arista. Un trozo que sobresale queda pintado por las dos caras y se rompe al retirarlo.
- Pintar y curar. La cinta pasa por la cabina y por el horno con la pieza.
- Retirar la cinta. Se tira de ella hacia atrás, sobre sí misma y a ritmo constante. Muchas líneas la retiran con la pieza todavía templada y otras en frío: pruebe en su línea qué momento da el borde más limpio. Si la pintura forma una película continua sobre el borde de la cinta, marcar ese borde con una cuchilla antes de tirar evita que salte en lascas; con cuidado de no rayar la pintura ni la zona mecanizada, y probándolo antes en una pieza.
Problemas habituales y su causa
| Qué se ve | Causa probable | Qué hacer |
|---|---|---|
| Restos de adhesivo en la pieza | Horno por encima de lo que resiste la cinta, en temperatura o en tiempo, o un adhesivo que no es para horno | Cinta con adhesivo de silicona y temperatura máxima por encima de la del horno; validar el tiempo |
| Pintura por debajo del borde | Superficie sucia o húmeda, borde sin presionar o cinta estirada al aplicarla | Limpiar y secar, aplicar sin tensión y repasar el borde |
| La pintura salta al retirar la cinta | Película continua de pintura sobre el borde de la cinta | Marcar el borde con una cuchilla antes de tirar, sin rayar la pieza, y probar a retirarla en templado |
| La cinta se rompe al retirarla | Film degradado por exceso de temperatura, o trozos que sobresalen pintados por las dos caras | Cinta de más temperatura y cortar a ras de la arista |
| Borde de pintura irregular | Cinta cortada a mano o aplicada con arrugas | Discos o formas troqueladas para las zonas que se repiten |
Cómo validar la cinta antes de producir
Como las fichas dan la temperatura máxima y no el tiempo, la prueba se hace con su ciclo real. Se enmascaran unas piezas en las zonas reales, pasan por el pretratamiento, la pintura y el horno, y al retirar la cinta se comprueban cuatro cosas:
- que no quedan restos de adhesivo;
- que el borde de pintura sale limpio;
- que no se ha metido pintura por debajo;
- que la cinta sale entera, sin romperse.
Le enviamos muestra de la cinta en el ancho que necesite. Si la pieza lleva además una etiqueta de identificación que pasa por la pintura, la guía de etiquetas para pintura en polvo, cataforesis y granallado explica qué material resiste cada etapa.
¿Qué zonas tiene que enmascarar? Indíquenos la pieza, el ancho que necesita y la temperatura y el tiempo del horno.
Consultar sin compromisoResumen
Se enmascaran las zonas donde la pintura estorba: roscas, ajustes con tolerancia, tomas de tierra y caras de unión. La cinta cubre caras y bordes, los discos troquelados resuelven las zonas que se repiten y los tapones de silicona, los taladros y las roscas.
Para el horno se usa una cinta de film con adhesivo de silicona: poliéster hasta 200-210 °C, como las Ref. 2560 y 3565, y poliimida por encima. La cinta se pone sobre metal limpio y seco, sin estirarla y con el borde bien presionado, y se retira tirando hacia atrás sobre sí misma.
La prueba que cuenta es una tirada de piezas por su línea real, con su temperatura y su tiempo de curado.
Preguntas frecuentes
¿Se enmascara antes o después del pretratamiento?
Depende de la línea. En pintura en polvo, después: la cinta se pone sobre la pieza ya pretratada, limpia y seca, justo antes de la cabina. En cataforesis el pretratamiento y el baño de pintura suelen ir seguidos, sin secado intermedio, así que la cinta se pone antes de entrar en la línea y tiene que resistir también los baños.
¿Sirve una cinta de pintor de papel?
Para un horno de curado de polvo, no. Las cintas de papel con adhesivo de caucho están pensadas para secados a menos temperatura; incluso las de papel de alta temperatura se quedan por debajo de los 170 a 200 °C de un curado. El adhesivo se degrada y deja restos sobre la pieza, o el papel se vuelve quebradizo y se rompe al retirarlo.
¿Cuándo se quita la cinta de enmascarar?
Después del curado. Muchas líneas la retiran con la pieza todavía templada y otras en frío: conviene probar las dos. Se tira de la cinta hacia atrás, sobre sí misma y a ritmo constante. Si la pintura forma una película continua sobre el borde, se puede marcar antes con una cuchilla para que no salte, con cuidado de no rayar la pintura ni la zona mecanizada y probándolo antes en una pieza.
¿Cómo se enmascaran las roscas y los taladros?
Los taladros pasantes y las roscas interiores se tapan normalmente con tapones de silicona; los espárragos y las roscas exteriores, con capuchones o envolviéndolos con cinta. Los taladros ciegos pequeños sin rosca y las caras de apoyo se cubren con discos de cinta.
¿Qué temperatura tiene que resistir la cinta?
Más que la temperatura máxima del horno, y durante todo el tiempo de curado. En pintura en polvo los curados suelen ir de 170 a 200 °C. Por encima de los 200-210 °C de las cintas de poliéster, la opción es la cinta de poliimida Ref. 4201: su ficha da 180 °C en exposición continua y 280 °C como máximo sin residuos, sin tiempo asociado, y la indica para electrónica y aislamiento, así que en pintura se valida antes con muestra en el ciclo real.
¿Se puede usar la misma cinta en cataforesis?
Sí: las fichas de las Ref. 2560 y 3565 las indican para pintura en polvo, cataforesis y anodizado. En cataforesis la cinta pasa además por los baños de pretratamiento y por el baño de pintura, así que la prueba tiene que incluir toda la línea, no solo el horno.