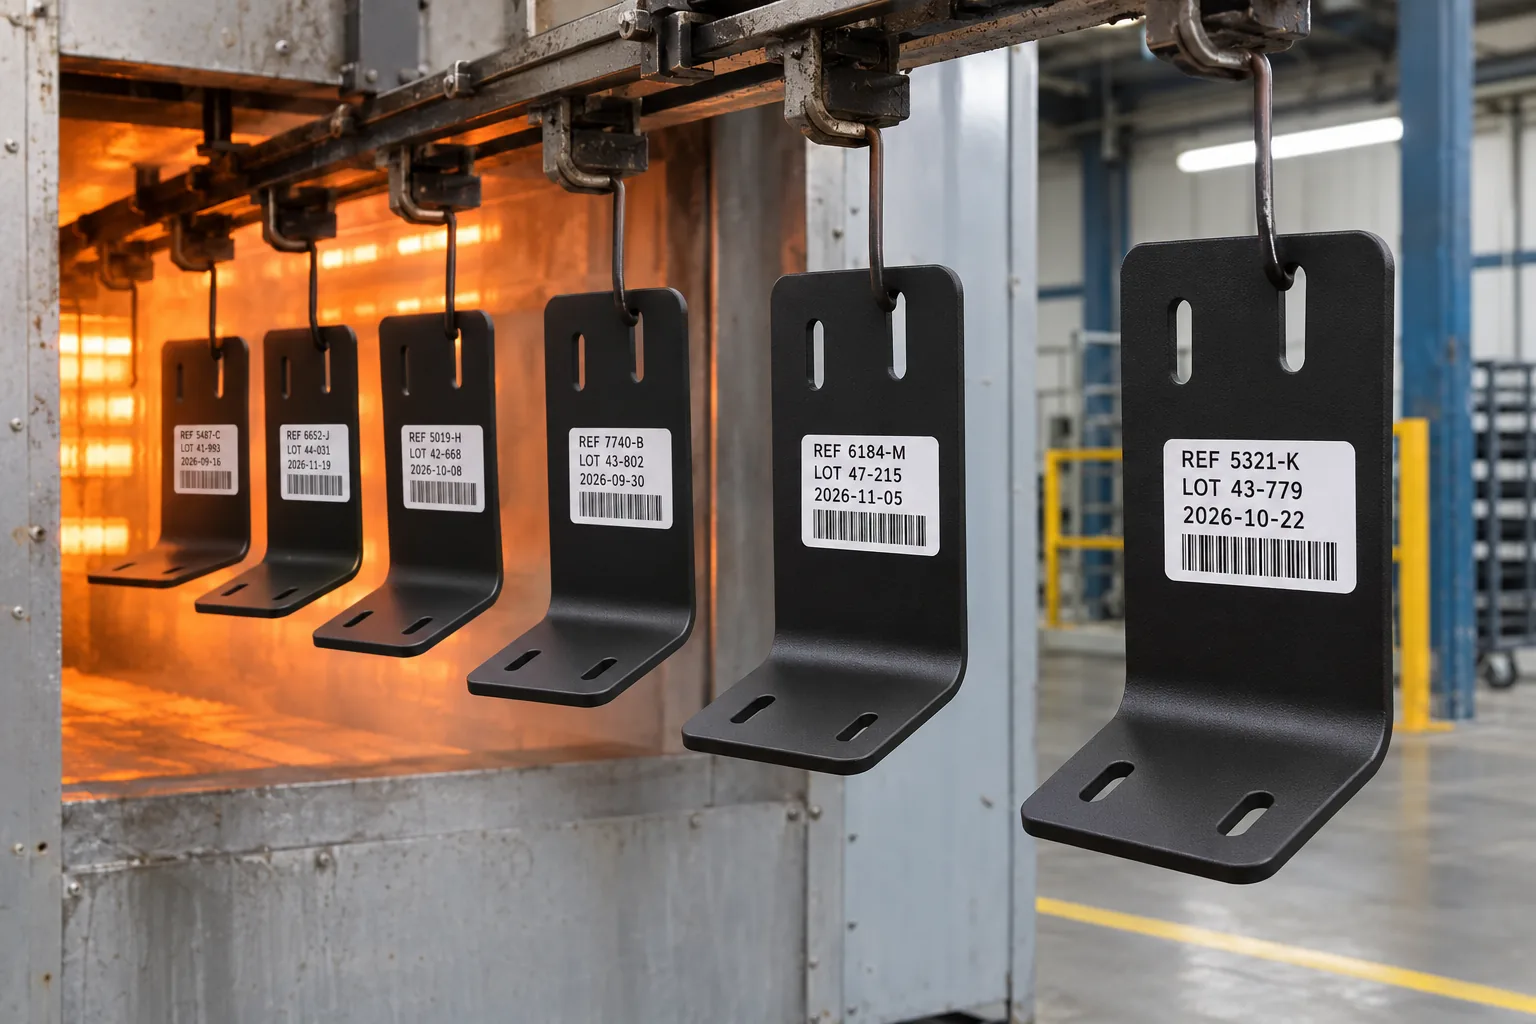
En estampación, calderería y fabricación metálica la identificación suele ir a la pieza antes del acabado. La pieza se conforma, se suelda y se etiqueta, y solo entonces pasa por el granallado, los baños de pretratamiento, la pintura y el horno de curado. La etiqueta viaja con ella y sufre lo mismo que ella. Si falla, la pieza sale de la línea pintada y sin identificar, que es justo lo que la etiqueta tenía que evitar.
La etiqueta atraviesa toda la línea de acabado
No hay dos líneas iguales. Unas granallan y pintan en polvo; otras desengrasan, fosfatan y pasan por cataforesis; otras pintan con pintura líquida y curan al aire. Pero todas comparten una idea: lo que decide qué etiqueta sirve no es la temperatura máxima que resiste, sino la secuencia de etapas que vienen después del punto en que se aplica.
La pregunta correcta no es “¿qué temperatura resiste la etiqueta?”, sino “¿qué le va a pasar entre el punto donde se pega y el final de la línea?”.
Etapa por etapa: qué le ocurre a la etiqueta
Estos son valores de líneas reales que nos han consultado clientes de automoción, calderería y fabricación metálica. Sirven para hacerse una idea del orden de magnitud; cada instalación tiene los suyos.
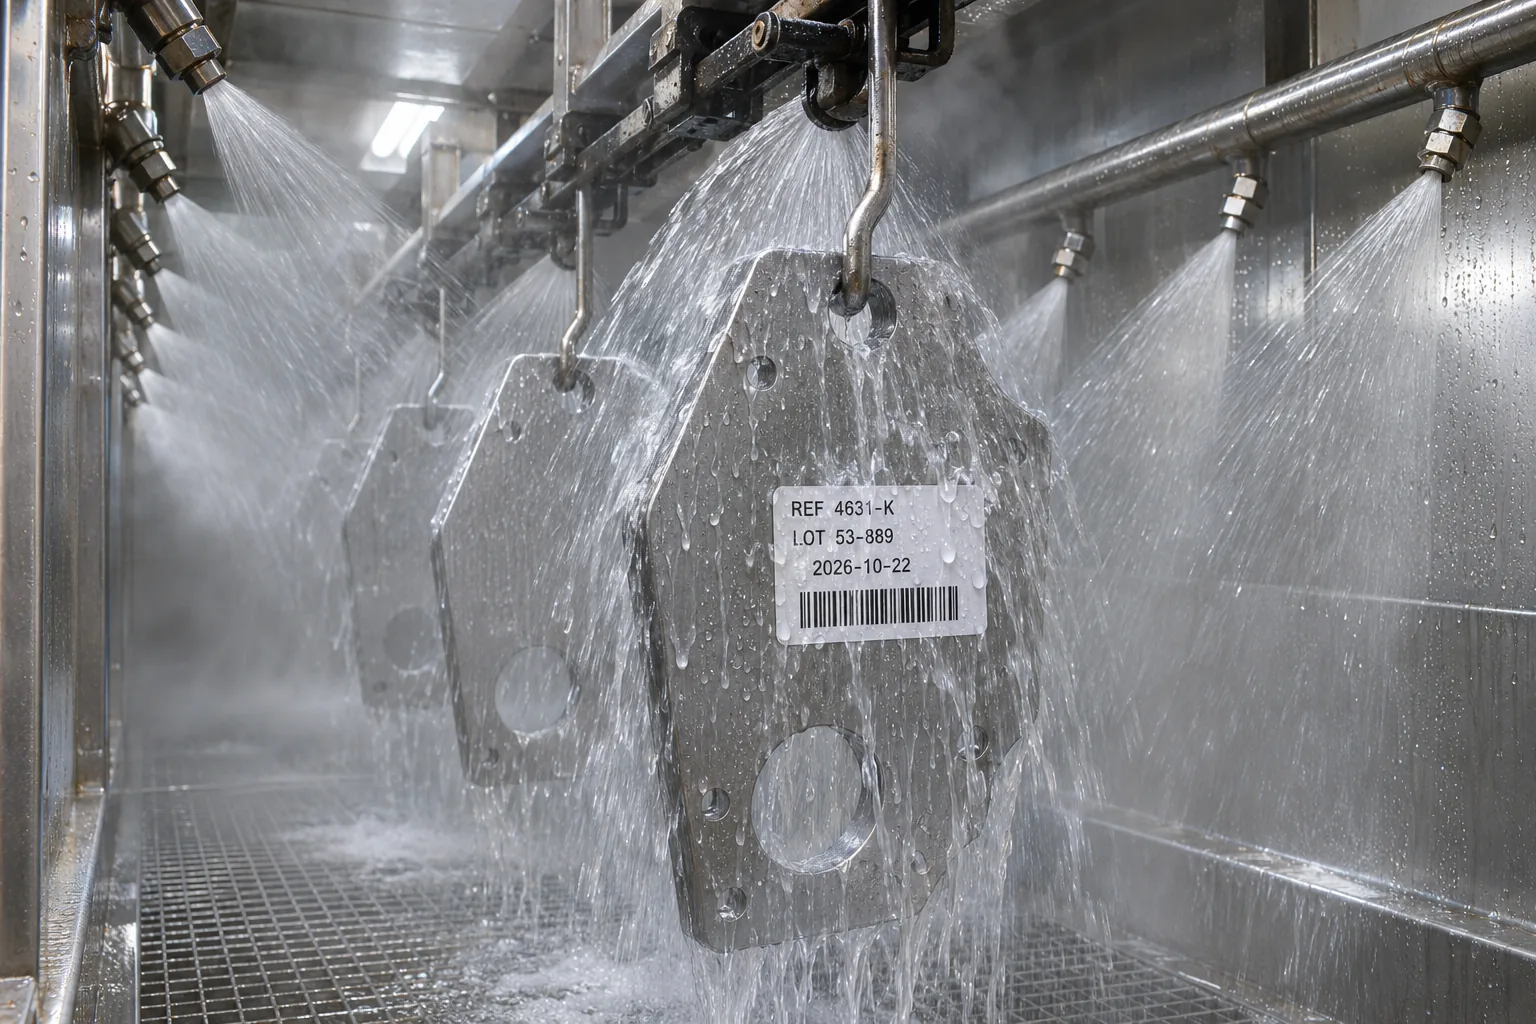
| Etapa | Valores vistos en líneas reales | Qué ataca a la etiqueta |
|---|---|---|
| Granallado | Granalla de acero por turbina o por aire a presión, hasta acabado Sa 3 | Impacto que erosiona el material y la impresión |
| Desengrase | Inmersión alcalina hasta 80 °C y pH 12, unos 30 min | Bordes, adhesivo e impresión que no sea de resina |
| Decapado y fosfatado | Ácido fosfórico a 45–60 °C, pH 2 a 4, pocos minutos | Lo mismo, con química ácida |
| Cataforesis | Inmersión en el baño de pintura a unos 35 °C, con tensión aplicada | Inmersión completa de la etiqueta |
| Pintura en polvo | Aplicación electrostática; curado de 170 a 200 °C, de 15 min a varias horas | Pintura sobre la etiqueta y calor sostenido |
| Pintura líquida | Cabina hasta unos 50 °C o curado al aire | Pintura y disolventes sobre la etiqueta |
| Horno de cataforesis | De unos 200 °C a 250 °C; en un caso, 250 °C durante 50 min | Encoge el film y ataca la impresión y el adhesivo |
El horno es la etapa que más confusión genera: un material puede resistir la temperatura durante unos minutos y no durante una hora. Hacen falta los dos datos, temperatura y tiempo.
Los tres fallos habituales, y por qué no se arreglan con más adhesivo
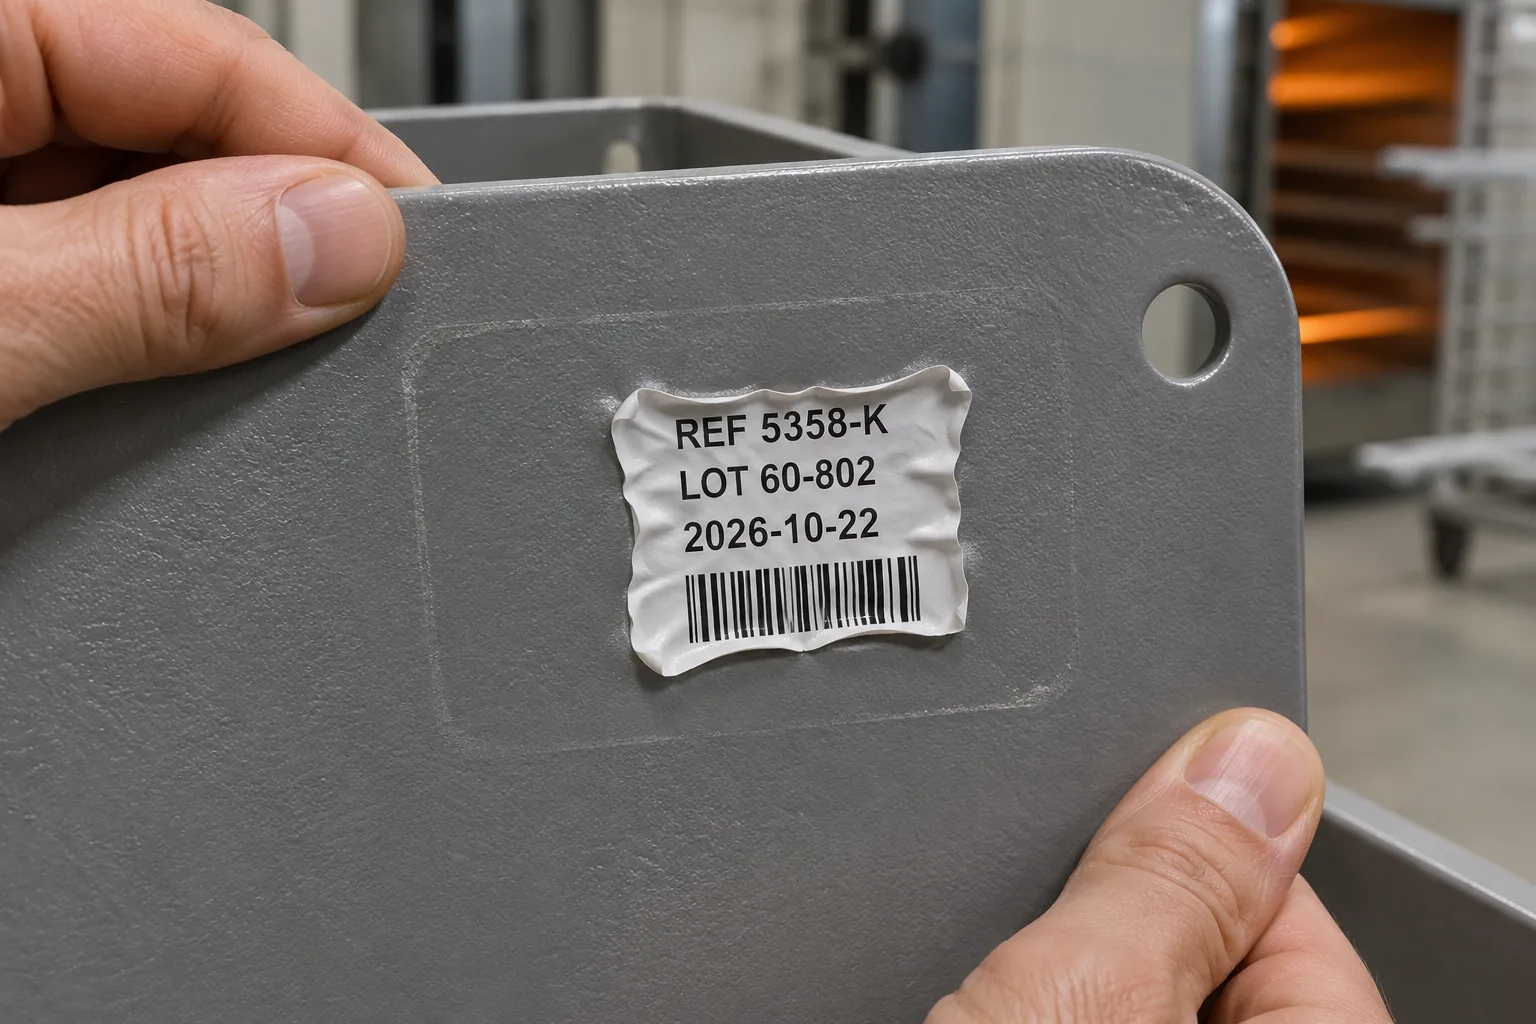
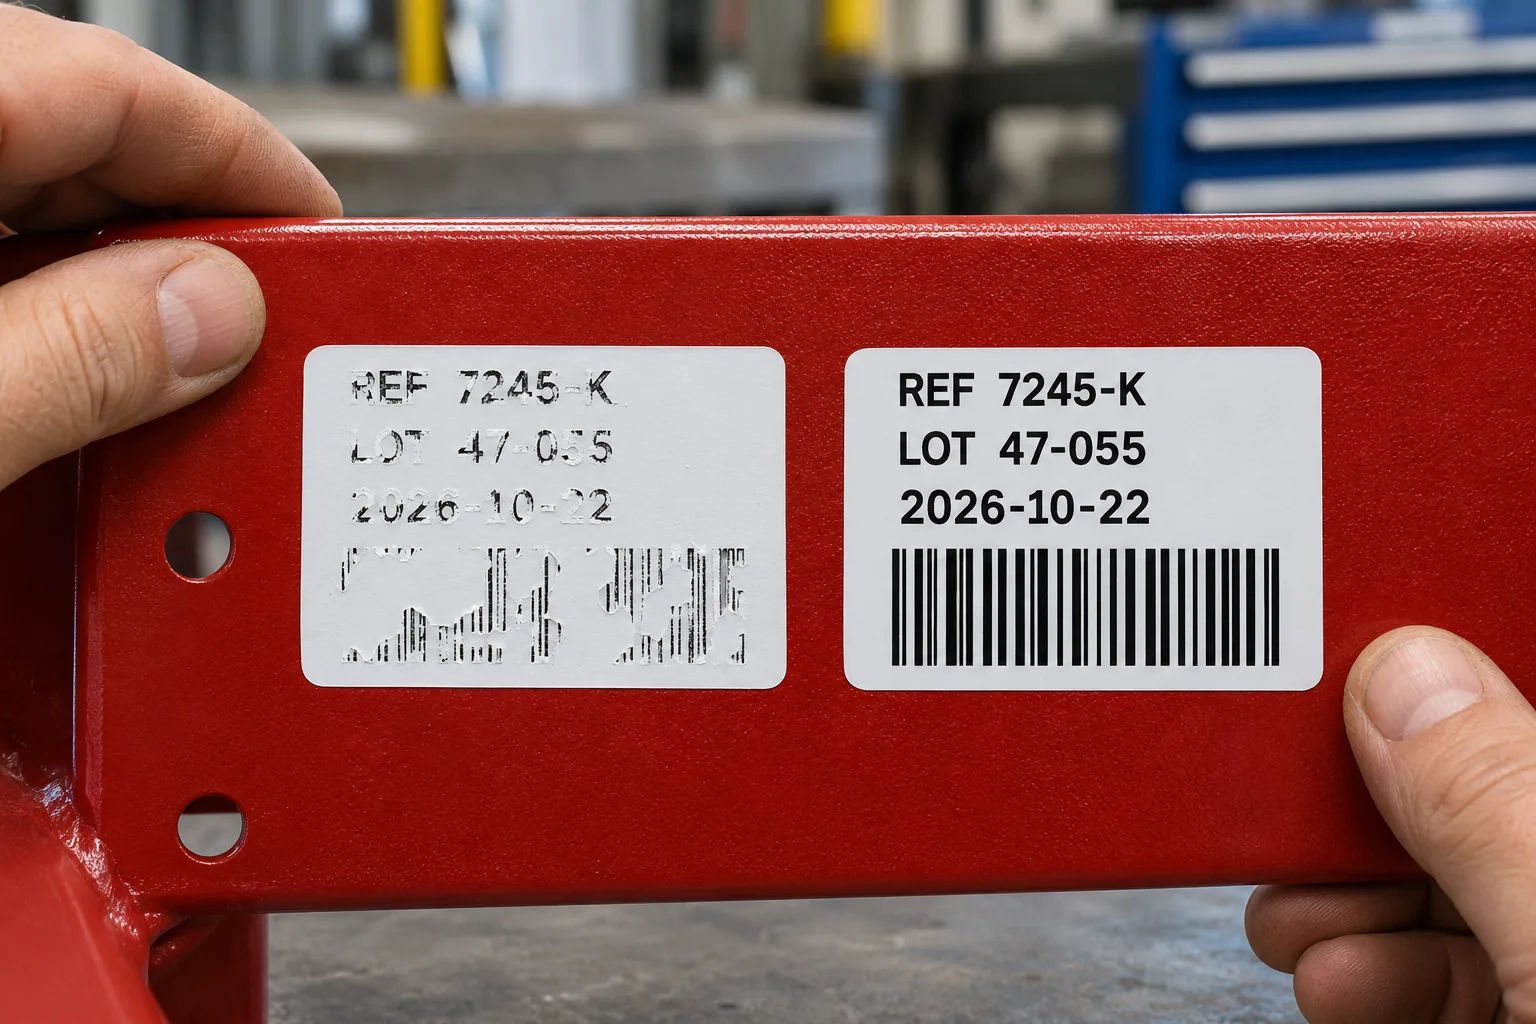
Fallo 1 — El film encoge en el horno
Es el fallo más traicionero, porque la etiqueta parece haber resistido. En una prueba en una línea de cataforesis de automoción, una primera muestra de poliéster resistió la temperatura, salió adherida y con la impresión intacta, pero un par de milímetros más pequeña. Un poliéster estándar libera tensiones con el calor y se contrae: el borde se retira, queda adhesivo al descubierto y la pintura se mete por debajo.
✓ Solución
Un poliéster termoestabilizado, tratado térmicamente para reducir al mínimo la contracción a temperaturas elevadas. La segunda muestra de esa misma prueba, en este material, superó la línea sin cambios de medida apreciables.
Fallo 2 — La impresión se desprende o el código deja de leerse
Los baños de pretratamiento y el horno atacan la tinta. El ribbon de cera se desprende y el mixto no está pensado para esta combinación de química y calor. Incluso entre ribbons de resina hay diferencias: en una línea de cataforesis con horno a 250 °C, de varios ribbons que se probaron, solo uno resistió el ciclo completo de baños, pintura y horno.
✓ Solución
Impresión por transferencia térmica con ribbon de resina y, cuando el proceso lo permite, un laminado transparente de protección que se retira después de pintar. La validación se hace leyendo los códigos a la salida de la línea, no a simple vista.
Fallo 3 — La etiqueta se suelta de la pieza
La superficie de una pieza recién estampada o soldada rara vez está limpia: lleva aceite de estampación, restos de soldadura o una capa de óxido. Pedir “más adhesivo” no lo resuelve. Si el film encoge o la superficie está sucia, un adhesivo más fuerte solo retrasa el problema.
✓ Solución
Adhesivo acrílico permanente de alta adhesión sobre una superficie limpia y seca, aplicado con presión firme y por encima de la temperatura mínima de aplicación del material.
Granallado: por qué una etiqueta adhesiva no es la respuesta
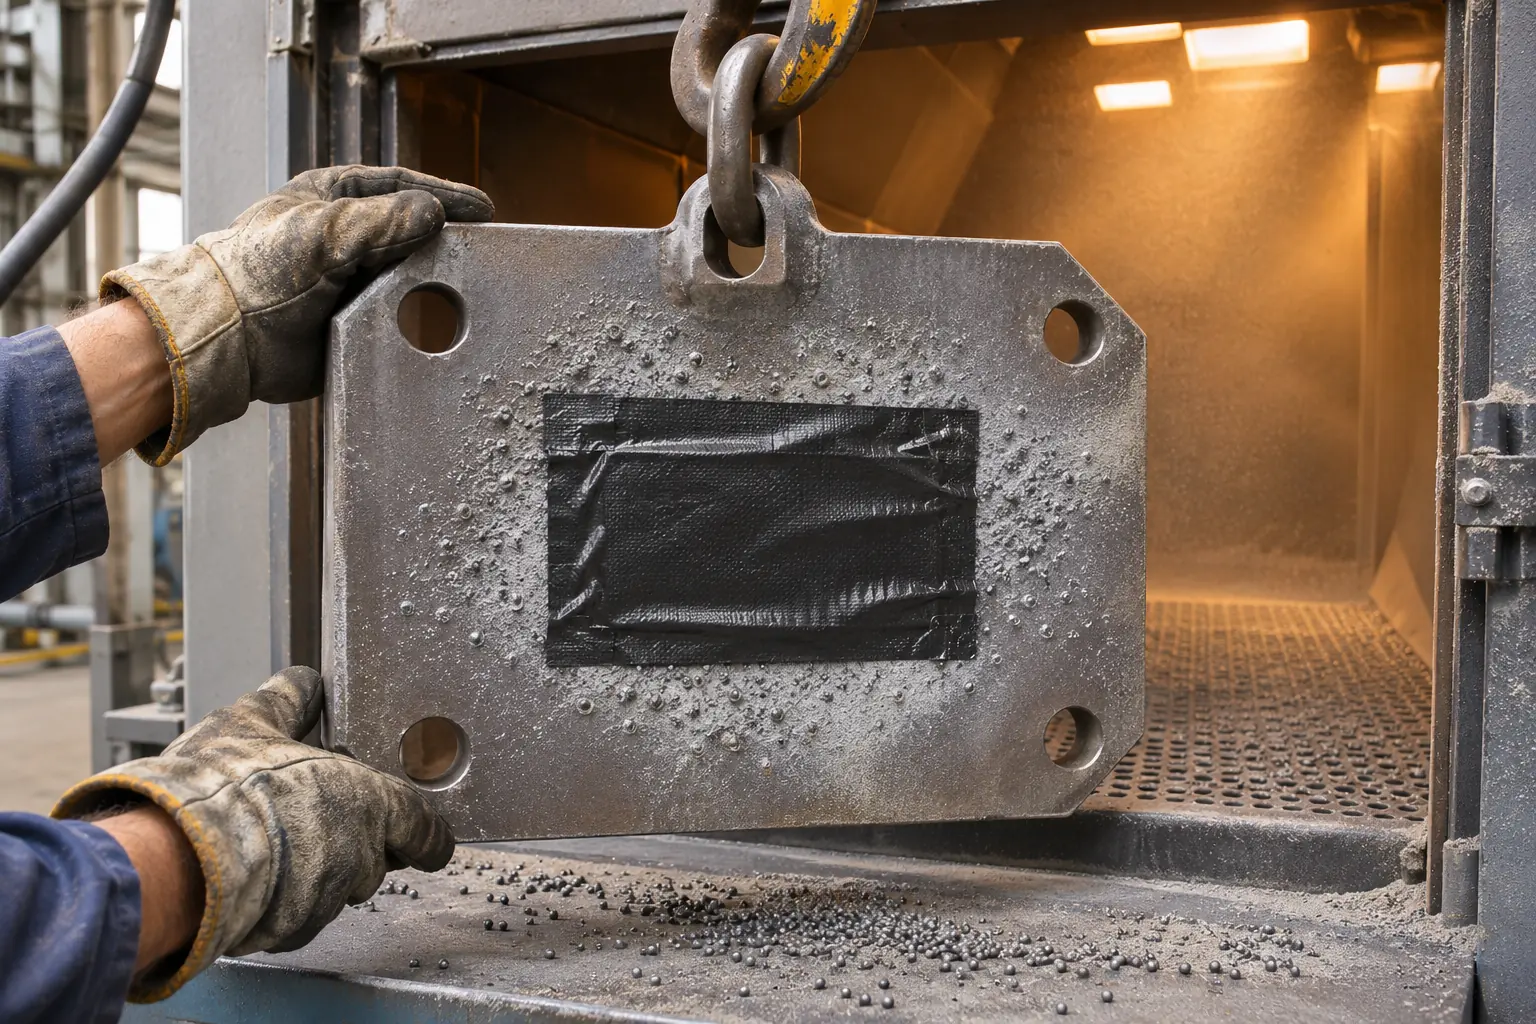
La granalla sale de la turbina a entre 50 y 100 m/s. Sobre una etiqueta, la granalla no limpia: erosiona. Una etiqueta adhesiva expuesta directamente al chorro no está pensada para salir intacta, y en una granalladora automática de turbina con transportador no suele haber una zona de la pieza que quede a resguardo. Por eso, cuando la pieza se granalla, hay tres caminos:
⚠ La primera pregunta
¿Se puede retirar la identificación antes del granallado y volver a ponerla después de pintar? Si la respuesta es no, la solución pasa por colgarla o por protegerla, y en los dos casos hay que probarla en su granalladora antes de decidir.
- Etiquetar después del granallado. Es la opción más fiable: la etiqueta se aplica sobre la pieza ya granallada y solo tiene que resistir el pretratamiento, la pintura y el horno.
- Colgar la identificación, sin adhesivo. Una etiqueta de colgar sujeta con alambre o brida, en un material que resista también el horno posterior, como el laminado KPK o la poliimida HOT 151. La etiqueta también recibe granalla, así que su posición y su resistencia se validan en la propia granalladora. Si en lugar de pintarse la pieza se galvaniza en caliente, el recorrido es otro: lo explicamos en etiquetas para galvanizado en caliente y decapado.
- Proteger la etiqueta durante el granallado. Una cinta de protección cubre la zona impresa y se retira después. Es la opción que se describe a continuación.
La cinta de protección contra impactos
Para proteger una etiqueta adhesiva durante el granallado trabajamos con una cinta de protección contra impactos de 0,91 mm de espesor. Es una capa sacrificable: su grosor absorbe el impacto de la granalla mucho mejor que una cinta convencional, y se retira cuando la pieza ya ha pasado por el chorro.
- Una o dos capas. En granallados agresivos, como un Sa 3, lo prudente es probar con dos. Si la etiqueta es más ancha que la cinta, se aplican dos tiras en paralelo y, en la segunda capa, se alterna la posición para reforzar los bordes.
- Film protector previo, si hace falta. Si además hay que proteger lo impreso, antes de la cinta se aplica sobre la etiqueta un film transparente de poliéster, que se queda de forma permanente.
- No es para el horno. La cinta no está pensada para el curado en horno: se retira antes. Con pinturas que curan al aire, en cabina a baja temperatura, puede seguir puesta hasta el final, comprobándolo en la prueba.
No hace milagros: según la presión, el tipo de abrasivo, la distancia y el tiempo de exposición, la granalla puede erosionar la cinta o levantarla por los bordes. Por eso la validación se hace con una prueba comparativa: etiquetas sin protección, con una capa y con dos, y en cada caso se revisan la legibilidad del código, el estado de la etiqueta, los restos de adhesivo al retirar la cinta y el efecto sobre la pintura posterior. Le enviamos muestra de la cinta para hacerla.
Pintura en polvo y cataforesis: el material que decide
Si la etiqueta se aplica después del granallado, el reto es el pretratamiento, la pintura y, sobre todo, el horno. Cuando el horno está dentro de su margen, la combinación que funciona en pintura en polvo y en cataforesis es un poliéster termoestabilizado con adhesivo acrílico permanente e impresión de resina. Es la construcción de nuestra Ref. 81020: film blanco de 50 µm termoestabilizado para reducir al mínimo la contracción, servicio de −40 a +150 °C, +180 °C durante una hora y +220 °C en exposición breve.
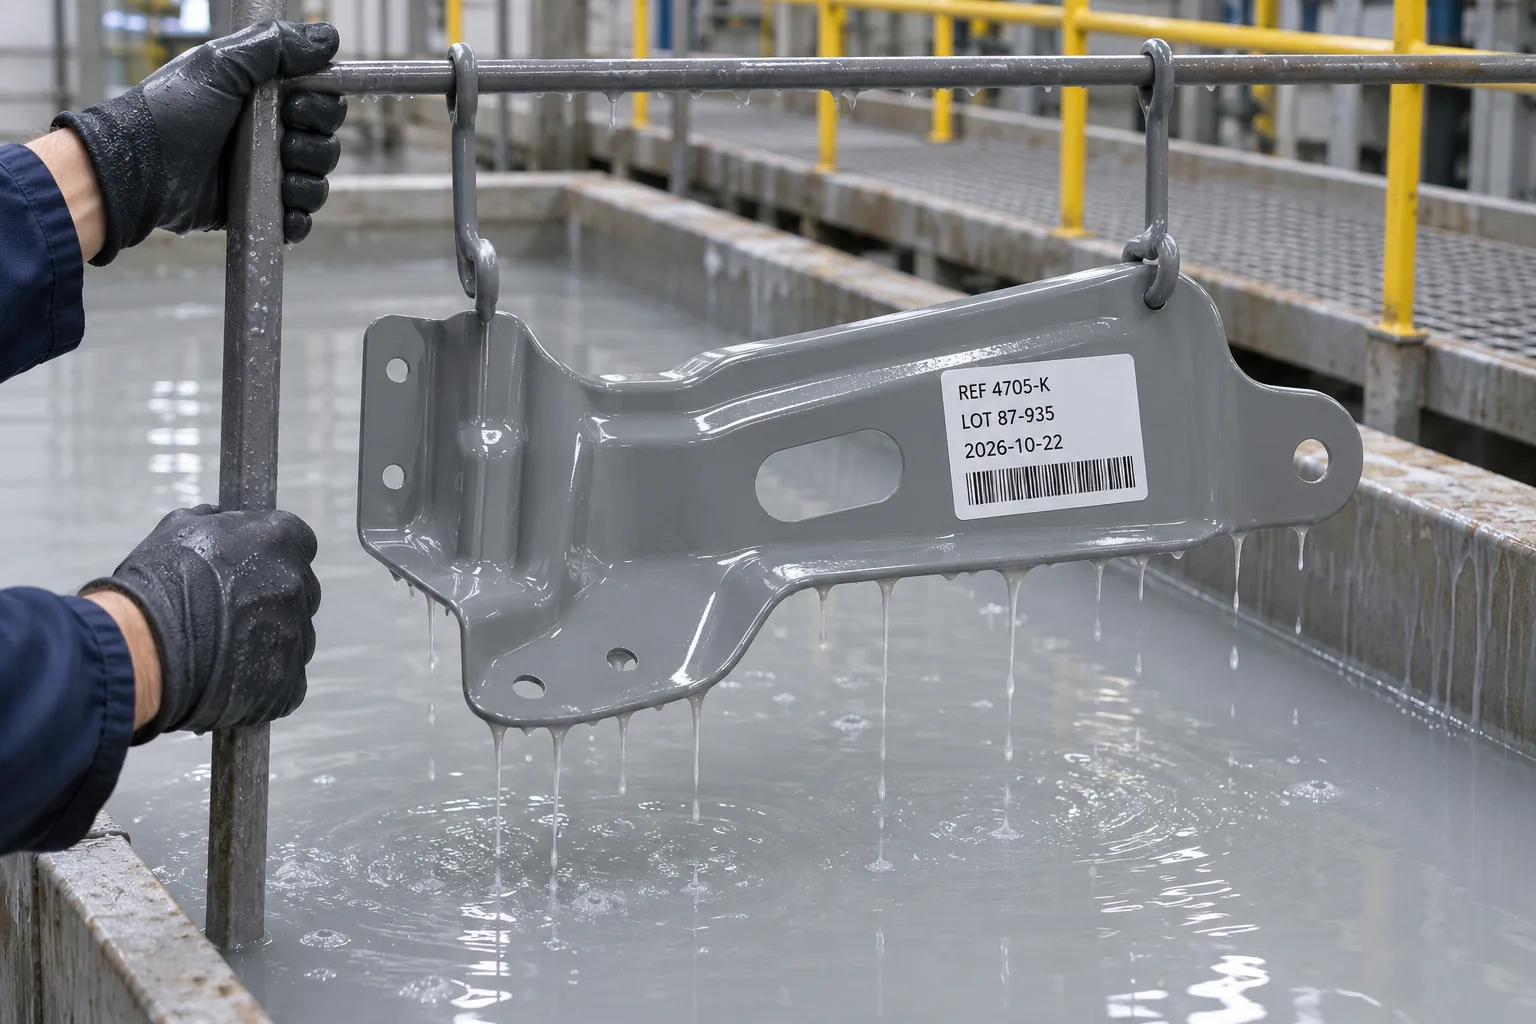
Las dos pinturas no tratan igual a la etiqueta. En la cataforesis la pintura se deposita por corriente eléctrica sobre el metal: la etiqueta, que no conduce, sale del baño sin pintar, aunque ha estado sumergida y después pasa por el horno. En la pintura en polvo, la pintura se proyecta sobre la pieza y también puede quedar sobre la etiqueta: si el código tiene que leerse al final de la línea, la etiqueta necesita una protección que se pueda retirar.
Por eso la etiqueta que proponemos se plantea normalmente con un laminado transparente de protección que se retira después de pintar. La pieza pasa por la pintura y el horno con el laminado puesto; después se retira, la pintura se va con él y la etiqueta queda limpia, con el código legible. Cuando una línea imprime y aplica en un mismo paso, la adaptamos para que trabaje tal como trabaja esa línea, sin ese paso extra, y la validamos en el proceso real.
Entre +180 y +220 °C decide el tiempo de horno, y se valida con muestra. Cuando el horno supera los +220 °C, o mantiene más de +180 °C durante más de una hora, el poliéster se queda corto. Ahí entra la poliimida adhesiva, como la Ref. RD-514C, que resiste 300 °C durante 15 minutos, 250 °C durante 90 minutos y 200 °C durante 240 horas. Puede ver toda la gama en etiquetas de alta temperatura.
Enmascarar las zonas que no se pintan
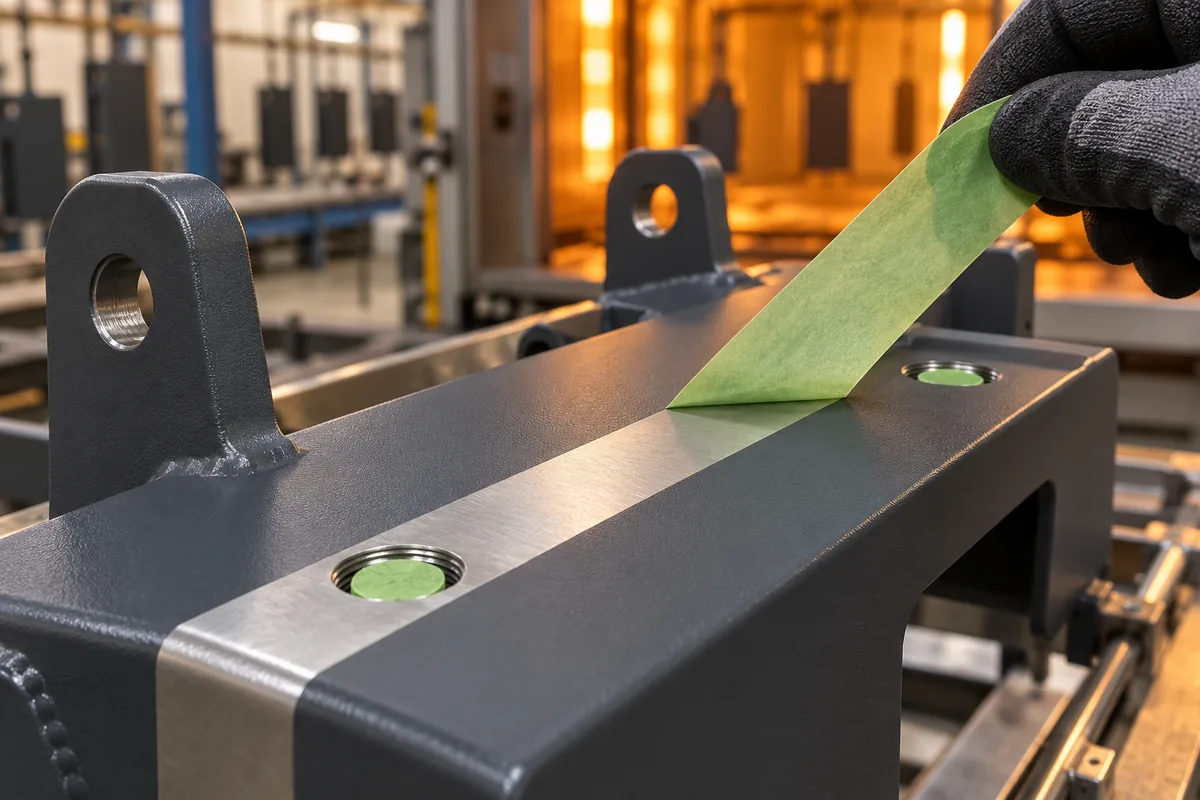
La etiqueta no es lo único que hay que proteger en la línea. Roscas, taladros, contactos eléctricos y superficies de ajuste no deben recubrirse: se cubren antes de pintar con una cinta de enmascarar de poliéster con adhesivo de silicona, como la Ref. 2560 (hasta 200 °C) o la Ref. 3565 (hasta 210 °C), que pasa por el horno con la pieza y se retira al final sin dejar restos de adhesivo. No hay que confundirla con la cinta contra impactos del granallado, que protege la etiqueta del chorro y se retira antes del horno.
Qué método usar en cada zona (cinta, discos o tapones), cómo elegir la cinta según el horno y cómo aplicarla y retirarla para que el borde salga limpio se explica en cómo enmascarar piezas para pintura en polvo.
Cómo especificar: seis preguntas antes de elegir
Con estas respuestas la elección es técnica y la prueba, rápida. Sin ellas, cualquier recomendación es una suposición.
- ¿En qué punto de la línea se aplica la etiqueta? Sobre todo, si es antes o después del granallado, y si el flujo permite retirarla y volver a ponerla.
- ¿Qué etapas vienen después? Desengrase, decapado, fosfatado, cataforesis, pintura en polvo o líquida, con sus químicas y temperaturas.
- ¿A qué temperatura está el horno y durante cuánto tiempo? Los dos datos. Es la diferencia entre un poliéster termoestabilizado y una poliimida.
- ¿Sobre qué superficie se pega? Acero con aceite de estampación, pieza recién soldada, acero granallado, galvanizado, aluminio o pintura previa.
- ¿La etiqueta puede recibir pintura o tiene que salir limpia? Si tiene que salir limpia, lleva un laminado de protección que se retira después de pintar.
- ¿Cómo se imprime y cómo se lee? Impresora de transferencia térmica o equipo de impresión y aplicación, código de barras o DataMatrix, y en qué punto se lee al salir de la línea.
“Con la secuencia de la línea y el tiempo de horno sobre la mesa, elegir la etiqueta es cuestión técnica. Sin esos datos, es una apuesta.”
Qué etiqueta para cada caso
| Situación | Solución | Referencia |
|---|---|---|
| Pintura en polvo o cataforesis, horno hasta +150 °C continuo, +180 °C 1 h o +220 °C breve | Poliéster termoestabilizado adhesivo, con laminado retirable o sin laminado | Ref. 81020 |
| Horno por encima de +220 °C, o más de +180 °C durante horas | Poliimida adhesiva de alta temperatura | Ref. RD-514C |
| Identificación antes del granallado, sin poder retirarla | Etiqueta de colgar sin adhesivo, con fijación mecánica | KPK o HOT 151, a validar |
| Identificación antes del granallado, protegida | Etiqueta adhesiva con cinta de protección contra impactos de 0,91 mm, en una o dos capas, que se retira después | Consúltenos; a validar en su línea |
| Roscas, taladros o contactos que no deben pintarse | Cinta de enmascarar de poliéster con adhesivo de silicona, hasta 200-210 °C | Ref. 2560 o Ref. 3565 |
Las temperaturas de la tabla son las de las fichas técnicas. La validación final se hace siempre con muestra en la línea real.
¿Su pieza se etiqueta antes de pintarla? Indíquenos la secuencia de la línea y la temperatura y el tiempo del horno.
Consultar sin compromisoResumen
Cuando una pieza se etiqueta antes del acabado, la etiqueta sufre todo lo que viene después: granalla, baños de pretratamiento, pintura y horno. Los fallos habituales son tres: el film encoge, la impresión se desprende o la etiqueta se suelta. Ninguno se arregla con más adhesivo.
Para pintura en polvo y cataforesis, un poliéster termoestabilizado impreso con ribbon de resina es el punto de partida mientras el horno esté dentro de su margen; por encima de +220 °C, o con curados largos, una poliimida. El granallado es otra historia: lo fiable es etiquetar después; si no se puede, colgar la identificación o protegerla con una cinta contra impactos, y probarlo en la granalladora. Las zonas de la pieza que no deben pintarse se protegen con una cinta de enmascarar de poliéster con adhesivo de silicona.
En todos los casos la prueba que cuenta es una tirada por la línea real, leyendo los códigos a la salida.
Preguntas frecuentes
¿Qué etiqueta resiste la pintura en polvo y el horno de curado?
Un poliéster termoestabilizado con adhesivo acrílico permanente e impresión por transferencia térmica con ribbon de resina. Nuestra Ref. 81020 trabaja de −40 a +150 °C, resiste +180 °C durante una hora y +220 °C en exposición breve, y el film está termoestabilizado para reducir al mínimo la contracción. Entre +180 y +220 °C decide el tiempo de horno; por encima, la alternativa es una poliimida adhesiva.
¿Por qué encoge una etiqueta de poliéster en el horno?
Porque un film de poliéster estándar libera tensiones con el calor y se contrae. Puede resistir la temperatura y aun así salir un par de milímetros más pequeño: el borde se retira, el adhesivo queda al descubierto y la pintura se mete por debajo. Un film termoestabilizado se ha tratado térmicamente para reducir al mínimo esa contracción.
¿Puede una etiqueta adhesiva resistir el granallado?
Expuesta directamente al chorro, no es lo esperable: la granalla impacta a gran velocidad y erosiona el material y la impresión. Lo fiable es etiquetar después del granallado. Si la pieza tiene que llevar la identificación antes, se protege con una cinta de protección contra impactos de 0,91 mm, en una o dos capas, o se usa una etiqueta de colgar sin adhesivo. En los dos casos se valida con una prueba en la propia granalladora.
¿Qué ribbon se usa para piezas que pasan por cataforesis o pintura?
Un ribbon de resina. El de cera y el mixto no están pensados para baños químicos ni para el horno. Aun así, la combinación de ribbon, baño y horno es lo que decide: la prueba que cuenta es leer los códigos al salir de la línea real.
¿Hace falta laminar la etiqueta?
Si la etiqueta tiene que salir limpia de la pintura, sí. La que proponemos para pintura y horno se plantea normalmente con un laminado transparente de protección que se retira después de pintar: la pintura queda sobre el laminado y la etiqueta aparece limpia. Cuando la línea imprime y aplica en un mismo paso, se adapta sin laminado y se valida en ese proceso.
¿Cómo se valida la etiqueta antes de producir?
Con muestra en su línea: se etiquetan piezas reales en el punto de la línea donde irá la etiqueta, pasan por todas las etapas y se comprueban la adhesión, las dimensiones y la lectura del código a la salida. Le enviamos la muestra sin coste.