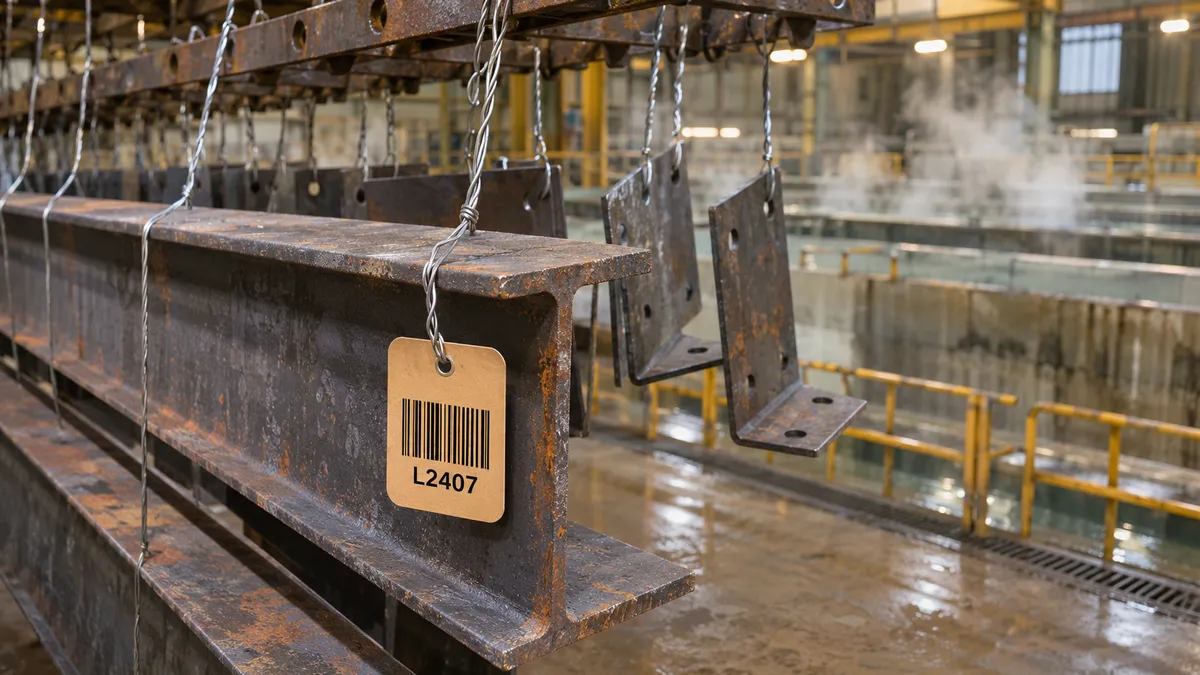
Una línea de galvanizado en caliente es, para la identificación de la pieza, uno de los recorridos más duros de la industria: un baño alcalino, otro de ácido clorhídrico, otro de sales de fluxado, un secadero y, al final, zinc fundido a más de 440 °C. En una galvanizadora de servicio, además, en la misma jornada entran piezas de decenas de clientes y pedidos distintos. Si la identificación no sale de la línea con la pieza, lo que se pierde no es una etiqueta: es saber de quién es cada pieza, a qué pedido pertenece y a qué certificado corresponde.
La identificación atraviesa toda la línea de galvanizado
En el galvanizado en caliente no hay una etapa “fácil”. Cada baño ataca algo: el desengrase, la grasa y con ella cualquier adhesivo; el decapado, el óxido y la calamina, y con ellos la mayoría de los materiales de etiqueta; el baño de zinc, cualquier film que no sea de muy alta temperatura. Por eso el planteamiento que sirve en otras líneas de acabado, una etiqueta adhesiva sobre la pieza limpia, aquí no sirve: en el momento de etiquetar, la pieza todavía no está limpia, y limpiarla es precisamente lo que la línea va a hacer.
La pregunta que decide el material no es “¿qué temperatura resiste?”, sino “¿hasta qué etapa acompaña la identificación a la pieza?”. Hay líneas en las que el tag viaja atado a la pieza desde la recepción hasta la expedición, y otras en las que la identificación va en el bastidor o en la hoja de ruta del lote y la pieza solo lleva el tag hasta la puerta del zinc. Las dos maneras son correctas; piden materiales distintos.
La primera pregunta no es “¿qué temperatura resiste el tag?”, sino “¿el tag entra en el baño de zinc con la pieza o se queda fuera?”. La respuesta cambia el material.
Etapa por etapa: qué le ocurre a la identificación
Los valores de la tabla son los habituales en líneas de galvanizado en caliente por inmersión de piezas de acero. Sirven para situar cada etapa en orden de magnitud; cada instalación trabaja con los suyos, y son los de su línea los que cuentan en la elección y en la prueba.
| Etapa | Condiciones habituales | Qué le ocurre a la identificación |
|---|---|---|
| Desengrase | Baño alcalino en caliente, habitualmente entre 40 y 80 °C, con enjuague posterior | Disuelve aceites y grasas: el adhesivo de una etiqueta convencional se ablanda y pierde adherencia |
| Decapado | Ácido clorhídrico diluido, en torno al 10–16 %, a temperatura ambiente; de media hora a varias horas según el óxido y la calamina de la pieza | Ataca el papel y los films convencionales y la mayoría de las tintas; la etiqueta adhesiva se desprende con la capa de óxido a la que estaba adherida |
| Fluxado | Solución de cloruro de zinc y cloruro amónico, en torno a 40–70 °C | Nueva inmersión en sales; deja una capa de flux sobre todo lo que entra en el baño, tag incluido |
| Secadero y precalentado | Estufa en torno a 100–150 °C, unos minutos | Calor seco que fija el flux; dentro del rango del laminado KPK |
| Baño de zinc | Zinc fundido, habitualmente a 440–460 °C; inmersión de unos minutos según el espesor de la pieza | Fuera del rango de cualquier film salvo la poliimida; qué le ocurre al tag al entrar y salir del zinc solo se ve en la línea |
| Enfriamiento y pasivado | Enfriamiento en agua o al aire; pasivado opcional | Choque térmico y, si hay baño, nueva inmersión; la pieza sale recubierta de zinc |
Las dos etapas que descartan materiales son el decapado y el baño de zinc. El resto está dentro de lo que resiste un tag sin adhesivo bien elegido.
Las piezas pequeñas (tornillería, herrajes, piezas de fundición) se galvanizan en cestas y se centrifugan a la salida del zinc. Ahí la identificación es del lote, no de cada pieza: el tag acompaña a la cesta hasta donde la línea lo permita y el resto del recorrido se cubre con la hoja de ruta del lote.
Por qué una etiqueta adhesiva no es la respuesta
En la mayoría de las líneas de acabado una etiqueta adhesiva bien elegida resuelve el problema; lo explicamos para pintura en polvo y cataforesis. En el galvanizado en caliente no, y conviene entender por qué antes de pedir “un adhesivo más fuerte”.
- La superficie es la que la línea va a eliminar. Una etiqueta adhesiva se adhiere a la capa de óxido, calamina o aceite que cubre la pieza en bruto. El decapado disuelve esa capa, y la etiqueta se va con ella. No es un problema de adhesivo: no queda nada debajo a lo que adherirse.
- El ácido ataca el conjunto. Aunque el adhesivo resistiera, el ácido clorhídrico ataca el papel y los films convencionales, y las tintas que no sean de resina. La etiqueta sale del baño en blanco o deshecha.
- El zinc fundido está fuera de rango. Un film de poliéster deja de ser viable por encima de 200–250 °C, y el adhesivo, mucho antes. A más de 440 °C no queda etiqueta adhesiva que evaluar.
- Y aunque llegase, estorbaría. El zinc recubre toda la superficie de acero que toca. Una etiqueta adherida a la pieza en el baño dejaría debajo una zona sin recubrimiento.
Por eso la identificación en una línea de galvanizado se resuelve con un tag sin adhesivo, es decir, una etiqueta de colgar de un material que resista el recorrido, fijada mecánicamente a la pieza. La etiqueta adhesiva vuelve a tener sentido después: sobre la pieza ya galvanizada, para la expedición y el marcaje en obra, con un adhesivo adecuado para acero galvanizado, como los que se describen en etiquetas para metalurgia y siderurgia.
El tag sin adhesivo: hasta dónde acompaña a la pieza
Un tag sin adhesivo no depende de la superficie: se ata a la pieza y resiste, o no, por sí mismo. En nuestra gama hay dos materiales para este recorrido, y la elección entre uno y otro la decide la pregunta de antes: si el tag entra en el zinc con la pieza o se queda fuera.
Si el tag se queda fuera del baño de zinc
Es el caso de las líneas en las que el tag se retira antes de la inmersión y se vuelve a colgar a la salida, o en las que la identificación pasa al bastidor o a la hoja de ruta. El tag tiene que resistir el desengrase, el decapado, el fluxado y el secadero. Para ese recorrido trabajamos con el laminado Kraft/PET/Kraft ARGIPRINT° KPK: un núcleo de film de poliéster entre dos capas de papel Kraft, sin adhesivo, con resistencia al ácido clorhídrico al 25–30 % según su ficha, por encima de la concentración habitual de los baños de decapado. Tiene tres modelos según la temperatura máxima: la Ref. 842 hasta 200 °C, la Ref. 800 hasta 320 °C y la Ref. 874 hasta 350 °C, en exposiciones de hasta 10 minutos. Para el secadero de una línea de galvanizado, la 842 va holgada; la 800 y la 874 están pensadas para líneas que combinan el decapado con tratamientos térmicos más exigentes.
Lo que la ficha no dice es cuántas horas de decapado resiste: el dato es de resistencia al ácido, no de tiempo de inmersión. Si su decapado es largo, ese es el primer punto que se mira en la muestra.
Si el tag entra en el zinc con la pieza
Aquí el rango térmico es otro. El zinc fundido está en torno a 440–460 °C, y el único material de la gama con ese margen es el film de poliimida ARGIPRINT° HOT 150/151: hasta 450 °C el Tipo 150 y hasta 500 °C el Tipo 151, en exposiciones de corta duración, sin adhesivo e imprimible por transferencia térmica; el 151, por las dos caras. El dato de ficha del HOT es el térmico; su comportamiento en el decapado y en el baño de su línea se comprueba en la misma muestra.
⚠ El baño de zinc no se da por supuesto
Que el material resista la temperatura del baño no significa que el tag salga del zinc legible. Al entrar, el tag atraviesa la capa de cenizas de la superficie y sale mojado de zinc; si se recubre, cuánto se lee y cómo se comporta el punto de atado son cosas que solo se ven en su línea. Por eso, cuando el tag tiene que entrar en el zinc, no damos el material por válido sobre el papel: le enviamos muestra, la pieza hace el ciclo completo y se comprueba la lectura a la salida.
Si la muestra no sale legible, la solución pasa por el primer caso: retirar el tag antes del baño y volver a colgarlo a la salida, o llevar la identificación en el bastidor mientras la pieza está en el zinc. No es una renuncia: la pieza sale del zinc recubierta, con la misma geometría, y se vuelve a identificar en segundos.
Cómo sujetar el tag a la pieza
En una línea de galvanizado la pieza cuelga de un bastidor o traversa con alambre de acero, y el tag se sujeta de la misma manera: alambre pasado por el taladro del tag y por un taladro, una ranura o un borde de la pieza. Es la sujeción habitual porque es la que la línea ya usa, y porque el alambre de acero pasa por los mismos baños que la pieza.
- Alambre de atar. La opción de referencia en galvanizado. Se ata con holgura, para que el tag no quede atrapado entre dos piezas y los baños escurran, y sin tapar los taladros de ventilación y drenaje de la pieza.
- Ganchos y clips de acero. Para tags que se colocan y se retiran muchas veces: en la recepción, en la expedición o cuando la identificación va en el bastidor. Los tipos de gancho y sus medidas están en su propia guía; también los suministramos.
- Perno de soldadura. Cuando la pieza debe llevar un punto de anclaje permanente para la identificación. El perno se suelda antes del galvanizado y se recubre con la pieza.
- Dónde atarlo. Donde el operario lo lea sin descolgar la pieza, lejos de los puntos de apoyo y de las zonas que se mecanizan o se sueldan después.
La brida de plástico, habitual en las etiquetas de colgar de uso general, no tiene sitio en este recorrido: el calor del zinc la descarta y en un decapado largo no es fiable. Si la identificación va solo hasta la recepción o solo desde la expedición, entonces sí; pero esa ya no es una etiqueta de galvanizado, sino una etiqueta de colgar de uso general.
Cómo imprimir el tag
El tag se imprime antes de entrar en la línea, con el cliente, el pedido, la colada o el lote y el código de barras o DataMatrix que se vaya a leer a la salida. Los dos materiales se imprimen por transferencia térmica, con alguna diferencia:
- Laminado KPK. Transferencia térmica con ribbon mixto o de resina, y también impresión láser en hojas. Cuando el tag pasa por el baño ácido, el ribbon de resina es el punto de partida, y la lectura del código se comprueba a la salida del decapado, no a simple vista.
- Film de poliimida HOT. Transferencia térmica con ribbon mixto o de resina, a velocidad de impresión media-baja. El Tipo 151 se imprime por las dos caras, útil cuando el tag cuelga libre y gira con el movimiento del bastidor.
- Formatos. El KPK se suministra en rollo, hasta 1 000 mm de ancho, o en etiquetas a medida, en zigzag o individuales; el HOT, en rollo hasta 500 mm o a medida. Indíquenos la medida, la posición del taladro y el equipo con el que imprime.
- Ribbon. Si necesita ribbon compatible con su impresora y con el material, también lo suministramos.
Cómo especificar: seis preguntas antes de elegir
Con estas respuestas la elección es técnica y la muestra se prepara a la primera. Sin ellas, cualquier recomendación es una suposición.
- ¿Hasta qué etapa acompaña el tag a la pieza? Si entra en el zinc o se retira antes, y si la identificación pasa al bastidor o a la hoja de ruta en algún punto.
- ¿Cómo es el decapado? Concentración del ácido, temperatura y, sobre todo, cuánto tiempo está la pieza dentro.
- ¿A qué temperatura y durante cuánto tiempo? El secadero y, si el tag entra, el baño de zinc. Los dos datos, temperatura y tiempo.
- ¿Cómo se sujeta? Alambre, gancho o perno; taladro, ranura o borde; piezas sueltas o cestas.
- ¿Qué se imprime y con qué? Impresora de transferencia térmica o láser, datos variables, código de barras o DataMatrix.
- ¿Dónde y cómo se lee a la salida? Operario o lector, antes o después del enfriamiento y el pasivado.
“Con la secuencia de la línea y el tiempo de decapado sobre la mesa, elegir el tag es cuestión técnica. Sin esos datos, es una apuesta.”
Qué tag para cada caso
| Situación | Solución | Referencia |
|---|---|---|
| El tag se retira antes del zinc: desengrase, decapado, fluxado y secadero | Laminado Kraft/PET/Kraft sin adhesivo, hasta 200 °C en 10 min | KPK 842 |
| Decapado con ácido clorhídrico más tratamiento térmico de hasta 320–350 °C | Laminado Kraft/PET/Kraft sin adhesivo, modelos de mayor rango térmico | KPK 800 o 874 |
| El tag entra en el baño de zinc con la pieza | Film de poliimida sin adhesivo, hasta 450 / 500 °C en corta duración; legibilidad a validar en su línea | HOT 150 / 151, a validar |
| El tag cuelga libre y debe leerse por las dos caras | Film de poliimida con las dos caras imprimibles | HOT 151 |
| Identificación sobre la pieza ya galvanizada, para expedición | Etiqueta adhesiva con adhesivo adecuado para acero galvanizado | Ver sector |
Las temperaturas de la tabla son las de las fichas técnicas, en exposiciones cortas, no de servicio continuo. La validación final se hace siempre con muestra en la línea real.
¿Sus piezas pasan por galvanizado o decapado? Indíquenos hasta qué etapa acompaña el tag a la pieza y cómo es su decapado.
Consultar sin compromisoResumen
En una línea de galvanizado en caliente la identificación pasa por el desengrase, el decapado con ácido clorhídrico, el fluxado, el secadero y, si no se retira antes, el baño de zinc. Una etiqueta adhesiva no resuelve este recorrido: se adhiere a la capa de óxido que el decapado elimina, el ácido ataca el material y la tinta, y el zinc fundido está fuera del rango de cualquier adhesivo.
La solución es un tag sin adhesivo, atado con alambre a la pieza. Si el tag se retira antes del zinc, el laminado Kraft/PET/Kraft KPK cubre el decapado y el secadero. Si entra en el zinc con la pieza, el único material con ese rango térmico es el film de poliimida HOT 150/151, y que salga legible del baño no se da por supuesto: se comprueba con muestra en su línea. Si no sale, la identificación se retira antes del baño o viaja en el bastidor.
En todos los casos la prueba que cuenta es una tirada por la línea real, leyendo los códigos a la salida.
Preguntas frecuentes
¿Qué etiqueta resiste el decapado con ácido clorhídrico?
Un tag sin adhesivo de laminado Kraft/PET/Kraft, como el ARGIPRINT° KPK: su ficha indica resistencia al ácido clorhídrico al 25–30 %, por encima de la concentración habitual de los baños de decapado, y el tag mantiene la legibilidad después del baño. La ficha no fija un tiempo de inmersión, así que la duración del decapado de su línea se comprueba con muestra. Una etiqueta adhesiva no es una opción: se adhiere a la capa de óxido que el decapado elimina.
¿Puede una etiqueta adhesiva pasar por una línea de galvanizado en caliente?
No. El desengrase ablanda el adhesivo, el decapado disuelve la capa de óxido sobre la que estaba adherida y el ácido ataca el papel y los films convencionales y la mayoría de las tintas; y el zinc fundido, a más de 440 °C, está fuera del rango de cualquier etiqueta adhesiva. Además, una etiqueta que llegase al baño sobre la pieza dejaría debajo una zona sin recubrir. La etiqueta adhesiva vuelve a tener sentido después del galvanizado, para la expedición, con un adhesivo adecuado para acero galvanizado.
¿El tag entra en el baño de zinc con la pieza?
Depende de su línea, y es el dato que decide el material. Si el tag se retira antes de la inmersión o la identificación pasa al bastidor, el laminado KPK cubre el desengrase, el decapado, el fluxado y el secadero. Si el tag entra en el zinc con la pieza, el único material de la gama con ese rango térmico es el film de poliimida HOT 150/151, hasta 450 y 500 °C en corta duración. Que resista la temperatura no garantiza que salga legible del zinc: se valida con muestra en su línea antes de producir.
¿Cómo se sujeta el tag a la pieza en una línea de galvanizado?
Con alambre de atar de acero pasado por el taladro del tag y por un taladro, una ranura o un borde de la pieza, el mismo sistema con el que la pieza cuelga del bastidor. Se ata con holgura, sin tapar los taladros de ventilación y drenaje y donde el operario pueda leerlo sin descolgar la pieza. Los ganchos y clips de acero sirven para tags que se colocan y retiran a menudo; la brida de plástico de las etiquetas de colgar de uso general no está pensada para este recorrido.
¿Cómo se imprime un tag para galvanizado y decapado?
Antes de entrar en la línea, por transferencia térmica. El laminado KPK admite ribbon mixto o resina y también impresión láser en hojas; el film de poliimida HOT se imprime por transferencia térmica con ribbon mixto o resina, y el Tipo 151 por las dos caras. Cuando el tag pasa por el baño ácido, la impresión de resina es el punto de partida y la lectura del código se comprueba a la salida del decapado. El ribbon también lo suministramos.
¿Cómo se valida el tag antes de producir?
Con muestra en su línea. Se atan tags impresos a piezas reales, hacen el recorrido completo hasta la etapa en que el tag acompaña a la pieza y se comprueba a la salida el estado del tag, el punto de atado y la lectura del código, con lector y no a simple vista. Le enviamos la muestra sin coste.