An einem Werkstück, das lackiert wird, müssen manche Bereiche ohne Lack bleiben: das Gewinde, in das eine Schraube eingedreht wird, der Sitz eines Lagers mit seiner Toleranz, die Stelle, an der der Erdungsanschluss angebracht wird. Abdecken heißt, sie vor dem Lackieren zu schützen und danach wieder freizulegen. Das klingt einfach, doch von der Ausführung hängen die Lackkante, Klebstoffrückstände und die Nacharbeit am Ende der Linie ab.
Welche Bereiche abgedeckt werden und warum
Eine Pulverlackschicht ist etwa 60 bis 120 µm dick. Auf einer glatten Fläche fällt das nicht auf; an einem Werkstück mit Passungen schon. Diese Bereiche werden am häufigsten abgedeckt:
- Gewinde. Der Lack füllt den Gewindegang: Die Schraube lässt sich nicht eindrehen oder nur mit Gewalt und reißt dabei den Lack ringsum ab.
- Bohrungen und Aufnahmen mit Toleranz. Lagersitze, Buchsen und Stifte: Schon 0,1 mm Lack verändert die Passung.
- Erdungspunkte und elektrische Kontakte. Pulverlack isoliert. Wo ein Masseanschluss oder ein Kontakt sitzt, muss das Metall blank bleiben.
- Auflage- und Fügeflächen. Flächen, die gegen ein anderes Teil verschraubt werden, und Bereiche, die später geschweißt oder geklebt werden.
Zu viel abzudecken kostet ebenfalls: Jeder abgedeckte Bereich bedeutet Zeit beim Aufbringen und beim Entfernen des Bandes. Praktisch ist es, wenn die Werkstückzeichnung angibt, welche Bereiche unlackiert bleiben, statt dies an der Linie zu entscheiden.
Band, Scheiben oder Stopfen: welche Methode für welchen Bereich
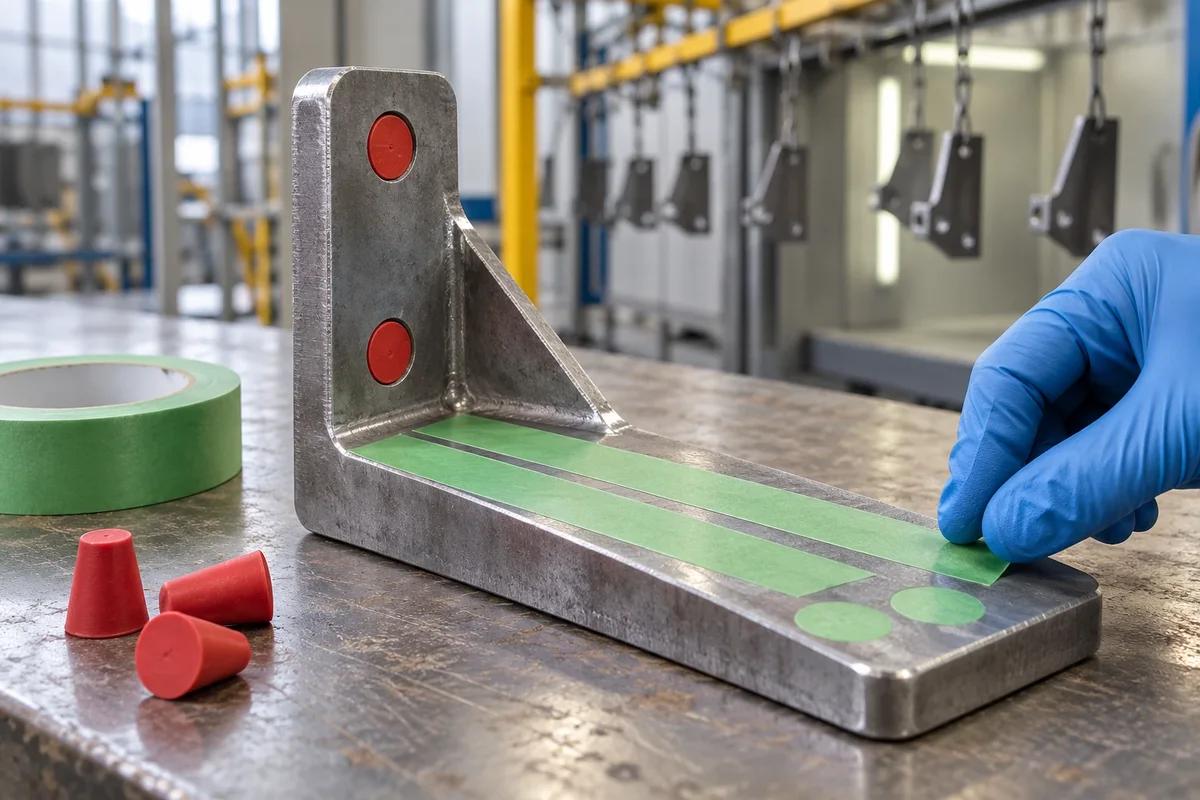
Es gibt drei übliche Wege, einen Bereich abzudecken, und an einem Werkstück werden sie oft kombiniert.
| Methode | Für welche Bereiche | Zu beachten |
|---|---|---|
| Band von der Rolle | Ebene Flächen, Streifen, Kanten und gerade Konturen | Wird an der Linie zugeschnitten; in engen Kurven in Abschnitten aufgebracht |
| Gestanzte Scheiben und Formteile | Kleine Sacklöcher ohne Gewinde, Auflageflächen und Bereiche, die an jedem Werkstück wiederkehren | Werden aus demselben Band geschnitten: immer gleich und schneller aufgebracht als von Hand zugeschnittenes Band |
| Stopfen und Kappen aus Silikon | Durchgangsbohrungen, Innengewinde und Stehbolzen | Mehrfach wiederverwendbar; jede Größe braucht ihren eigenen Stopfen |
Ein typisches Werkstück kombiniert alle drei: Scheiben auf den Auflageflächen, Stopfen in den Gewinden und Band an den Kanten. Wiederholt sich ein Bereich an allen Ihren Werkstücken, teilen Sie es uns mit; wir prüfen dann, das Band gestanzt zu liefern.
So wählen Sie das Band
Ein Malerkrepp aus Papier mit Kautschukklebstoff ist für Trocknungen bei niedrigeren Temperaturen gedacht; selbst Hochtemperatur-Papierbänder bleiben unter den 170 bis 200 °C eines Pulvereinbrennens. Im Ofen zersetzt sich der Klebstoff und hinterlässt Rückstände, oder das Papier wird brüchig und reißt beim Entfernen. Für Pulverbeschichtung und KTL werden Folienbänder mit Silikonklebstoff verwendet. Vier Angaben entscheiden, welches:
- Temperatur und Zeit im Ofen. Bei der Pulverbeschichtung liegen die Einbrenntemperaturen meist zwischen 170 und 200 °C, normalerweise 10 bis 20 Minuten, mit dem Werkstück auf dieser Temperatur; bei schweren Werkstücken ist die Gesamtzeit im Ofen länger, weil sie sich langsamer erwärmen. Das Band muss die Höchsttemperatur mit Reserve und über den gesamten Zyklus aushalten.
- Die Folie. Polyester für die meisten Einbrennvorgänge; Polyimid, wenn die Temperatur über das hinausgeht, was Polyester aushält.
- Der Klebstoff. Silikon hält die Ofentemperatur aus und ist dafür ausgelegt, sich ohne Klebstoffrückstände vom Werkstück entfernen zu lassen.
- Dicke und Haftung. Ein dünneres Band schmiegt sich besser an Radien und Kanten an; ein dickeres mit mehr Haftung übersteht Handhabung und Bäder besser.
| Band | Folie | Gesamtdicke | Haftung auf Stahl | Temperatur |
|---|---|---|---|---|
| Art.-Nr. 2560 | Polyester grün | 0,060 mm | ≥ 520 g/25 mm | Bis 200 °C |
| Art.-Nr. 3565 | Polyester grün, dicker | 0,065 mm | ≥ 600 g/25 mm | Bis 210 °C |
| Art.-Nr. 4201 | Polyimid bernsteinfarben | 0,065 mm | 5–6 N/25 mm | 180 °C im Dauereinsatz; bis 280 °C ohne Rückstände |
Angaben aus den technischen Datenblättern. Die Datenblätter geben die Höchsttemperatur an, nicht die Einwirkdauer. Die Art.-Nr. 4201 ist für Elektronik und elektrische Isolierung vorgesehen: Für die Lackierung wird sie vorher mit einem Muster validiert.
Das Grün der Polyesterbänder hat einen praktischen Zweck: Vor der Kabine erkennt man auf einen Blick, ob noch ein Bereich abzudecken ist, und am Ausgang, ob noch Bandreste zu entfernen sind.
Schritt für Schritt: vom unlackierten zum fertigen Werkstück
- Am richtigen Punkt der Linie abdecken. Bei der Pulverbeschichtung nach der Vorbehandlung und der Trocknung, unmittelbar vor der Kabine: Das Band kommt auf sauberes, trockenes Metall. Bei der KTL folgen Vorbehandlung und Bad meist direkt aufeinander; das Band wird daher vor dem Einlauf in die Linie aufgebracht und durchläuft auch die Bäder.
- Saubere, trockene Oberfläche. Öl, Wasser oder Staub unter dem Band verhindern, dass die Kante haftet, und lassen den Lack darunterkriechen. Die Werkstücke werden mit Handschuhen angefasst.
- Ohne Dehnen aufbringen. Ein beim Aufkleben gedehntes Band zieht sich unter Hitze tendenziell zusammen und hebt die Kante an. Es wird spannungsfrei aufgelegt und anschließend angedrückt.
- Kanten gut andrücken. Die Kante des Bandes ist die Kante des Lacks. Sie wird mit dem Fingernagel oder einem Kunststoffspachtel nachgestrichen, ohne Blasen und Falten.
- Bündig schneiden. An Konturen wird das Band mit einem Cuttermesser entlang der Kante geschnitten. Ein überstehendes Stück wird beidseitig lackiert und reißt beim Entfernen.
- Lackieren und einbrennen. Das Band durchläuft Kabine und Ofen zusammen mit dem Werkstück.
- Band entfernen. Es wird nach hinten auf sich selbst zurückgezogen, mit gleichmäßiger Geschwindigkeit. Viele Linien ziehen es ab, solange das Werkstück noch warm ist, andere erst nach dem Abkühlen: Probieren Sie an Ihrer Linie aus, bei welchem Zeitpunkt die Kante am saubersten wird. Bildet der Lack über der Bandkante einen durchgehenden Film, verhindert das Anritzen dieser Kante mit einer Klinge vor dem Abziehen, dass der Lack in Splittern abplatzt; dabei darf weder der Lack noch die bearbeitete Zone verkratzt werden, und das Vorgehen wird vorher an einem Werkstück erprobt.
Häufige Probleme und ihre Ursache
| Was man sieht | Wahrscheinliche Ursache | Was zu tun ist |
|---|---|---|
| Klebstoffrückstände auf dem Werkstück | Ofen über dem, was das Band aushält, bei Temperatur oder Zeit, oder ein Klebstoff, der nicht für den Ofen gedacht ist | Band mit Silikonklebstoff und einer Höchsttemperatur über der des Ofens; die Zeit validieren |
| Lack unter der Kante | Schmutzige oder feuchte Oberfläche, Kante nicht angedrückt oder Band beim Aufbringen gedehnt | Reinigen und trocknen, spannungsfrei aufbringen und die Kante nachstreichen |
| Lack platzt beim Entfernen des Bandes ab | Durchgehender Lackfilm über der Bandkante | Kante vor dem Abziehen mit einer Klinge anritzen, ohne das Werkstück zu verkratzen, und das Abziehen im warmen Zustand ausprobieren |
| Das Band reißt beim Entfernen | Durch zu hohe Temperatur geschädigte Folie oder überstehende Stücke, die beidseitig lackiert sind | Band für höhere Temperaturen und bündig mit der Kante schneiden |
| Unregelmäßige Lackkante | Von Hand zugeschnittenes oder faltig aufgebrachtes Band | Gestanzte Scheiben oder Formteile für die Bereiche, die sich wiederholen |
So validieren Sie das Band vor der Produktion
Da die Datenblätter die Höchsttemperatur und nicht die Zeit angeben, erfolgt der Test mit Ihrem realen Zyklus. Einige Werkstücke werden an den tatsächlichen Stellen abgedeckt, durchlaufen Vorbehandlung, Lackierung und Ofen, und nach dem Entfernen des Bandes werden vier Dinge geprüft:
- dass keine Klebstoffrückstände bleiben;
- dass die Lackkante sauber wird;
- dass kein Lack darunter gelaufen ist;
- dass sich das Band vollständig und ohne zu reißen abziehen lässt.
Wir senden Ihnen ein Muster des Bandes in der benötigten Breite. Trägt das Werkstück zusätzlich ein Kennzeichnungsetikett, das die Lackierung durchläuft, erklärt der Leitfaden zu Etiketten für Pulverbeschichtung, KTL und Strahlen, welches Material jede Phase übersteht.
Welche Bereiche müssen Sie abdecken? Teilen Sie uns das Werkstück, die benötigte Breite sowie Temperatur und Zeit des Ofens mit.
Unverbindlich anfragenZusammenfassung
Abgedeckt werden die Bereiche, in denen Lack stört: Gewinde, Passungen mit Toleranz, Erdungspunkte und Fügeflächen. Das Band deckt Flächen und Kanten ab, gestanzte Scheiben lösen die Bereiche, die sich wiederholen, und Silikonstopfen die Bohrungen und Gewinde.
Für den Ofen wird ein Folienband mit Silikonklebstoff verwendet: Polyester bis 200-210 °C, wie die Art.-Nr. 2560 und 3565, und darüber Polyimid. Das Band kommt auf sauberes, trockenes Metall, ungedehnt und mit gut angedrückter Kante, und wird entfernt, indem man es auf sich selbst zurückzieht.
Entscheidend ist der Test: eine Charge Werkstücke durch Ihre reale Linie, mit deren Temperatur und Einbrennzeit.
Häufige Fragen
Wird vor oder nach der Vorbehandlung abgedeckt?
Das hängt von der Linie ab. Bei der Pulverbeschichtung danach: Das Band wird auf das bereits vorbehandelte, saubere und trockene Werkstück geklebt, unmittelbar vor der Kabine. Bei der KTL folgen Vorbehandlung und Lackbad meist direkt aufeinander, ohne Zwischentrocknung; das Band wird daher vor dem Einlauf in die Linie aufgebracht und muss auch die Bäder überstehen.
Eignet sich ein Malerkrepp aus Papier?
Für einen Einbrennofen bei der Pulverbeschichtung nicht. Papierbänder mit Kautschukklebstoff sind für Trocknungen bei niedrigeren Temperaturen gedacht; selbst Hochtemperatur-Papierbänder bleiben unter den 170 bis 200 °C eines Einbrennvorgangs. Der Klebstoff zersetzt sich und hinterlässt Rückstände auf dem Werkstück, oder das Papier wird brüchig und reißt beim Entfernen.
Wann wird das Abdeckband entfernt?
Nach dem Einbrennen. Viele Linien ziehen es ab, solange das Werkstück noch warm ist, andere erst nach dem Abkühlen: Es lohnt sich, beides auszuprobieren. Das Band wird nach hinten auf sich selbst zurückgezogen, mit gleichmäßiger Geschwindigkeit. Bildet der Lack über der Kante einen durchgehenden Film, kann die Kante vorher mit einer Klinge angeritzt werden, damit der Lack nicht abplatzt; dabei darf weder der Lack noch die bearbeitete Zone verkratzt werden, und das Vorgehen wird vorher an einem Werkstück erprobt.
Wie werden Gewinde und Bohrungen abgedeckt?
Durchgangsbohrungen und Innengewinde werden normalerweise mit Silikonstopfen verschlossen; Stehbolzen und Außengewinde mit Schutzkappen oder durch Umwickeln mit Band. Kleine Sacklöcher ohne Gewinde und Auflageflächen werden mit Bandscheiben abgedeckt.
Welche Temperatur muss das Band aushalten?
Das Band muss mehr als die Höchsttemperatur des Ofens aushalten, und zwar während der gesamten Einbrennzeit. Bei der Pulverbeschichtung liegen die Einbrenntemperaturen meist zwischen 170 und 200 °C. Oberhalb der 200-210 °C der Polyesterbänder ist das Polyimidband Art.-Nr. 4201 die Option: Sein Datenblatt nennt 180 °C bei Dauereinwirkung und höchstens 280 °C ohne Rückstände, ohne zugehörige Zeitangabe, und sieht es für Elektronik und Isolierung vor; für die Lackierung wird es daher vorher mit einem Muster im realen Zyklus validiert.
Kann dasselbe Band auch bei der KTL verwendet werden?
Ja: Die Datenblätter der Art.-Nr. 2560 und 3565 nennen sie für Pulverbeschichtung, KTL und Eloxieren. Bei der KTL durchläuft das Band zusätzlich die Vorbehandlungsbäder und das Lackbad; der Test muss daher die gesamte Linie umfassen, nicht nur den Ofen.