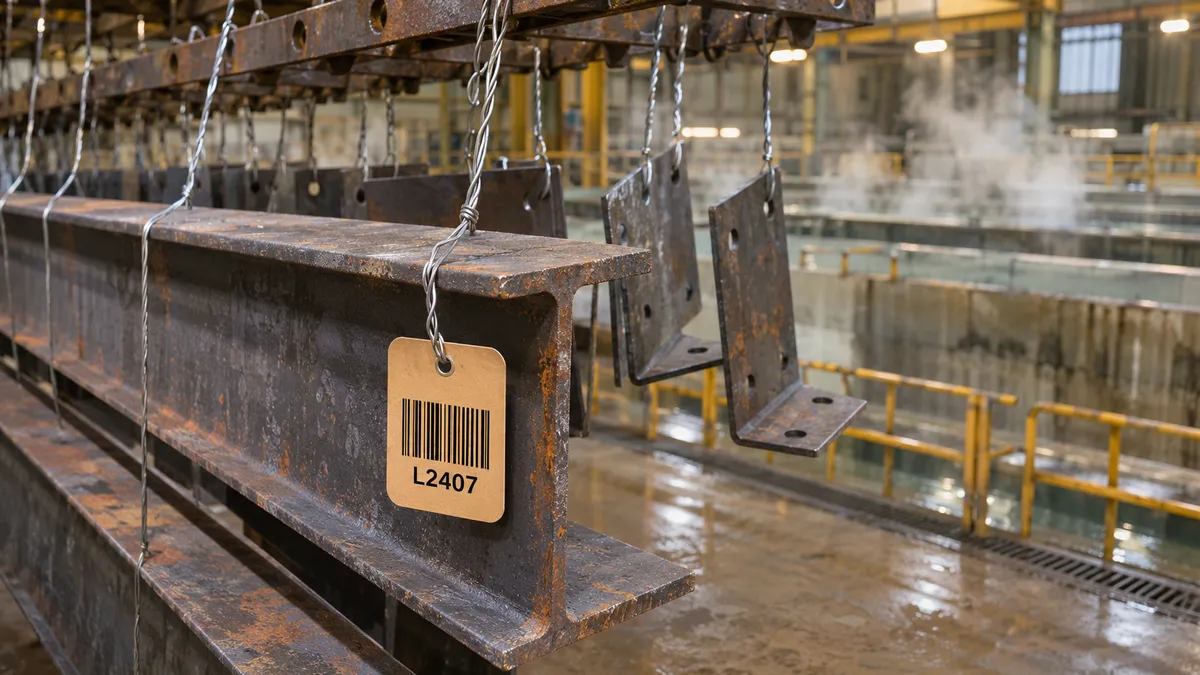
Eine Feuerverzinkungslinie gehört für die Kennzeichnung des Werkstücks zu den härtesten Wegen der Industrie: ein alkalisches Bad, ein weiteres mit Salzsäure, ein weiteres mit Flussmittelsalzen, ein Trockenofen und am Ende flüssiges Zink bei über 440 °C. In einer Lohnverzinkerei kommen zudem am selben Tag Werkstücke von Dutzenden Kunden und Aufträgen an. Verlässt die Kennzeichnung die Linie nicht mit dem Werkstück, geht nicht nur ein Etikett verloren: Man weiß nicht mehr, wem jedes Teil gehört, zu welchem Auftrag es gehört und zu welchem Zeugnis.
Die Kennzeichnung durchläuft die gesamte Verzinkungslinie
Beim Feuerverzinken gibt es keine „leichte“ Phase. Jedes Bad greift etwas an: das Entfetten das Fett und mit ihm jeden Klebstoff; das Beizen den Rost und den Walzzunder und mit ihnen die meisten Etikettenmaterialien; das Zinkbad jede Folie, die nicht für sehr hohe Temperaturen ausgelegt ist. Deshalb taugt der Ansatz, der auf anderen Beschichtungslinien funktioniert, ein selbstklebendes Etikett auf dem sauberen Werkstück, hier nicht: Zum Zeitpunkt der Etikettierung ist das Werkstück noch nicht sauber, und es zu reinigen ist genau das, was die Linie tun wird.
Die Frage, die das Material bestimmt, lautet nicht „Welche Temperatur hält es aus?“, sondern „Bis zu welcher Phase begleitet die Kennzeichnung das Werkstück?“. Auf manchen Linien reist der Tag vom Wareneingang bis zum Versand am Werkstück befestigt, auf anderen sitzt die Kennzeichnung am Gestell oder auf der Laufkarte der Charge, und das Werkstück trägt den Tag nur bis zum Zinkbad. Beide Wege sind richtig; sie erfordern unterschiedliche Materialien.
Die erste Frage lautet nicht „Welche Temperatur hält der Tag aus?“, sondern „Taucht der Tag mit dem Werkstück ins Zinkbad oder bleibt er draußen?“. Die Antwort ändert das Material.
Phase für Phase: was mit der Kennzeichnung geschieht
Die Werte der Tabelle sind die üblichen in Feuerverzinkungslinien für Stahlteile im Tauchverfahren. Sie dienen dazu, jede Phase der Größenordnung nach einzuordnen; jede Anlage arbeitet mit eigenen Werten, und für Wahl und Test zählen die Werte Ihrer Linie.
| Phase | Übliche Bedingungen | Was mit der Kennzeichnung geschieht |
|---|---|---|
| Entfetten | Heißes alkalisches Bad, üblicherweise zwischen 40 und 80 °C, mit anschließendem Spülen | Löst Öle und Fette: Der Klebstoff eines herkömmlichen Etiketts weicht auf und verliert die Haftung |
| Beizen | Verdünnte Salzsäure, etwa 10–16 %, bei Raumtemperatur; von einer halben Stunde bis zu mehreren Stunden, je nach Rost und Walzzunder des Werkstücks | Greift Papier und herkömmliche Folien sowie die meisten Tinten an; das selbstklebende Etikett löst sich mit der Rostschicht ab, auf der es haftete |
| Flussmittelbad | Lösung aus Zinkchlorid und Ammoniumchlorid, etwa 40–70 °C | Weiteres Eintauchen in Salze; hinterlässt eine Flussmittelschicht auf allem, was ins Bad gelangt, den Tag eingeschlossen |
| Trockenofen und Vorwärmen | Ofen bei etwa 100–150 °C, einige Minuten | Trockene Hitze, die das Flussmittel fixiert; im Bereich des KPK-Laminats |
| Zinkbad | Flüssiges Zink, üblicherweise bei 440–460 °C; Eintauchen von einigen Minuten, je nach Dicke des Werkstücks | Außerhalb des Bereichs jeder Folie außer Polyimid; was mit dem Tag beim Ein- und Austauchen im Zink geschieht, zeigt sich nur auf der Linie |
| Abkühlen und Passivieren | Abkühlen in Wasser oder an der Luft; optional Passivierung | Thermoschock und, falls ein Bad folgt, erneutes Eintauchen; das Werkstück kommt mit Zink beschichtet heraus |
Die beiden Phasen, die Materialien ausschließen, sind das Beizen und das Zinkbad. Der Rest liegt im Bereich dessen, was ein gut gewählter Tag ohne Klebstoff aushält.
Kleinteile (Schrauben, Beschläge, Gussteile) werden in Körben verzinkt und beim Austritt aus dem Zink geschleudert. Dort gehört die Kennzeichnung zur Charge, nicht zum einzelnen Teil: Der Tag begleitet den Korb, soweit es die Linie zulässt, und der Rest des Wegs wird durch die Laufkarte der Charge abgedeckt.
Warum ein selbstklebendes Etikett nicht die Antwort ist
Auf den meisten Beschichtungslinien löst ein gut gewähltes selbstklebendes Etikett das Problem; wir erklären das für Pulverbeschichtung und KTL. Beim Feuerverzinken nicht, und es lohnt sich zu verstehen, warum, bevor man nach „einem stärkeren Klebstoff“ fragt.
- Die Oberfläche ist die, die die Linie entfernen wird. Ein selbstklebendes Etikett haftet an der Schicht aus Rost, Walzzunder oder Öl, die das Rohteil bedeckt. Das Beizen löst diese Schicht auf, und das Etikett geht mit ihr. Das ist kein Klebstoffproblem: Darunter bleibt nichts, woran es haften könnte.
- Die Säure greift das Ganze an. Selbst wenn der Klebstoff hielte, greift die Salzsäure Papier und herkömmliche Folien an, ebenso Tinten, die nicht auf Harz basieren. Das Etikett kommt leer oder zerfallen aus dem Bad.
- Flüssiges Zink liegt außerhalb des Bereichs. Eine Polyesterfolie ist oberhalb von 200–250 °C nicht mehr brauchbar, der Klebstoff schon lange vorher. Bei über 440 °C bleibt kein selbstklebendes Etikett mehr, das man bewerten könnte.
- Und käme es doch an, würde es stören. Zink überzieht jede Stahlfläche, die es berührt. Ein im Bad am Werkstück haftendes Etikett würde darunter eine unbeschichtete Stelle hinterlassen.
Deshalb wird die Kennzeichnung in einer Verzinkungslinie mit einem Tag ohne Klebstoff gelöst, also einem Hängeetikett aus einem Material, das den Weg übersteht und mechanisch am Werkstück befestigt wird. Das selbstklebende Etikett ist danach wieder sinnvoll: auf dem bereits verzinkten Werkstück, für den Versand und die Kennzeichnung auf der Baustelle, mit einem für verzinkten Stahl geeigneten Klebstoff, wie sie unter Etiketten für Metallurgie und Stahlindustrie beschrieben sind.
Der Tag ohne Klebstoff: bis wohin er das Werkstück begleitet
Ein Tag ohne Klebstoff hängt nicht von der Oberfläche ab: Er wird am Werkstück befestigt und übersteht den Weg aus eigener Kraft, oder er übersteht ihn nicht. In unserem Sortiment gibt es für diesen Weg zwei Materialien, und die Wahl zwischen ihnen entscheidet die vorherige Frage: ob der Tag mit dem Werkstück ins Zink taucht oder draußen bleibt.
Wenn der Tag nicht ins Zinkbad taucht
Das ist der Fall bei Linien, in denen der Tag vor dem Eintauchen entfernt und beim Austritt wieder aufgehängt wird oder in denen die Kennzeichnung auf das Gestell oder die Laufkarte der Charge übergeht. Der Tag muss Entfetten, Beizen, Flussmittelbad und Trockenofen überstehen. Für diesen Weg arbeiten wir mit dem Kraft/PET/Kraft-Laminat ARGIPRINT° KPK: ein Kern aus Polyesterfolie zwischen zwei Lagen Kraftpapier, ohne Klebstoff, mit Beständigkeit gegen Salzsäure von 25–30 % laut Datenblatt, oberhalb der üblichen Konzentration von Beizbädern. Es gibt drei Modelle je nach Höchsttemperatur: Art.-Nr. 842 bis 200 °C, Art.-Nr. 800 bis 320 °C und Art.-Nr. 874 bis 350 °C, bei Expositionen von bis zu 10 Minuten. Für den Trockenofen einer Verzinkungslinie reicht die 842 mit Reserve; die 800 und die 874 sind für Linien gedacht, die das Beizen mit anspruchsvolleren Wärmebehandlungen kombinieren.
Was das Datenblatt nicht sagt, ist, wie viele Stunden Beizen das Material übersteht: Die Angabe betrifft die Säurebeständigkeit, nicht die Eintauchdauer. Ist Ihr Beizen lang, ist das der erste Punkt, der am Muster geprüft wird.
Wenn der Tag mit dem Werkstück ins Zink taucht
Hier ist der Temperaturbereich ein anderer. Flüssiges Zink hat etwa 440–460 °C, und das einzige Material unseres Sortiments mit dieser Reserve ist die Polyimidfolie ARGIPRINT° HOT 150/151: bis 450 °C der Typ 150 und bis 500 °C der Typ 151, bei kurzzeitiger Exposition, ohne Klebstoff und im Thermotransfer bedruckbar; der 151 beidseitig. Die Angabe im Datenblatt des HOT ist die thermische; sein Verhalten im Beizen und im Bad Ihrer Linie wird am selben Muster geprüft.
⚠ Das Zinkbad wird nicht als gegeben vorausgesetzt
Dass das Material die Temperatur des Bades übersteht, bedeutet nicht, dass der Tag lesbar aus dem Zink kommt. Beim Eintauchen durchquert der Tag die Ascheschicht auf der Zinkoberfläche und kommt mit Zink benetzt heraus; ob er überzogen wird, wie viel sich lesen lässt und wie sich die Bindestelle verhält, zeigt sich nur auf Ihrer Linie. Deshalb gilt das Material, wenn der Tag ins Zink tauchen muss, bei uns nicht auf dem Papier als geeignet: Wir senden Ihnen ein Muster, das Werkstück durchläuft den gesamten Zyklus, und am Ausgang wird die Lesbarkeit geprüft.
Kommt das Muster nicht lesbar heraus, liegt die Lösung im ersten Fall: den Tag vor dem Bad entfernen und beim Austritt wieder aufhängen oder die Kennzeichnung am Gestell mitführen, solange das Werkstück im Zink ist. Das ist kein Verzicht: Das Werkstück kommt mit gleicher Geometrie mit Zink beschichtet heraus und wird in Sekunden neu gekennzeichnet.
Wie der Tag am Werkstück befestigt wird
In einer Verzinkungslinie hängt das Werkstück mit Stahldraht an einem Gestell oder einer Traverse, und der Tag wird auf dieselbe Weise befestigt: Draht, der durch das Loch des Tags und durch eine Bohrung, einen Schlitz oder eine Kante des Werkstücks geführt wird. Das ist die übliche Befestigung, weil die Linie sie ohnehin verwendet und weil der Stahldraht dieselben Bäder durchläuft wie das Werkstück.
- Bindedraht. Die Referenzlösung beim Verzinken. Er wird locker gebunden, damit der Tag nicht zwischen zwei Teilen eingeklemmt wird und die Bäder abfließen können, und ohne die Entlüftungs- und Ablauflöcher des Werkstücks zu verdecken.
- Stahlhaken und Clips. Für Tags, die oft angebracht und abgenommen werden: im Wareneingang, im Versand oder wenn die Kennzeichnung am Gestell sitzt. Die Hakentypen und ihre Maße stehen in einem eigenen Leitfaden; wir liefern sie auch.
- Schweißbolzen. Wenn das Werkstück einen dauerhaften Befestigungspunkt für die Kennzeichnung tragen muss. Der Bolzen wird vor dem Verzinken geschweißt und mit dem Werkstück beschichtet.
- Wo befestigen. Dort, wo der Bediener ihn lesen kann, ohne das Werkstück abzuhängen, fern von Auflagepunkten und von Bereichen, die danach bearbeitet oder geschweißt werden.
Der Kunststoff-Kabelbinder, bei Hängeetiketten für den allgemeinen Einsatz üblich, hat auf diesem Weg keinen Platz: Die Hitze des Zinks schließt ihn aus, und bei langem Beizen ist er nicht zuverlässig. Reicht die Kennzeichnung nur bis zum Wareneingang oder erst ab dem Versand, dann ja; aber das ist dann kein Etikett für das Verzinken mehr, sondern ein Hängeetikett für den allgemeinen Einsatz.
Wie der Tag bedruckt wird
Der Tag wird vor dem Eintritt in die Linie bedruckt, mit Kunde, Auftrag, Schmelzennummer oder Charge und dem Barcode oder DataMatrix, der am Ausgang gelesen werden soll. Beide Materialien werden im Thermotransfer bedruckt, mit einigen Unterschieden:
- KPK-Laminat. Thermotransfer mit Wachs-Harz- oder Harzband und auch Laserdruck auf Bögen. Durchläuft der Tag das Säurebad, ist das Harzband der Ausgangspunkt, und die Lesbarkeit des Codes wird am Ausgang des Beizens geprüft, nicht mit bloßem Auge.
- HOT-Polyimidfolie. Thermotransfer mit Wachs-Harz- oder Harzband, bei mittlerer bis niedriger Druckgeschwindigkeit. Der Typ 151 wird beidseitig bedruckt, nützlich, wenn der Tag frei hängt und sich mit der Bewegung des Gestells dreht.
- Formate. Das KPK wird auf Rolle bis 1 000 mm Breite oder als Etikett nach Maß geliefert, Leporello-gefaltet oder einzeln; das HOT auf Rolle bis 500 mm oder nach Maß. Nennen Sie uns die Größe, die Position des Lochs und das Gerät, mit dem Sie drucken.
- Thermotransferband. Wenn Sie ein Band benötigen, das zu Ihrem Drucker und zum Material passt, liefern wir es ebenfalls.
So spezifizieren Sie: sechs Fragen vor der Wahl
Mit diesen Antworten ist die Wahl technisch fundiert, und das Muster wird auf Anhieb richtig vorbereitet. Ohne sie ist jede Empfehlung eine Vermutung.
- Bis zu welcher Phase begleitet der Tag das Werkstück? Ob er ins Zink taucht oder vorher entfernt wird und ob die Kennzeichnung an irgendeinem Punkt auf das Gestell oder die Laufkarte der Charge übergeht.
- Wie ist das Beizen? Säurekonzentration, Temperatur und vor allem, wie lange das Werkstück im Bad ist.
- Bei welcher Temperatur und wie lange? Der Trockenofen und, falls der Tag eintaucht, das Zinkbad. Beide Angaben, Temperatur und Zeit.
- Wie wird er befestigt? Draht, Haken oder Bolzen; Bohrung, Schlitz oder Kante; Einzelteile oder Körbe.
- Was wird gedruckt, und womit? Thermotransfer- oder Laserdrucker, variable Daten, Barcode oder DataMatrix.
- Wo und wie wird am Ausgang gelesen? Bediener oder Lesegerät, vor oder nach dem Abkühlen und Passivieren.
„Liegen die Abfolge der Linie und die Beizzeit auf dem Tisch, ist die Wahl des Tags eine technische Frage. Ohne diese Angaben ist sie eine Wette.“
Welcher Tag für welchen Fall
| Situation | Lösung | Referenz |
|---|---|---|
| Der Tag wird vor dem Zink entfernt: Entfetten, Beizen, Flussmittelbad und Trockenofen | Kraft/PET/Kraft-Laminat ohne Klebstoff, bis 200 °C für 10 Min. | KPK 842 |
| Beizen mit Salzsäure plus Wärmebehandlung bis 320–350 °C | Kraft/PET/Kraft-Laminat ohne Klebstoff, Modelle mit höherem Temperaturbereich | KPK 800 oder 874 |
| Der Tag taucht mit dem Werkstück ins Zinkbad | Polyimidfolie ohne Klebstoff, bis 450 / 500 °C bei kurzzeitiger Exposition; Lesbarkeit auf Ihrer Linie zu validieren | HOT 150 / 151, zu validieren |
| Der Tag hängt frei und muss von beiden Seiten lesbar sein | Polyimidfolie, beidseitig bedruckbar | HOT 151 |
| Kennzeichnung auf dem bereits verzinkten Werkstück, für den Versand | Selbstklebendes Etikett mit einem für verzinkten Stahl geeigneten Klebstoff | Branche ansehen |
Die Temperaturen der Tabelle sind die der Datenblätter, bei kurzzeitiger Exposition, nicht im Dauerbetrieb. Die endgültige Validierung erfolgt immer mit einem Muster auf der realen Linie.
Durchlaufen Ihre Werkstücke Verzinkung oder Beize? Teilen Sie uns mit, bis zu welcher Phase der Tag das Werkstück begleitet und wie Ihr Beizen aussieht.
Unverbindlich anfragenZusammenfassung
In einer Feuerverzinkungslinie durchläuft die Kennzeichnung das Entfetten, das Beizen mit Salzsäure, das Flussmittelbad, den Trockenofen und, falls sie nicht vorher entfernt wird, das Zinkbad. Ein selbstklebendes Etikett löst dieses Problem nicht: Es haftet an der Rostschicht, die das Beizen entfernt, die Säure greift Material und Tinte an, und flüssiges Zink liegt außerhalb des Bereichs jedes Klebstoffs.
Die Lösung ist ein Tag ohne Klebstoff, mit Draht am Werkstück befestigt. Wird der Tag vor dem Zink entfernt, deckt das Kraft/PET/Kraft-Laminat KPK das Beizen und den Trockenofen ab. Taucht er mit dem Werkstück ins Zink, ist das einzige Material mit diesem Temperaturbereich die Polyimidfolie HOT 150/151, und dass sie lesbar aus dem Bad kommt, wird nicht vorausgesetzt: Es wird mit einem Muster auf Ihrer Linie geprüft. Kommt sie nicht lesbar heraus, wird die Kennzeichnung vor dem Bad entfernt oder reist am Gestell mit.
In allen Fällen zählt der Test mit einem Durchlauf durch die reale Linie, bei dem am Ausgang die Codes gelesen werden.
Häufige Fragen
Welches Etikett übersteht das Beizen mit Salzsäure?
Ein Tag ohne Klebstoff aus Kraft/PET/Kraft-Laminat, wie das ARGIPRINT° KPK: Sein Datenblatt gibt eine Beständigkeit gegen Salzsäure von 25–30 % an, oberhalb der üblichen Konzentration von Beizbädern, und der Tag bleibt nach dem Bad lesbar. Das Datenblatt legt keine Eintauchzeit fest, daher wird die Beizdauer Ihrer Linie mit einem Muster geprüft. Ein selbstklebendes Etikett ist keine Option: Es haftet an der Rostschicht, die das Beizen entfernt.
Kann ein selbstklebendes Etikett eine Feuerverzinkungslinie durchlaufen?
Nein. Das Entfetten weicht den Klebstoff auf, das Beizen löst die Rostschicht auf, auf der er haftete, und die Säure greift Papier und herkömmliche Folien sowie die meisten Tinten an; und flüssiges Zink liegt bei über 440 °C außerhalb des Bereichs jedes selbstklebenden Etiketts. Außerdem würde ein Etikett, das am Werkstück bis ins Bad gelangte, darunter eine unbeschichtete Stelle hinterlassen. Das selbstklebende Etikett ist nach dem Verzinken wieder sinnvoll, für den Versand, mit einem für verzinkten Stahl geeigneten Klebstoff.
Taucht der Tag mit dem Werkstück ins Zinkbad?
Das hängt von Ihrer Linie ab, und es ist die Angabe, die das Material bestimmt. Wird der Tag vor dem Eintauchen entfernt oder geht die Kennzeichnung auf das Gestell über, deckt das KPK-Laminat Entfetten, Beizen, Flussmittelbad und Trockenofen ab. Taucht der Tag mit dem Werkstück ins Zink, ist das einzige Material unseres Sortiments mit diesem Temperaturbereich die Polyimidfolie HOT 150/151, bis 450 und 500 °C bei kurzzeitiger Exposition. Dass ein Material die Temperatur übersteht, garantiert nicht, dass der Tag lesbar aus dem Zink kommt: Das wird vor der Produktion mit einem Muster auf Ihrer Linie validiert.
Wie wird der Tag in einer Verzinkungslinie am Werkstück befestigt?
Mit Bindedraht aus Stahl, der durch das Loch des Tags und durch eine Bohrung, einen Schlitz oder eine Kante des Werkstücks geführt wird, dem gleichen System, mit dem das Werkstück am Gestell hängt. Er wird locker gebunden, ohne die Entlüftungs- und Ablauflöcher zu verdecken, und dort, wo der Bediener ihn lesen kann, ohne das Werkstück abzuhängen. Stahlhaken und Clips eignen sich für Tags, die oft angebracht und abgenommen werden; der Kunststoff-Kabelbinder der Hängeetiketten für den allgemeinen Einsatz ist für diesen Weg nicht vorgesehen.
Wie wird ein Tag für Verzinken und Beizen bedruckt?
Vor dem Eintritt in die Linie, im Thermotransfer. Das KPK-Laminat eignet sich für Wachs-Harz- oder Harzband und auch für Laserdruck auf Bögen; die HOT-Polyimidfolie wird im Thermotransfer mit Wachs-Harz- oder Harzband bedruckt, der Typ 151 beidseitig. Durchläuft der Tag das Säurebad, ist der Harzdruck der Ausgangspunkt, und die Lesbarkeit des Codes wird am Ausgang des Beizens geprüft. Das Band liefern wir ebenfalls.
Wie wird der Tag vor der Produktion validiert?
Mit einem Muster auf Ihrer Linie. Bedruckte Tags werden an reale Werkstücke gebunden, durchlaufen den gesamten Weg bis zu der Phase, bis zu der der Tag das Werkstück begleitet, und am Ausgang werden Zustand des Tags, Bindestelle und Lesbarkeit des Codes geprüft, mit einem Lesegerät und nicht mit bloßem Auge. Das Muster senden wir Ihnen kostenlos.