In un pezzo che viene verniciato ci sono zone che devono uscire senza vernice: la filettatura in cui entra una vite, la sede di un cuscinetto con la sua tolleranza, il punto in cui si collega la messa a terra. Mascherarle significa coprirle prima di verniciare e scoprirle dopo. Sembra semplice, ma da come lo si fa dipendono il bordo della vernice, i residui di adesivo e la rilavorazione a fine linea.
Quali zone si mascherano e perché
Uno strato di vernice a polvere è dell’ordine di 60-120 µm. Su una superficie liscia non si nota; su un pezzo con accoppiamenti, sì. Queste sono le zone che si coprono più spesso:
- Filettature. La vernice riempie il filetto: la vite non entra, oppure entra a forza e stacca la vernice intorno.
- Fori e sedi con tolleranza. Sedi di cuscinetti, boccole e spine: un decimo di millimetro di vernice cambia l’accoppiamento.
- Punti di messa a terra e contatti elettrici. La vernice a polvere isola. Dove va un terminale di massa o un contatto, il metallo deve restare a nudo.
- Facce di appoggio e di giunzione. Superfici che si avvitano contro un altro pezzo e zone che poi vengono saldate o incollate.
Mascherare più del necessario ha un costo: ogni zona coperta richiede tempo per mettere il nastro e per toglierlo. La soluzione pratica è che il disegno del pezzo indichi quali zone vanno senza vernice, invece di deciderlo in linea.
Nastro, dischi o tappi: quale metodo per ogni zona
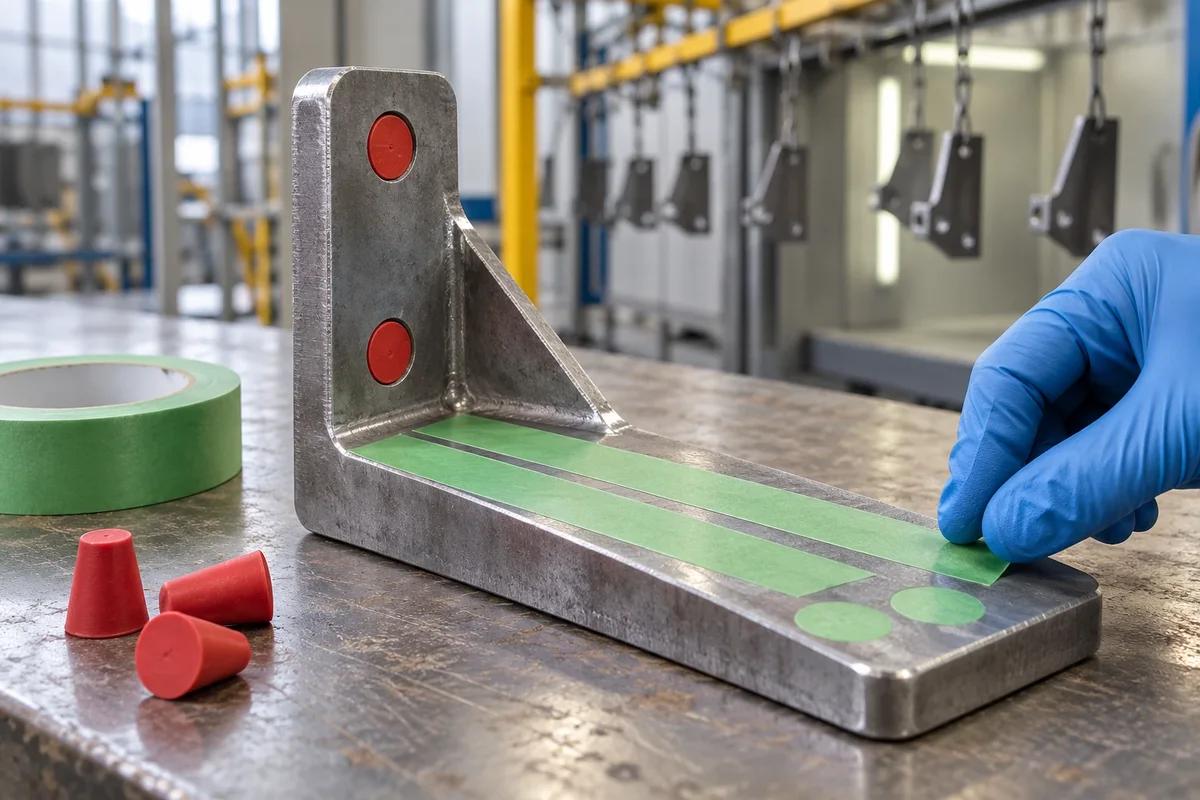
Ci sono tre modi abituali di coprire una zona, e su uno stesso pezzo di solito si combinano.
| Metodo | Per quali zone | Da tenere presente |
|---|---|---|
| Nastro in rotolo | Facce piane, fasce, bordi e contorni rettilinei | Si taglia su misura in linea; sulle curve strette si applica a tratti |
| Dischi e forme fustellate | Fori ciechi piccoli senza filettatura, facce di appoggio e zone che si ripetono su ogni pezzo | Si ricavano dallo stesso nastro: sempre uguali e più rapidi da applicare del nastro tagliato a mano |
| Tappi e cappucci in silicone | Fori passanti, filettature interne e prigionieri | Si riutilizzano più volte; ogni misura richiede il suo tappo |
Un pezzo tipico li combina tutti e tre: dischi sulle facce di appoggio, tappi nelle filettature e nastro sui bordi. Se una zona si ripete su tutti i suoi pezzi, ce lo indichi e valutiamo la possibilità di fornire il nastro fustellato.
Come scegliere il nastro
Un nastro di carta da carrozziere con adesivo di gomma è pensato per essiccazioni a temperature più basse; anche quelli di carta per alta temperatura restano al di sotto dei 170-200 °C di una polimerizzazione a polvere. In forno l’adesivo si degrada e lascia residui, oppure la carta diventa fragile e si rompe quando la si rimuove. Per la verniciatura a polvere e la cataforesi si usano nastri in film con adesivo siliconico. Quattro dati decidono quale:
- La temperatura e il tempo del forno. Nella verniciatura a polvere le polimerizzazioni vanno di solito da 170 a 200 °C, normalmente da 10 a 20 minuti con il pezzo a quella temperatura; sui pezzi pesanti il tempo totale in forno è maggiore, perché impiegano più tempo a scaldarsi. Il nastro deve resistere alla temperatura massima con un margine e per tutto il ciclo.
- Il film. Poliestere per la maggior parte delle polimerizzazioni; poliimmide quando la temperatura supera ciò che il poliestere sopporta.
- L’adesivo. Il silicone resiste alla temperatura del forno ed è progettato per essere rimosso senza lasciare residui di adesivo sul pezzo.
- Lo spessore e l’adesione. Un nastro più sottile si adatta meglio a raggi e bordi; uno più spesso e con più adesione resiste meglio alla manipolazione e ai bagni.
| Nastro | Film | Spessore totale | Adesione all’acciaio | Temperatura |
|---|---|---|---|---|
| Rif. 2560 | Poliestere verde | 0,060 mm | ≥ 520 g/25 mm | Fino a 200 °C |
| Rif. 3565 | Poliestere verde, più spesso | 0,065 mm | ≥ 600 g/25 mm | Fino a 210 °C |
| Rif. 4201 | Poliimmide ambra | 0,065 mm | 5–6 N/25 mm | 180 °C continui; fino a 280 °C senza residui |
Dati delle schede tecniche. Le schede indicano la temperatura massima, non il tempo di esposizione. La Rif. 4201 è indicata per l’elettronica e l’isolamento elettrico: in verniciatura si convalida prima con un campione.
Il colore verde dei nastri in poliestere ha una funzione pratica: prima di entrare in cabina si vede a colpo d’occhio se manca qualche zona da coprire e, all’uscita, se è rimasto qualche residuo di nastro da rimuovere.
Passo dopo passo: dal pezzo non verniciato al pezzo finito
- Mascherare nel punto giusto della linea. Nella verniciatura a polvere, dopo il pretrattamento e l’asciugatura, subito prima della cabina: il nastro si applica su metallo pulito e asciutto. Nella cataforesi il pretrattamento e il bagno di solito sono consecutivi, quindi il nastro si applica prima di entrare in linea e attraversa anche i bagni.
- Superficie pulita e asciutta. Olio, acqua o polvere sotto il nastro impediscono al bordo di aderire e fanno infiltrare la vernice sotto. I pezzi si maneggiano con i guanti.
- Applicare senza tendere. Un nastro teso al momento della posa tende a ritirarsi con il calore e solleva il bordo. Si posa senza tensione e si preme dopo.
- Premere bene i bordi. Il bordo del nastro è il bordo della vernice. Si ripassa con l’unghia o con una spatola di plastica, senza bolle né pieghe.
- Tagliare a filo. Sui contorni il nastro si taglia con un cutter seguendo lo spigolo. Un lembo che sporge viene verniciato su entrambe le facce e si strappa quando lo si rimuove.
- Verniciare e polimerizzare. Il nastro attraversa la cabina e il forno insieme al pezzo.
- Rimuovere il nastro. Si tira all’indietro, ripiegandolo su se stesso e a velocità costante. Molte linee lo rimuovono quando il pezzo è ancora tiepido e altre a freddo: provi sulla sua linea quale momento dà il bordo più netto. Se la vernice forma una pellicola continua sul bordo del nastro, segnare quel bordo con una lama prima di tirare evita che si sfaldi a scaglie; con cautela, per non rigare la vernice né la zona lavorata, e provandolo prima su un pezzo.
Problemi abituali e loro causa
| Cosa si vede | Causa probabile | Cosa fare |
|---|---|---|
| Residui di adesivo sul pezzo | Forno oltre ciò che il nastro sopporta, per temperatura o per tempo, oppure un adesivo non adatto al forno | Nastro con adesivo siliconico e temperatura massima superiore a quella del forno; convalidare il tempo |
| Vernice sotto il bordo | Superficie sporca o umida, bordo non premuto o nastro teso durante l’applicazione | Pulire e asciugare, applicare senza tensione e ripassare il bordo |
| La vernice si sfalda quando si rimuove il nastro | Pellicola continua di vernice sul bordo del nastro | Segnare il bordo con una lama prima di tirare, senza rigare il pezzo, e provare a rimuoverlo quando è ancora tiepido |
| Il nastro si rompe quando lo si rimuove | Film degradato da eccesso di temperatura, o lembi sporgenti verniciati su entrambe le facce | Nastro per temperature più alte e taglio a filo dello spigolo |
| Bordo della vernice irregolare | Nastro tagliato a mano o applicato con pieghe | Dischi o forme fustellate per le zone che si ripetono |
Come convalidare il nastro prima di produrre
Poiché le schede indicano la temperatura massima e non il tempo, la prova si fa con il suo ciclo reale. Si mascherano alcuni pezzi nelle zone reali, passano per il pretrattamento, la verniciatura e il forno e, quando si rimuove il nastro, si controllano quattro cose:
- che non restino residui di adesivo;
- che il bordo della vernice risulti netto;
- che non si sia infiltrata vernice sotto il nastro;
- che il nastro si stacchi intero, senza rompersi.
Le inviamo un campione del nastro nella larghezza che le serve. Se il pezzo porta anche un’etichetta di identificazione che attraversa la verniciatura, la guida alle etichette per verniciatura a polvere, cataforesi e granigliatura spiega quale materiale resiste a ogni fase.
Quali zone deve mascherare? Ci indichi il pezzo, la larghezza di cui ha bisogno, la temperatura e il tempo del forno.
Richiedi informazioni senza impegnoRiepilogo
Si mascherano le zone in cui la vernice non deve esserci: filettature, accoppiamenti con tolleranza, punti di messa a terra e facce di giunzione. Il nastro copre facce e bordi, i dischi fustellati risolvono le zone che si ripetono e i tappi in silicone i fori e le filettature.
Per il forno si usa un nastro in film con adesivo siliconico: poliestere fino a 200-210 °C, come le Rif. 2560 e 3565, e poliimmide al di sopra. Il nastro si applica su metallo pulito e asciutto, senza tenderlo e con il bordo ben premuto, e si rimuove tirando all’indietro, ripiegato su se stesso.
La prova che conta è un lotto di pezzi sulla sua linea reale, con la sua temperatura e il suo tempo di polimerizzazione.
Domande frequenti
Si maschera prima o dopo il pretrattamento?
Dipende dalla linea. Nella verniciatura a polvere, dopo: il nastro si applica sul pezzo già pretrattato, pulito e asciutto, subito prima della cabina. Nella cataforesi il pretrattamento e il bagno di vernice di solito sono consecutivi, senza asciugatura intermedia, quindi il nastro si applica prima di entrare in linea e deve resistere anche ai bagni.
Va bene un nastro di carta da carrozziere?
Per un forno di polimerizzazione a polvere, no. I nastri di carta con adesivo di gomma sono pensati per essiccazioni a temperature più basse; anche quelli di carta per alta temperatura restano al di sotto dei 170-200 °C di una polimerizzazione. L’adesivo si degrada e lascia residui sul pezzo, oppure la carta diventa fragile e si rompe quando la si rimuove.
Quando si toglie il nastro per mascheratura?
Dopo la polimerizzazione. Molte linee lo rimuovono quando il pezzo è ancora tiepido e altre a freddo: conviene provare entrambi i modi. Si tira il nastro all’indietro, ripiegandolo su se stesso e a velocità costante. Se la vernice forma una pellicola continua sul bordo, si può segnarlo prima con una lama perché non si sfaldi, facendo attenzione a non rigare la vernice né la zona lavorata e provandolo prima su un pezzo.
Come si mascherano le filettature e i fori?
I fori passanti e le filettature interne si chiudono di norma con tappi in silicone; i prigionieri e le filettature esterne, con cappucci o avvolgendoli con il nastro. I fori ciechi piccoli senza filettatura e le facce di appoggio si coprono con dischi di nastro.
Che temperatura deve sopportare il nastro?
Deve superare la temperatura massima del forno e reggerla per tutto il tempo di polimerizzazione. Nella verniciatura a polvere le polimerizzazioni vanno di solito da 170 a 200 °C. Oltre i 200-210 °C dei nastri in poliestere, l’opzione è il nastro in poliimmide Rif. 4201: la sua scheda indica 180 °C in esposizione continua e 280 °C al massimo senza residui, senza un tempo associato, e lo indica per l’elettronica e l’isolamento, quindi in verniciatura si convalida prima con un campione nel ciclo reale.
Si può usare lo stesso nastro in cataforesi?
Sì: le schede delle Rif. 2560 e 3565 le indicano per verniciatura a polvere, cataforesi e anodizzazione. Nella cataforesi il nastro passa inoltre per i bagni di pretrattamento e per il bagno di vernice, quindi la prova deve includere tutta la linea, non solo il forno.