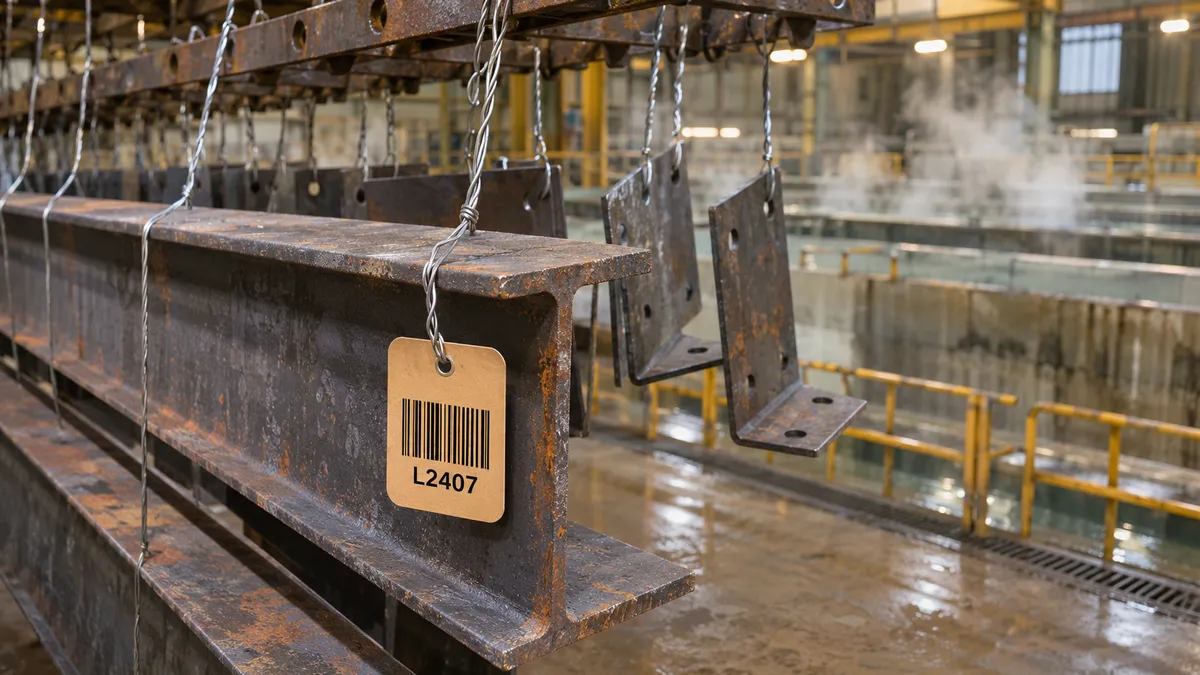
Una linea di zincatura a caldo è, per l'identificazione del pezzo, uno dei percorsi più duri dell'industria: un bagno alcalino, uno di acido cloridrico, uno di sali di flussaggio, un forno di essiccazione e, alla fine, zinco fuso a oltre 440 °C. In una zincheria conto terzi, inoltre, nella stessa giornata entrano pezzi di decine di clienti e ordini diversi. Se l'identificazione non esce dalla linea con il pezzo, ciò che si perde non è un'etichetta: è sapere di chi è ogni pezzo, a quale ordine appartiene e a quale certificato corrisponde.
L'identificazione attraversa tutta la linea di zincatura
Nella zincatura a caldo non esiste una fase “facile”. Ogni bagno attacca qualcosa: lo sgrassaggio, il grasso e con esso qualsiasi adesivo; il decapaggio, l'ossido e la calamina, e con essi la maggior parte dei materiali per etichette; il bagno di zinco, qualsiasi film che non sia per altissime temperature. Per questo l'impostazione che funziona in altre linee di finitura, un'etichetta adesiva sul pezzo pulito, qui non serve: nel momento di etichettare il pezzo non è ancora pulito, e pulirlo è proprio ciò che la linea sta per fare.
La domanda che decide il materiale non è “che temperatura resiste?”, ma “fino a quale fase l'identificazione accompagna il pezzo?”. Ci sono linee in cui il tag viaggia legato al pezzo dal ricevimento alla spedizione, e altre in cui l'identificazione sta sul telaio o nella scheda di lavorazione del lotto e il pezzo porta il tag solo fino alla porta dello zinco. Entrambi i modi sono corretti; richiedono materiali diversi.
La prima domanda non è “che temperatura resiste il tag?”, ma “il tag entra nel bagno di zinco con il pezzo o resta fuori?”. La risposta cambia il materiale.
Fase per fase: cosa accade all'identificazione
I valori della tabella sono quelli abituali nelle linee di zincatura a caldo per immersione di pezzi d'acciaio. Servono a collocare ogni fase per ordine di grandezza; ogni impianto lavora con i propri, e sono quelli della sua linea che contano nella scelta e nella prova.
| Fase | Condizioni abituali | Cosa accade all'identificazione |
|---|---|---|
| Sgrassaggio | Bagno alcalino a caldo, abitualmente tra 40 e 80 °C, con successivo risciacquo | Scioglie oli e grassi: l'adesivo di un'etichetta convenzionale si ammorbidisce e perde aderenza |
| Decapaggio | Acido cloridrico diluito, intorno al 10–16%, a temperatura ambiente; da mezz'ora a diverse ore a seconda dell'ossido e della calamina del pezzo | Attacca la carta, i film convenzionali e la maggior parte degli inchiostri; l'etichetta adesiva si stacca con lo strato di ossido a cui era aderita |
| Flussaggio | Soluzione di cloruro di zinco e cloruro di ammonio, intorno a 40–70 °C | Nuova immersione in sali; lascia uno strato di flussante su tutto ciò che entra nel bagno, tag compreso |
| Essiccazione e preriscaldo | Forno intorno a 100–150 °C, alcuni minuti | Calore secco che fissa il flussante; entro il campo del laminato KPK |
| Bagno di zinco | Zinco fuso, abitualmente a 440–460 °C; immersione di alcuni minuti a seconda dello spessore del pezzo | Fuori dal campo di qualsiasi film tranne la poliimmide; cosa accade al tag entrando e uscendo dallo zinco si vede solo sulla linea |
| Raffreddamento e passivazione | Raffreddamento in acqua o in aria; passivazione opzionale | Shock termico e, se c'è un bagno, nuova immersione; il pezzo esce rivestito di zinco |
Le due fasi che escludono dei materiali sono il decapaggio e il bagno di zinco. Il resto rientra in ciò che sopporta un tag senza adesivo scelto bene.
I pezzi piccoli (viteria, ferramenta, pezzi di fusione) si zincano in ceste e si centrifugano all'uscita dallo zinco. Qui l'identificazione è del lotto, non di ogni pezzo: il tag accompagna la cesta fin dove la linea lo consente e il resto del percorso è coperto dalla scheda di lavorazione del lotto.
Perché un'etichetta adesiva non è la risposta
Nella maggior parte delle linee di finitura un'etichetta adesiva scelta bene risolve il problema; lo spieghiamo per la verniciatura a polvere e la cataforesi. Nella zincatura a caldo no, ed è bene capire perché prima di chiedere “un adesivo più forte”.
- La superficie è quella che la linea eliminerà. Un'etichetta adesiva aderisce allo strato di ossido, calamina o olio che ricopre il pezzo grezzo. Il decapaggio scioglie quello strato, e l'etichetta se ne va con esso. Non è un problema di adesivo: sotto non resta nulla a cui aderire.
- L'acido attacca l'insieme. Anche se l'adesivo resistesse, l'acido cloridrico attacca la carta e i film convenzionali, e gli inchiostri che non siano a base di resina. L'etichetta esce dal bagno in bianco o distrutta.
- Lo zinco fuso è fuori campo. Un film di poliestere smette di essere praticabile sopra i 200–250 °C, e l'adesivo molto prima. A oltre 440 °C non c'è un'etichetta adesiva da valutare.
- E anche se arrivasse, darebbe fastidio. Lo zinco ricopre tutta la superficie d'acciaio che tocca. Un'etichetta aderita al pezzo nel bagno lascerebbe sotto una zona senza rivestimento.
Per questo l'identificazione in una linea di zincatura si risolve con un tag senza adesivo, cioè un'etichetta pendente di un materiale che resista al percorso, fissata meccanicamente al pezzo. L'etichetta adesiva torna ad avere senso dopo: sul pezzo già zincato, per la spedizione e la marcatura in cantiere, con un adesivo adatto all'acciaio zincato, come quelli descritti in etichette per metallurgia e siderurgia.
Il tag senza adesivo: fin dove accompagna il pezzo
Un tag senza adesivo non dipende dalla superficie: si lega al pezzo e resiste, o no, da solo. Nella nostra gamma ci sono due materiali per questo percorso, e la scelta tra l'uno e l'altro la decide la domanda di prima: se il tag entra nello zinco con il pezzo o resta fuori.
Se il tag resta fuori dal bagno di zinco
È il caso delle linee in cui il tag viene tolto prima dell'immersione e riappeso all'uscita, o in cui l'identificazione passa al telaio o alla scheda di lavorazione. Il tag deve resistere allo sgrassaggio, al decapaggio, al flussaggio e al forno di essiccazione. Per questo percorso lavoriamo con il laminato Kraft/PET/Kraft ARGIPRINT° KPK: un nucleo di film di poliestere tra due strati di carta Kraft, senza adesivo, con resistenza all'acido cloridrico al 25–30% secondo la sua scheda, superiore alla concentrazione abituale dei bagni di decapaggio. Ha tre modelli in base alla temperatura massima: la Rif. 842 fino a 200 °C, la Rif. 800 fino a 320 °C e la Rif. 874 fino a 350 °C, in esposizioni fino a 10 minuti. Per il forno di essiccazione di una linea di zincatura la 842 è ampiamente sufficiente; la 800 e la 874 sono pensate per le linee che combinano il decapaggio con trattamenti termici più impegnativi.
Ciò che la scheda non dice è quante ore di decapaggio sopporta: il dato è di resistenza all'acido, non di tempo di immersione. Se il suo decapaggio è lungo, è il primo punto che si guarda nel campione.
Se il tag entra nello zinco con il pezzo
Qui il campo termico è un altro. Lo zinco fuso è intorno a 440–460 °C, e l'unico materiale della gamma con questo margine è il film di poliimmide ARGIPRINT° HOT 150/151: fino a 450 °C il Tipo 150 e fino a 500 °C il Tipo 151, in esposizioni di breve durata, senza adesivo e stampabile a trasferimento termico; il 151, su entrambi i lati. Il dato di scheda dell'HOT è termico; il suo comportamento nel decapaggio e nel bagno della sua linea si verifica sullo stesso campione.
⚠ Il bagno di zinco non si dà per scontato
Che il materiale resista alla temperatura del bagno non significa che il tag esca dallo zinco leggibile. Entrando, il tag attraversa lo strato di ceneri della superficie ed esce bagnato di zinco; se si ricopre, quanto si legge e come si comporta il punto di legatura sono cose che si vedono solo sulla sua linea. Per questo, quando il tag deve entrare nello zinco, non diamo il materiale per valido sulla carta: le inviamo un campione, il pezzo compie il ciclo completo e si verifica la lettura all'uscita.
Se il campione non esce leggibile, la soluzione passa dal primo caso: togliere il tag prima del bagno e riappenderlo all'uscita, o portare l'identificazione sul telaio mentre il pezzo è nello zinco. Non è una rinuncia: il pezzo esce dallo zinco rivestito, con la stessa geometria, e si identifica di nuovo in pochi secondi.
Come fissare il tag al pezzo
In una linea di zincatura il pezzo pende da un telaio o da una traversa con filo d'acciaio, e il tag si fissa allo stesso modo: filo passato nel foro del tag e in un foro, una scanalatura o un bordo del pezzo. È il fissaggio abituale perché è quello che la linea già usa, e perché il filo d'acciaio passa per gli stessi bagni del pezzo.
- Filo da legatura. L'opzione di riferimento nella zincatura. Si lega con gioco, perché il tag non resti intrappolato tra due pezzi e i bagni scolino, e senza coprire i fori di sfiato e di scolo del pezzo.
- Ganci e clip d'acciaio. Per tag che si mettono e si tolgono molte volte: al ricevimento, alla spedizione o quando l'identificazione sta sul telaio. I tipi di gancio e le loro misure sono nella loro guida; li forniamo anche noi.
- Perno di saldatura. Quando il pezzo deve portare un punto di ancoraggio permanente per l'identificazione. Il perno si salda prima della zincatura e si ricopre con il pezzo.
- Dove legarlo. Dove l'operatore possa leggerlo senza staccare il pezzo, lontano dai punti d'appoggio e dalle zone che vengono lavorate o saldate dopo.
La fascetta di plastica, abituale nelle etichette pendenti d'uso generale, non ha posto in questo percorso: il calore dello zinco la esclude e in un decapaggio lungo non è affidabile. Se l'identificazione va solo fino al ricevimento o solo dalla spedizione, allora sì; ma quella non è più un'etichetta da zincatura, bensì un'etichetta pendente d'uso generale.
Come stampare il tag
Il tag si stampa prima di entrare nella linea, con il cliente, l'ordine, la colata o il lotto e il codice a barre o DataMatrix che verrà letto all'uscita. I due materiali si stampano a trasferimento termico, con qualche differenza:
- Laminato KPK. Trasferimento termico con ribbon misto o resina, e anche stampa laser su fogli. Quando il tag passa per il bagno acido, il ribbon in resina è il punto di partenza, e la lettura del codice si verifica all'uscita dal decapaggio, non a occhio.
- Film di poliimmide HOT. Trasferimento termico con ribbon misto o resina, a velocità di stampa medio-bassa. Il Tipo 151 si stampa su entrambi i lati, utile quando il tag pende libero e gira con il movimento del telaio.
- Formati. Il KPK si fornisce in rotolo, fino a 1 000 mm di larghezza, o in etichette su misura, a zig-zag o singole; l'HOT, in rotolo fino a 500 mm o su misura. Ci indichi la misura, la posizione del foro e l'apparecchiatura con cui stampa.
- Ribbon. Se le serve un ribbon compatibile con la sua stampante e con il materiale, lo forniamo anche noi.
Come specificare: sei domande prima di scegliere
Con queste risposte la scelta è tecnica e il campione si prepara al primo colpo. Senza di esse, qualsiasi raccomandazione è una supposizione.
- Fino a quale fase il tag accompagna il pezzo? Se entra nello zinco o viene tolto prima, e se l'identificazione passa al telaio o alla scheda di lavorazione in qualche punto.
- Com'è il decapaggio? Concentrazione dell'acido, temperatura e, soprattutto, quanto tempo il pezzo resta dentro.
- A quale temperatura e per quanto tempo? Il forno di essiccazione e, se il tag entra, il bagno di zinco. Entrambi i dati, temperatura e tempo.
- Come si fissa? Filo, gancio o perno; foro, scanalatura o bordo; pezzi singoli o ceste.
- Cosa si stampa e con cosa? Stampante a trasferimento termico o laser, dati variabili, codice a barre o DataMatrix.
- Dove e come si legge all'uscita? Operatore o lettore, prima o dopo il raffreddamento e la passivazione.
“Con la sequenza della linea e il tempo di decapaggio sul tavolo, scegliere il tag è una questione tecnica. Senza questi dati, è una scommessa.”
Quale tag per ogni caso
| Situazione | Soluzione | Riferimento |
|---|---|---|
| Il tag viene tolto prima dello zinco: sgrassaggio, decapaggio, flussaggio ed essiccazione | Laminato Kraft/PET/Kraft senza adesivo, fino a 200 °C in 10 min | KPK 842 |
| Decapaggio con acido cloridrico più trattamento termico fino a 320–350 °C | Laminato Kraft/PET/Kraft senza adesivo, modelli con maggior campo termico | KPK 800 o 874 |
| Il tag entra nel bagno di zinco con il pezzo | Film di poliimmide senza adesivo, fino a 450 / 500 °C per breve durata; leggibilità da convalidare sulla sua linea | HOT 150 / 151, da convalidare |
| Il tag pende libero e deve leggersi su entrambi i lati | Film di poliimmide con entrambi i lati stampabili | HOT 151 |
| Identificazione sul pezzo già zincato, per la spedizione | Etichetta adesiva con adesivo adatto all'acciaio zincato | Vedi il settore |
Le temperature della tabella sono quelle delle schede tecniche, in esposizioni brevi, non di servizio continuo. La convalida finale si fa sempre con un campione sulla linea reale.
I suoi pezzi passano per la zincatura o il decapaggio? Ci indichi fino a quale fase il tag accompagna il pezzo e com'è il suo decapaggio.
Richiedi informazioni senza impegnoRiepilogo
In una linea di zincatura a caldo l'identificazione passa per lo sgrassaggio, il decapaggio con acido cloridrico, il flussaggio, il forno di essiccazione e, se non viene tolta prima, il bagno di zinco. Un'etichetta adesiva non risolve questo percorso: aderisce allo strato di ossido che il decapaggio elimina, l'acido attacca il materiale e l'inchiostro, e lo zinco fuso è fuori dal campo di qualsiasi adesivo.
La soluzione è un tag senza adesivo, legato al pezzo con filo. Se il tag viene tolto prima dello zinco, il laminato Kraft/PET/Kraft KPK copre il decapaggio e l'essiccazione. Se entra nello zinco con il pezzo, l'unico materiale con questo campo termico è il film di poliimmide HOT 150/151, e che esca leggibile dal bagno non si dà per scontato: si verifica con un campione sulla sua linea. Se non esce, l'identificazione viene tolta prima del bagno o viaggia sul telaio.
In ogni caso la prova che conta è una tiratura sulla linea reale, leggendo i codici all'uscita.
Domande frequenti
Quale etichetta resiste al decapaggio con acido cloridrico?
Un tag senza adesivo in laminato Kraft/PET/Kraft, come l'ARGIPRINT° KPK: la sua scheda indica resistenza all'acido cloridrico al 25–30%, superiore alla concentrazione abituale dei bagni di decapaggio, e il tag mantiene la leggibilità dopo il bagno. La scheda non fissa un tempo di immersione, quindi la durata del decapaggio della sua linea si verifica con un campione. Un'etichetta adesiva non è un'opzione: aderisce allo strato di ossido che il decapaggio elimina.
Può un'etichetta adesiva passare per una linea di zincatura a caldo?
No. Lo sgrassaggio ammorbidisce l'adesivo, il decapaggio scioglie lo strato di ossido a cui era aderita e l'acido attacca la carta, i film convenzionali e la maggior parte degli inchiostri; e lo zinco fuso, a oltre 440 °C, è fuori dal campo di qualsiasi etichetta adesiva. Inoltre, un'etichetta che arrivasse al bagno sul pezzo lascerebbe sotto una zona senza rivestimento. L'etichetta adesiva torna ad avere senso dopo la zincatura, per la spedizione, con un adesivo adatto all'acciaio zincato.
Il tag entra nel bagno di zinco con il pezzo?
Dipende dalla sua linea, ed è il dato che decide il materiale. Se il tag viene tolto prima dell'immersione o l'identificazione passa al telaio, il laminato KPK copre lo sgrassaggio, il decapaggio, il flussaggio e il forno di essiccazione. Se il tag entra nello zinco con il pezzo, l'unico materiale della gamma con questo campo termico è il film di poliimmide HOT 150/151, fino a 450 e 500 °C per breve durata. Che resista alla temperatura non garantisce che esca leggibile dallo zinco: si convalida con un campione sulla sua linea prima di produrre.
Come si fissa il tag al pezzo in una linea di zincatura?
Con filo d'acciaio da legatura passato nel foro del tag e in un foro, una scanalatura o un bordo del pezzo, lo stesso sistema con cui il pezzo pende dal telaio. Si lega con gioco, senza coprire i fori di sfiato e di scolo e dove l'operatore possa leggerlo senza staccare il pezzo. I ganci e le clip d'acciaio servono per i tag che si mettono e si tolgono spesso; la fascetta di plastica delle etichette pendenti d'uso generale non è pensata per questo percorso.
Come si stampa un tag per zincatura e decapaggio?
Prima di entrare nella linea, a trasferimento termico. Il laminato KPK ammette ribbon misto o resina e anche la stampa laser su fogli; il film di poliimmide HOT si stampa a trasferimento termico con ribbon misto o resina, e il Tipo 151 su entrambi i lati. Quando il tag passa per il bagno acido, la stampa in resina è il punto di partenza e la lettura del codice si verifica all'uscita dal decapaggio. Forniamo anche il ribbon.
Come si convalida il tag prima di produrre?
Con un campione sulla sua linea. Si legano tag stampati a pezzi reali, compiono il percorso completo fino alla fase in cui il tag accompagna il pezzo e all'uscita si verifica lo stato del tag, il punto di legatura e la lettura del codice, con un lettore e non a occhio. Le inviamo il campione senza costi.